Kommissionierung im Lager: Verfahren, Strategien, Technik
Kommissionierung im Lager ist das gezielte Zusammenstellen von Waren aus einem Gesamtsortiment nach Kundenaufträgen oder Produktionsbedarfen. Sie bestimmt maßgeblich Liefertreue, Durchlaufzeit und Fehlerquote. Die Wahl zwischen Mann-zur-Ware- und Ware-zum-Mann-Verfahren sowie der richtige Automatisierungsgrad entscheiden über Wirtschaftlichkeit und Skalierbarkeit.
 KISophie KramerKI-Redaktion
Inhalt
- Was ist Kommissionierung im Lager?
- Kommissionierverfahren im Lager im Überblick
- Kommissionierstrategien für unterschiedliche Anforderungen
- Technische Systeme und Hilfsmittel
- Automatisierung in der Kommissionierung
- Kennzahlen zur Bewertung der Kommissionierleistung
- Planung und Optimierung der Kommissionierung
- Rechtliche und organisatorische Rahmenbedingungen
Das Wichtigste in Kürze
- Kommissionierung gilt als einer der personalintensivsten Lagerprozesse mit hohem Optimierungspotenzial.
- Mann-zur-Ware eignet sich für flexible Sortimente, Ware-zum-Mann für hohen, konstanten Durchsatz.
- Pick-Systeme (Voice, Light, Scan) senken Fehlerquoten deutlich gegenüber papierbasierter Kommissionierung.
- Pickleistung, Kommissionierzeit und Fehlerquote sind zentrale Kennzahlen zur Prozessbewertung.
- Automatisierung rechnet sich ab konstantem Durchsatz, begrenzter Artikelvielfalt und kritischen Fehlerkosten.
Was ist Kommissionierung im Lager?
Kommissionierung ist das gezielte Zusammenstellen von Waren aus einem Gesamtsortiment nach Kundenaufträgen oder Produktionsbedarfen in der benötigten Menge und Zusammensetzung. Sie ist der zentrale Prozess zwischen Lagerung und Versand und bestimmt maßgeblich die Liefertreue.
In der Prozesskette folgt die Kommissionierung auf Wareneingang und Einlagerung. Sie bereitet Waren für Versand oder Produktion vor. Die Kommissionierung gilt als einer der personalintensivsten Lagerprozesse mit hohem Optimierungspotenzial.
Fehler in der Kommissionierung führen zu Falschlieferungen, Retouren und Kundenbeschwerden. Eine niedrige Fehlerquote und kurze Durchlaufzeiten sind daher entscheidend für die Kundenzufriedenheit und die Wettbewerbsfähigkeit.
Abgrenzung zu anderen Lagerprozessen
Lagerarbeiter führen allgemeine Tätigkeiten wie Ein- und Auslagerung, Inventur und Warenpflege aus. Kommissionierer sind spezialisiert auf das auftragsbezogene Zusammenstellen von Waren nach Bestellvorgaben. Sie entnehmen Artikel aus Lagerplätzen, prüfen Menge und Artikelnummer, verpacken die Ware und dokumentieren den Vorgang.
Fachkräfte für Lagerlogistik übernehmen zusätzlich planerische und kaufmännische Aufgaben: Sie optimieren Lagerplätze, steuern Warenflüsse, führen Bestandskontrollen durch und planen Touren. Fachlageristen konzentrieren sich auf operative Tätigkeiten wie Warenannahme, Lagerung und Kommissionierung.
Kommissionierverfahren im Lager im Überblick
Die Wahl des Kommissionierverfahrens bestimmt Durchsatz, Flexibilität und Investitionsbedarf. Die beiden Grundprinzipien sind Mann-zur-Ware und Ware-zum-Mann, jeweils in serieller oder paralleler Ausführung.
Mann-zur-Ware-Verfahren
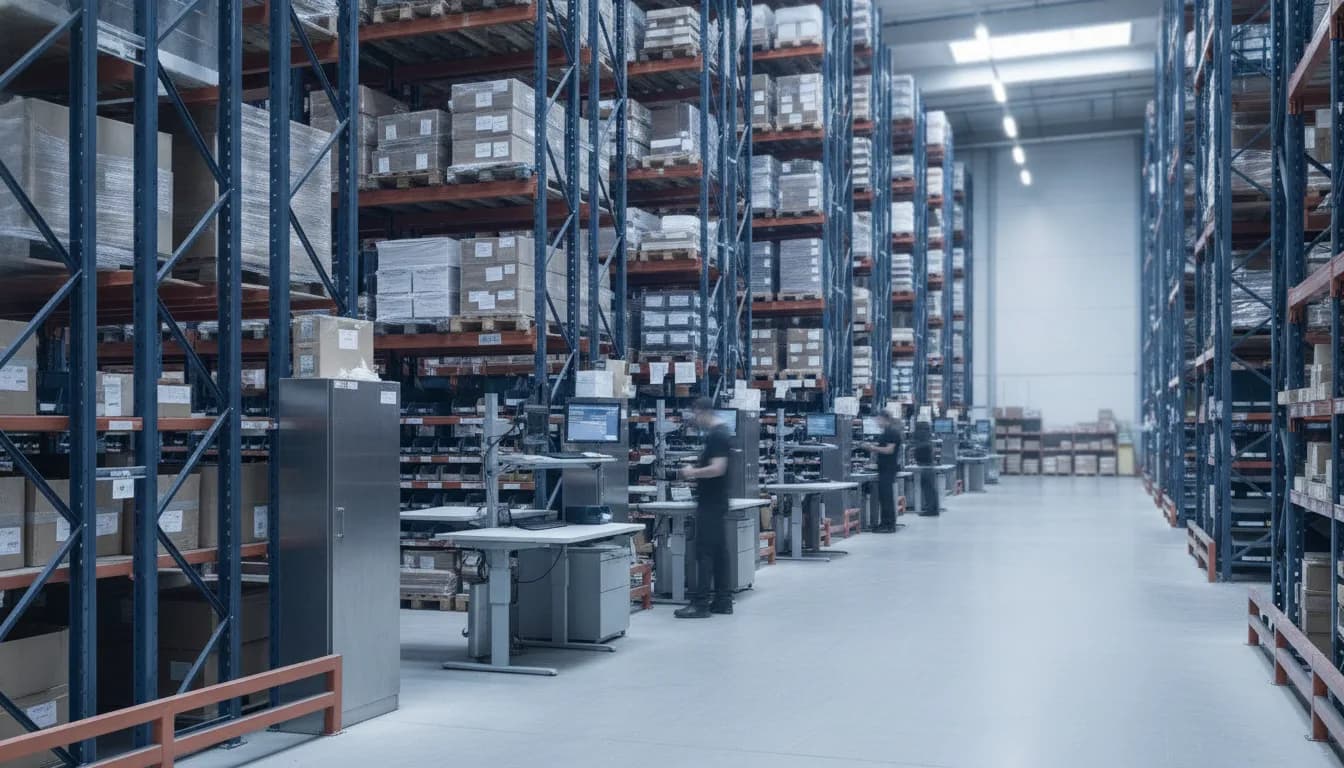
Beim Mann-zur-Ware-Verfahren bewegt sich der Kommissionierer durch das Lager zu den Entnahmeplätzen. Er entnimmt die Artikel manuell aus Regalen, Palettenplätzen oder Behältern und transportiert sie zum Packplatz oder zur Bereitstellzone.
Dieses Verfahren eignet sich für:
- Breites, wechselndes Sortiment mit vielen Artikelvarianten
- Niedrige bis mittlere Durchsatzmengen
- Flexible Auftragsstrukturen mit unterschiedlichen Pickmengen
- Bestehende Lagerinfrastruktur ohne hohe Investitionen
Vorteile sind geringe Investitionskosten, hohe Flexibilität bei Sortimentswechseln und einfache Skalierbarkeit durch zusätzliches Personal. Nachteile sind lange Wegezeiten, hoher Personalbedarf und begrenzte Pickleistung.
Ware-zum-Mann-Verfahren
Beim Ware-zum-Mann-Prinzip bringen Fördertechnik, Shuttle-Systeme oder Roboter die Artikel zum stationären Kommissionierplatz. Der Mitarbeiter entnimmt die benötigte Menge, ohne sich durch das Lager zu bewegen.
Dieses Verfahren eignet sich für:
- Hohes, konstantes Auftragsvolumen
- Begrenztes Sortiment mit hoher Umschlagsgeschwindigkeit
- Platzbedarf in der Fläche oder Höhe kritisch
- Anforderungen an niedrige Fehlerquoten
Vorteile sind hohe Pickleistung, kurze Kommissionierzeiten, ergonomische Arbeitsplätze und geringe Wegezeiten. Nachteile sind hohe Investitionskosten, begrenzte Flexibilität bei Sortimentserweiterungen und Abhängigkeit von Technik.
Wann welches Verfahren wirtschaftlich ist
Die Entscheidung hängt von Durchsatz, Sortimentsbreite und Investitionsbudget ab:
Kriterium | Mann-zur-Ware | Ware-zum-Mann |
|---|---|---|
Investition | Niedrig | Hoch |
Pickleistung | Niedriger | Höher |
Flexibilität | Hoch | Begrenzt |
Sortimentsbreite | Unbegrenzt | Begrenzt durch Systemkapazität |
Amortisation | Sofort | Mehrjährig |
Einsatzgebiet | Variantenreiche Sortimente, mittlerer Durchsatz | Hoher Durchsatz, Schnelldreher, E-Commerce |
Hybride Lösungen kombinieren beide Verfahren: Schnelldreher werden automatisch bereitgestellt, Langsamdreher manuell kommissioniert. Das senkt Investitionskosten und erhöht die Flexibilität.
Kommissionierstrategien für unterschiedliche Anforderungen
Kommissionierstrategien legen fest, in welcher Reihenfolge und Gruppierung Aufträge bearbeitet werden. Die Wahl beeinflusst Durchsatz, Personalbedarf und Komplexität.
Auftragsweise Kommissionierung: Ein Mitarbeiter bearbeitet einen Auftrag vollständig von Anfang bis Ende. Das Verfahren ist einfach, transparent und eignet sich für kleine Auftragsmengen mit wenigen Positionen. Nachteil: lange Wegezeiten bei großen Lagern.
Artikelweise Kommissionierung: Alle Aufträge eines Zeitfensters werden nach Artikeln gruppiert. Der Kommissionierer entnimmt die Gesamtmenge eines Artikels für mehrere Aufträge und legt sie in separate Behälter. Das reduziert Wegezeiten, erfordert aber eine zweite Stufe zur Auftragszuordnung.
Batch-Picking: Mehrere Aufträge werden gleichzeitig bearbeitet. Der Kommissionierer entnimmt Artikel für alle Aufträge in einem Durchgang und verteilt sie auf Behälter oder Fächer. Das senkt Wegezeiten je nach Lagerstruktur deutlich gegenüber auftragsweiser Kommissionierung.
Multi-Order-Picking: Eine Weiterentwicklung des Batch-Picking mit technischer Unterstützung (z. B. Pick-by-Light mit Fachanzeige). Der Kommissionierer verteilt Artikel direkt auf mehrere Zielbehälter. Das erhöht die Pickleistung.
ABC-Analyse und Schnelldreher-Platzierung
Die ABC-Analyse klassifiziert Artikel nach Zugriffshäufigkeit:
- A-Artikel: 20 % der Artikel, 80 % der Zugriffe – Platzierung in ergonomischer Griffhöhe, kurze Wege
- B-Artikel: 30 % der Artikel, 15 % der Zugriffe – mittlere Zonen
- C-Artikel: 50 % der Artikel, 5 % der Zugriffe – obere/untere Regalebenen, entfernte Zonen
Die richtige Platzierung senkt Wegezeiten und erhöht die Pickleistung. Eine regelmäßige Anpassung (quartalsweise) berücksichtigt Sortimentswechsel und Saisonalität.
Strategiewahl nach Auftragsstruktur und Sortimentsbreite
Auftragsstruktur | Sortimentsbreite | Empfohlene Strategie |
|---|---|---|
Wenige Positionen pro Auftrag | Breit | Auftragsweise, Mann-zur-Ware |
Viele Positionen pro Auftrag | Breit | Zonen-Kommissionierung |
Viele kleine Aufträge | Begrenzt | Batch-Picking, Multi-Order |
Hoher Durchsatz, Schnelldreher | Begrenzt | Ware-zum-Mann, automatisiert |
Saisonale Schwankungen | Mittel | Hybride Lösung, flexible Zonen |
Technische Systeme und Hilfsmittel
Technische Systeme reduzieren Fehlerquoten, erhöhen die Pickleistung und ermöglichen die Integration in Warehouse Management Systeme (WMS). Die Wahl hängt von Investitionsbudget, Fehlertoleranz und Umgebungsbedingungen ab.
Beleglose Kommissionierung
Beleglose Systeme ersetzen Papierlisten durch digitale Führung:
Pick-by-Paper: Klassische Kommissionierung mit gedruckter Auftragsliste. Vorteile: keine Investition, einfache Handhabung. Nachteile: höhere Fehlerquote, keine Echtzeitdaten, hoher Papierverbrauch.
Pick-by-Scan (MDE): Mobile Datenerfassungsgeräte oder Scanner zeigen Lagerplatz und Menge an. Der Kommissionierer scannt Artikel und Lagerplatz zur Kontrolle. Fehlerquote sinkt deutlich.
Pick-by-Voice: Sprachgesteuertes System über Headset. Der Kommissionierer erhält Anweisungen per Sprachausgabe und bestätigt Entnahmen per Sprachbefehl. Hände bleiben frei, Fehlerquote niedrig. Eignung: Kühl- und Tiefkühllager, laute Umgebungen.
Pick-by-Light: Leuchtanzeigen am Regal zeigen Entnahmeplatz und Menge an. Der Kommissionierer bestätigt durch Tastendruck. Sehr hohe Pickleistung, sehr niedrige Fehlerquote. Eignung: hoher Durchsatz, begrenztes Sortiment.
Pick-by-Vision: Datenbrillen (Smart Glasses) zeigen Lagerplatz, Artikelbild und Menge im Sichtfeld an. Hände bleiben frei, niedrige Fehlerquote. Eignung: komplexe Artikel, Schulungsbedarf, Qualitätsprüfung.
Pick-System | Fehlerquote | Eignung |
|---|---|---|
Paper | Höher | Geringe Mengen, einfache Artikel |
Scan (MDE) | Deutlich niedriger | Mittlerer Durchsatz, Artikelvielfalt |
Voice | Niedrig | Kühl-/Tiefkühllager, freihändiges Arbeiten |
Light | Sehr niedrig | Hoher Durchsatz, Schnelldreher |
Vision | Niedrig | Komplexe Artikel, Qualitätsprüfung |
Integration in bestehende IT-Systeme
Alle beleglosen Systeme benötigen Anbindung an ein Warehouse Management System (WMS). Das WMS steuert Lagerplätze, Auftragsreihenfolge und Bestandsführung. Die Integration in Enterprise Resource Planning (ERP) ermöglicht durchgängige Prozesse von der Bestellung bis zur Rechnung.
Schnittstellen müssen Echtzeitdaten übertragen: Entnahmebestätigungen, Bestandsänderungen und Fehlermeldungen. Offene Standards (z. B. REST-APIs, OPC UA) erleichtern die Integration und vermeiden Herstellerabhängigkeit.
Automatisierung in der Kommissionierung
Automatisierung erhöht Durchsatz, senkt Fehlerquoten und reduziert Personalbedarf. Die Entscheidung hängt von Durchsatz, Sortiment und Investitionsbudget ab.
Automatische Kleinteilelager (AKL): Regalbediengeräte transportieren Behälter oder Tablare zum Kommissionierplatz. Hohe Lagerkapazität auf kleiner Fläche. Eignung: konstanter Durchsatz, begrenztes Sortiment, Platzmangel.
Shuttle-Systeme: Autonome Shuttles bewegen Behälter oder Paletten in Regalkanälen. Skalierbar durch zusätzliche Shuttles. Eignung: hoher Durchsatz, flexible Erweiterung.
**Fahrerlose Transportsysteme (FTS) und autonome mobile Roboter (AMR):** Transportieren Behälter, Paletten oder Regale zwischen Lager und Kommissionierplatz. AMR navigieren autonom, FTS folgen Leitlinien oder Markern. Eignung: flexible Layouts, Erweiterung bestehender Lager.
Robotergestützte Kommissionierung (Pick-and-Place): Roboter entnehmen Artikel aus Behältern und legen sie in Zielbehälter. Greiftechnik (Sauger, Greifer, Klemmen) muss auf Artikelform abgestimmt sein. Eignung: standardisierte Artikel, hoher Durchsatz.
Wann sich Automatisierung rechnet
Automatisierung rechnet sich typischerweise bei:
- Konstantem, hohem Durchsatz
- Begrenzter Artikelvielfalt
- Kritischen Fehlerkosten (Pharma, Automotive)
- Platzmangel oder hohen Mietkosten
- Personalmangel oder hoher Fluktuation
Die Amortisationsdauer hängt stark von der individuellen Ausgangssituation ab. Hybride Lösungen senken Investitionskosten und Risiko: Schnelldreher werden automatisiert, Langsamdreher manuell kommissioniert.
Hybride Lösungen für den Mittelstand
Hybride Systeme kombinieren manuelle und automatisierte Prozesse:
- Goods-to-Person für A-Artikel: Schnelldreher werden automatisch bereitgestellt, Kommissionierer entnimmt manuell
- AMR für Transport: Roboter transportieren Behälter zwischen Zonen, Kommissionierung bleibt manuell
- Pick-by-Light für Schnelldreher: Automatische Anzeige nur für häufig kommissionierte Artikel, Rest per MDE
Diese Lösungen senken Investitionskosten gegenüber Vollautomatisierung und erhöhen die Flexibilität bei Sortimentswechseln.
Kennzahlen zur Bewertung der Kommissionierleistung
Kennzahlen machen Leistung messbar und zeigen Optimierungspotenziale. Zentrale Kennzahlen sind Pickleistung, Kommissionierzeit, Fehlerquote und Wegezeiten.
Pickleistung: Anzahl kommissionierter Positionen pro Stunde. Die tatsächliche Leistung hängt stark von Lagerstruktur, Artikelart und Systemkonfiguration ab.
Kommissionierzeit: Gesamtzeit von Auftragsübernahme bis Bereitstellung. Setzt sich zusammen aus Wegezeit, Greifzeit, Totzeit (Suchen, Warten). Optimierung durch ABC-Platzierung, kürzere Wege, ergonomische Arbeitsplätze.
Fehlerquote: Anteil fehlerhafter Kommissioniervorgänge (falsche Artikel, falsche Menge, Beschädigung). Zielwert unter 0,5 %, kritische Branchen (Pharma) deutlich niedriger. Senkung durch beleglose Systeme, Vier-Augen-Prinzip, automatische Gewichtskontrolle.
Wegezeiten: Anteil der Kommissionierzeit für Bewegung zwischen Lagerplätzen. Typisch 50–70 % bei Mann-zur-Ware. Senkung durch ABC-Analyse, Zonen-Kommissionierung, kürzere Wege.
Flächenproduktivität: Kommissionierte Positionen pro Quadratmeter Lagerfläche und Tag. Kennzahl zur Bewertung der Flächennutzung. Automatisierung kann Flächenproduktivität je nach Ausgangssituation deutlich erhöhen.
Planung und Optimierung der Kommissionierung
Die Planung umfasst Layoutgestaltung, Lagerplatzoptimierung, Personaleinsatz und kontinuierliche Verbesserung. Ziel ist die Senkung von Durchlaufzeiten, Fehlerquoten und Kosten.
Layoutplanung: Kurze Wege zwischen häufig kombinierten Artikeln, ergonomische Griffhöhen (80–160 cm), breite Gänge für Flurförderzeuge, getrennte Wege für Personen und Technik. Simulationssoftware hilft bei der Planung.
Lagerplatzoptimierung: ABC-Analyse für Schnelldreher-Platzierung, chaotische Lagerhaltung für flexible Platznutzung, Festplätze für sperrige oder schwere Artikel. Regelmäßige Anpassung (quartalsweise) an Sortimentswechsel.
Ergonomie und Arbeitssicherheit: Greifhöhen nach Arbeitsstättenverordnung (ArbStättV), Lastgrenzen nach Betriebssicherheitsverordnung (BetrSichV), ausreichende Beleuchtung nach Arbeitsstättenverordnung, rutschfeste Böden. Flurförderzeuge nach DGUV Vorschrift 68 prüfen.
Personaleinsatzplanung: Bedarfsermittlung nach Auftragsvolumen, flexible Schichtmodelle für Spitzenzeiten, Qualifizierung für technische Systeme (MDE, Voice), Einarbeitung neuer Mitarbeiter (Buddy-System).
Typische Fehlerquellen und Gegenmaßnahmen
Häufige Fehlerquellen:
- Verwechslung ähnlicher Artikel: Gegenmaßnahme: Artikelbilder auf MDE/Brille, eindeutige Beschriftung, Vier-Augen-Prinzip
- Falsche Mengen: Gegenmaßnahme: automatische Zählung, Gewichtskontrolle, Scanpflicht
- Unleserliche Etiketten: Gegenmaßnahme: regelmäßiger Etikettentausch, hochwertige Drucker, Barcode-Qualitätsprüfung
- Zeitdruck: Gegenmaßnahme: realistische Vorgabezeiten, ausreichend Personal, Pufferzeiten einplanen
- Unübersichtliche Lagerplätze: Gegenmaßnahme: klare Beschriftung, Ordnung, regelmäßige Inventur
Saisonale Schwankungen bewältigen
Saisonale Spitzen (z. B. Weihnachtsgeschäft) erfordern flexible Kapazitäten:
- Zeitarbeit: Kurzfristige Personalaufstockung, Einarbeitung einplanen (1–2 Wochen)
- Überstunden: Bestehende Mitarbeiter, begrenzt auf 4–6 Wochen
- Flexible Zonen: Erweiterung der Kommissionierzonen in Reserveflächen
- Priorisierung: Schnelldreher in A-Zonen, Langsamdreher zurückstellen
- Vorkommissionierung: Standardartikel oder Sets vorab zusammenstellen
Kontinuierliche Verbesserung (KVP) in der Kommissionierung
KVP-Methoden:
- Kennzahlen-Cockpit: Tägliche Erfassung von Pickleistung, Fehlerquote, Durchlaufzeit
- Shopfloor-Management: Kurze tägliche Besprechungen am Kommissionierplatz
- Mitarbeiter-Feedback: Verbesserungsvorschläge aus der Praxis aufnehmen
- Benchmarking: Vergleich mit Branchenwerten oder anderen Standorten
- Pilotprojekte: Neue Systeme (z. B. Voice) in Teilbereichen testen
Rechtliche und organisatorische Rahmenbedingungen
Rechtliche Vorgaben betreffen Arbeitssicherheit, Datenschutz und Qualifikationsanforderungen. Verstöße können zu Bußgeldern, Haftung und Betriebsstilllegungen führen.
Arbeitssicherheit: Die Betriebssicherheitsverordnung (BetrSichV) regelt den Umgang mit Arbeitsmitteln. Flurförderzeuge müssen nach DGUV Vorschrift 68 jährlich geprüft werden. Regale sind nach BetrSichV jährlich durch befähigte Personen zu prüfen. Die Arbeitsstättenverordnung (ArbStättV) legt Anforderungen an Beleuchtung, Verkehrswege und Laderampen fest.
Datenschutz: Pick-by-Voice-Systeme und Leistungserfassung verarbeiten personenbezogene Daten. Betriebsrat muss nach Betriebsverfassungsgesetz (BetrVG) zustimmen. Mitarbeiter sind über Datenverarbeitung zu informieren. Leistungsdaten dürfen nur anonymisiert oder aggregiert ausgewertet werden.
Qualifikationsanforderungen: Fachlagerist (2-jährige Ausbildung) führt Warenannahme, Lagerung und Kommissionierung durch. Fachkraft für Lagerlogistik (3-jährige Ausbildung) übernimmt zusätzlich Planung, Optimierung und kaufmännische Aufgaben. Quereinsteiger können durch Anlernung oder Teilqualifikationen eingesetzt werden.
Normen und Richtlinien: VDI 3590 beschreibt Kommissioniersysteme und gibt Planungshinweise. VDI 2700 behandelt Ladungssicherung. Branchenverbände wie Bundesvereinigung Logistik (BVL) und Bundesverband Materialwirtschaft, Einkauf und Logistik (BME) bieten Leitfäden und Schulungen.
Bei rechtlichen Fragen zu Arbeitssicherheit, Datenschutz oder Vertragsgestaltung sollten Sie Fachanwälte für Arbeitsrecht oder IT-Recht sowie die zuständige Berufsgenossenschaft konsultieren.
Häufige Fragen
Was macht man in der Kommissionierung?
Kommissionierer entnehmen Artikel aus Lagerplätzen nach Auftragsvorgaben, prüfen Menge und Artikelnummer, verpacken die Ware auftragsbezogen und dokumentieren den Vorgang. Die Ware wird für Versand oder Produktion bereitgestellt. Je nach System erfolgt die Führung per Papierliste, Scanner, Sprachsteuerung oder Leuchtanzeige.
Was ist der Unterschied zwischen Lagerarbeiter und Kommissionierer?
Lagerarbeiter führen allgemeine Lagertätigkeiten wie Ein- und Auslagerung, Inventur und Warenpflege aus. Kommissionierer sind spezialisiert auf das auftragsbezogene Zusammenstellen von Waren nach Bestellvorgaben. Sie arbeiten mit Pick-Systemen und müssen Artikel schnell und fehlerfrei identifizieren und entnehmen.
Welche Kommissionierverfahren gibt es?
Die Hauptverfahren sind Mann-zur-Ware (Kommissionierer geht zum Lagerplatz) und Ware-zum-Mann (Ware wird automatisch zum Arbeitsplatz gebracht). Beide gibt es in serieller Ausführung (ein Auftrag nach dem anderen) oder paralleler Ausführung (mehrere Aufträge gleichzeitig). Die Wahl hängt von Durchsatz, Sortiment und Investitionsbudget ab.
Wann lohnt sich Automatisierung in der Kommissionierung?
Automatisierung rechnet sich typischerweise bei konstantem, hohem Durchsatz, begrenzter Artikelvielfalt, kritischen Fehlerkosten oder Platzmangel. Die Amortisationsdauer hängt stark von der individuellen Ausgangssituation ab. Hybride Lösungen mit Teilautomatisierung senken Investitionskosten und erhöhen die Flexibilität für den Mittelstand.
Welche Kennzahlen sind für die Kommissionierung wichtig?
Zentrale Kennzahlen sind Pickleistung (Positionen pro Stunde), Kommissionierzeit, Fehlerquote, Wegezeiten und Flächenproduktivität. Die tatsächliche Leistung hängt stark von Lagerstruktur, Artikelart und Systemkonfiguration ab. Die Fehlerquote sollte unter 0,5 % liegen, in kritischen Branchen deutlich niedriger.
Was ist Pick-by-Voice?
Pick-by-Voice ist ein sprachgesteuertes Kommissioniersystem. Der Mitarbeiter erhält über ein Headset Anweisungen zu Lagerplatz und Menge und bestätigt Entnahmen per Sprachbefehl. Die Hände bleiben frei, die Fehlerquote ist niedrig. Das System eignet sich besonders für Kühl- und Tiefkühllager.
Quellen
- [1]Kommissionierlager: E-Logistics und Online · Logistra · abgerufen 17. Oktober 2026
- [2]Was ist ein Kommissionierlager? · DHL Freight Connections · abgerufen 17. Oktober 2026
- [3]Quereinstieg als Kommissionierer · Jobblitz · abgerufen 17. Oktober 2026
Begriffe im Lexikon
KIKI-Redakteurin für Instandhaltung, Betriebstechnik und Intralogistik. Schreibt für alle, die Anlagen am Laufen halten.
Weiterlesen
Intralogistik: Definition, Prozesse und Optimierung im Betrieb
Intralogistik umfasst alle Prozesse des innerbetrieblichen Material- und Informationsflusses – von Wareneingang über Lagerung und Kommissionierung bis zum Versand. Sie steuert den effizienten Fluss von Rohstoffen, Halbfertigprodukten und Fertigwaren innerhalb eines Standorts und ist damit Rückgrat jeder Produktion. Dieser Artikel erklärt Kernprozesse, Technik, Automatisierungsstufen und Kennzahlen für die Praxis.
Instandhaltung: Strategien, Kennzahlen und Organisation
Instandhaltung umfasst nach DIN 31051 alle Maßnahmen zur Bewahrung und Wiederherstellung des Sollzustands technischer Anlagen – von Wartung über Inspektion bis Instandsetzung. Die Wahl der richtigen Strategie (reaktiv, präventiv, zustandsbasiert oder prädiktiv) hängt von Anlagenkritikalität und Ausfallkosten ab. Kennzahlen wie OEE, MTBF und MTTR steuern die Effizienz und zeigen Optimierungspotenziale.
Fahrerlose Transportsysteme: Technik, Einsatz, Kosten (2026)
Fahrerlose Transportsysteme (FTS) sind automatisierte Fördersysteme mit selbstfahrenden Fahrzeugen, die Materialien ohne Fahrer in Produktion und Lager transportieren. Sie bestehen aus Fahrzeugen, Leitsteuerung, Navigation und Peripherie. Die Investition rechnet sich bei hoher Auslastung, Mehrschichtbetrieb und wenn Durchsatz und Verfügbarkeit die Kosten für Fahrzeuge, Integration und Infrastruktur amortisieren.