CNC-Fräsen: Verfahren, Maschinen und Kosten im Überblick
CNC-Fräsen ist ein spanendes Fertigungsverfahren, bei dem ein computergesteuertes rotierendes Werkzeug Material von einem eingespannten Werkstück abträgt. Das Verfahren eignet sich für komplexe Geometrien und enge Toleranzen in Metallen, Kunststoffen und Verbundwerkstoffen. Die Wirtschaftlichkeit hängt von Bauteilkomplexität, Losgröße und erreichbarer Präzision ab.
 KITobias WendtKI-Redaktion
Inhalt
- Was ist CNC-Fräsen? Definition und Funktionsprinzip
- Verfahrensvarianten und Bearbeitungsstrategien
- CNC-Fräsmaschinen: Bauarten und Komponenten
- Einsatzgebiete und typische Werkstücke
- CNC-Fräsen vs. CNC-Drehen: Unterschiede und Kombinationen
- Kosten und Wirtschaftlichkeit
- Qualität und Toleranzen: Welche Präzision ist erreichbar?
- Personal und Qualifikation: Welche Tätigkeiten übernimmt ein CNC-Fräser?
- Checkliste: Wann lohnt sich CNC-Fräsen für Ihr Unternehmen?
- Fazit: CNC-Fräsen als Schlüsseltechnologie
Das Wichtigste in Kürze
- CNC-Fräsen ermöglicht Toleranzen im Bereich IT6 bis IT8 und Oberflächengüten von Ra 0,8 bis 3,2 µm
- Maschinenstundensätze variieren nach Achsenzahl, Betriebsgröße und Maschinentyp
- 5-Achs-Fräsen bearbeitet komplexe Freiformflächen in einer Aufspannung
- Beim Fräsen rotiert das Werkzeug, beim Drehen das Werkstück – entscheidend für die Bauteilwahl
- CNC-Fräser programmieren, rüsten und überwachen den automatisierten Bearbeitungsprozess
Was ist CNC-Fräsen? Definition und Funktionsprinzip
CNC-Fräsen ist ein spanendes Fertigungsverfahren, bei dem ein computergesteuertes rotierendes Werkzeug Material von einem eingespannten Werkstück abträgt, um präzise Geometrien herzustellen. Das Kürzel CNC steht für Computerized Numerical Control – die numerische Steuerung übernimmt die automatische Führung der Werkzeugbewegungen.
Im Unterschied zum konventionellen Fräsen, bei dem ein Bediener die Maschine manuell steuert, arbeitet eine CNC-Fräsmaschine nach einem zuvor erstellten Programm. Die CNC-Technik schafft damit die Voraussetzung für eine automatisierte Produktion, die selbst anspruchsvolle Formen zuverlässig und reproduzierbar realisiert.
Grundprinzip der CNC-Bearbeitung
Das Funktionsprinzip basiert auf drei Elementen: Ein rotierendes Schneidwerkzeug (Fräser) trägt Material ab, während das Werkstück fest in der Maschine eingespannt bleibt. Die NC-Steuerung (Numerical Control) koordiniert die Bewegungen in mehreren Achsen gleichzeitig. Eine CAM-Software (Computer-Aided Manufacturing) übersetzt die CAD-Geometrie in Maschinenbefehle.
Typische Materialien für CNC-Fräsen
Beim CNC-Fräsen werden Metalle, Kunststoffe und Verbundwerkstoffe präzise bearbeitet. Zu den häufigsten Werkstoffen zählen:
- Aluminium und Aluminiumlegierungen
- Stahl und Edelstahl
- Titan und Titanlegierungen
- Messing und Kupfer
- Technische Kunststoffe (POM, PEEK, PA)
- Faserverbundwerkstoffe (CFK, GFK)
- Keramiken (mit Spezialwerkzeugen)
Die Materialwahl beeinflusst Werkzeugauswahl, Schnittgeschwindigkeit und Standzeit.
Verfahrensvarianten und Bearbeitungsstrategien
CNC-Fräsmaschinen unterscheiden sich nach der Anzahl steuerbarer Achsen – von einfachen 3-Achs-Maschinen bis zu hochflexiblen 5-Achs-Bearbeitungszentren. Die Achsenzahl bestimmt, welche Geometrien in einer Aufspannung realisierbar sind.
3-Achs- bis 5-Achs-Bearbeitung
Achsenzahl | Bewegungsfreiheiten | Typische Geometrien | Komplexität | Relative Kosten (Richtwerte) |
|---|---|---|---|---|
3-Achs | X, Y, Z (linear) | Prismatische Teile, einfache Konturen | Niedrig | Basis |
4-Achs | 3-Achs + Rotation um eine Achse | Zylindrische Teile, umlaufende Konturen | Mittel | ca. +20–40 % |
5-Achs | 3-Achs + Rotation um zwei Achsen | Freiformflächen, Turbinenschaufeln | Hoch | ca. +50–100 % |
Beim 5-Achs-Fräsen bewegt sich das Werkzeug in drei linearen und zwei rotatorischen Achsen, was komplexe Freiformflächen in einer Aufspannung ermöglicht. Das reduziert Rüstzeiten und erhöht die Genauigkeit, da Aufspannfehler entfallen.
Man unterscheidet zwischen Positionsfräsen (die Rotationsachsen positionieren vor der Bearbeitung) und Simultanfräsen (alle fünf Achsen bewegen sich gleichzeitig während des Schneidens). Simultanfräsen erfordert leistungsfähigere Steuerungen und CAM-Software.
Wichtige Frässtrategien im Überblick
Die Bearbeitungsstrategie beeinflusst Oberflächengüte, Bearbeitungszeit und Werkzeugverschleiß:
Stirnfräsen: Das Werkzeug arbeitet mit der Stirnseite, erzeugt ebene Flächen und gute Oberflächengüten. Typisch für Planfräsen und Taschenfräsen.
Umfangsfräsen: Der Fräser schneidet mit dem Umfang, geeignet für Konturen und Nuten. Höhere Schnittgeschwindigkeiten möglich.
Schruppen und Schlichten: Beim Schruppen wird mit hohen Zustellungen grob Material abgetragen. Das Schlichten folgt mit geringen Zustellungen und hohen Drehzahlen für die Endkontur und Oberflächengüte.
Taschenfräsen: Werkzeug fräst geschlossene Vertiefungen spiralförmig oder mäanderförmig aus. Optimierte Bahnen reduzieren Luftschnitte.
CNC-Fräsmaschinen: Bauarten und Komponenten
Eine CNC-Maschine ist eine computergesteuerte Werkzeugmaschine, die Werkstücke nach programmierten Anweisungen automatisch bearbeitet. Der Aufbau unterscheidet sich je nach Maschinentyp und Einsatzgebiet.
Maschinentypen im Vergleich
Maschinentyp | Bauweise | Arbeitsraum | Typische Werkstücke | Einsatzgebiet |
|---|---|---|---|---|
Konsolenfräsmaschine | Werkstück auf beweglicher Konsole | Klein bis mittel | Einzelteile, Werkzeugbau | Flexibel, Prototypen |
Portalfräsmaschine | Werkstück steht fest, Portal bewegt sich | Groß bis sehr groß | Maschinengestelle, Formen | Großteile, Formenbau |
Bearbeitungszentrum | Kompakte Bauweise mit Werkzeugmagazin | Mittel | Serienteile, komplexe Baugruppen | Automatisierte Fertigung |
Bearbeitungszentren verfügen typischerweise über automatische Werkzeugwechselsysteme mit Magazinen für 20 bis über 100 Werkzeuge. Das ermöglicht komplette Bearbeitungen ohne manuellen Eingriff.
Aufbau und Steuerung
Eine CNC-Fräsmaschine besteht aus folgenden Hauptkomponenten:
Maschinengestell: Trägt alle Komponenten und muss Bearbeitungskräfte aufnehmen. Hochwertige Maschinen nutzen Mineralguss oder Gusseisen für hohe Dämpfung.
Spindel: Nimmt das Werkzeug auf und erzeugt die Schnittbewegung. Drehzahlen reichen von 3.000 U/min (Schwerzerspanung) bis über 40.000 U/min (Hochgeschwindigkeitsbearbeitung).
Vorschubantriebe: Bewegen Werkzeug oder Werkstück in den Achsen. Kugelgewindetriebe oder Linearmotoren sorgen für präzise Positionierung.
CNC-Steuerung: Der CNC-Controller interpretiert das NC-Programm und koordiniert alle Achsen. Moderne Steuerungen bieten Funktionen wie Bahnglättung, adaptive Vorschubregelung und Kollisionserkennung.
Werkzeugwechselsystem: Automatische Wechsler tauschen Werkzeuge in wenigen Sekunden. Kettenmagazine oder Trommelmagazine bevorraten die Fräser.
Messtaster: Erfassen Werkstück- und Werkzeugpositionen automatisch. Das kompensiert Aufspannfehler und überwacht Werkzeugverschleiß.
Einsatzgebiete und typische Werkstücke
CNC-Fräsen eignet sich besonders für komplexe Geometrien und enge Toleranzen, die mit anderen Verfahren nicht oder nur unwirtschaftlich herstellbar sind. Die Flexibilität macht das Verfahren zur ersten Wahl für Prototypen und mittlere Serien.
Wann lohnt sich CNC-Fräsen?
Wenn ein Bauteil komplexe Formen aufweist und gleichzeitig enge Toleranzen eingehalten werden müssen, ist CNC-Fräsen oft die beste Lösung. Das Verfahren lohnt sich in folgenden Situationen:
- Komplexe dreidimensionale Geometrien (Freiformflächen, Hinterschnitte)
- Enge Toleranzen im Bereich IT6 bis IT8 erforderlich
- Kleine bis mittlere Stückzahlen (1 bis 10.000 Stück)
- Häufige Produktänderungen oder Variantenvielfalt
- Hohe Anforderungen an Oberflächengüte
- Wenn Werkzeugkosten für Guss oder Umformung nicht amortisierbar sind
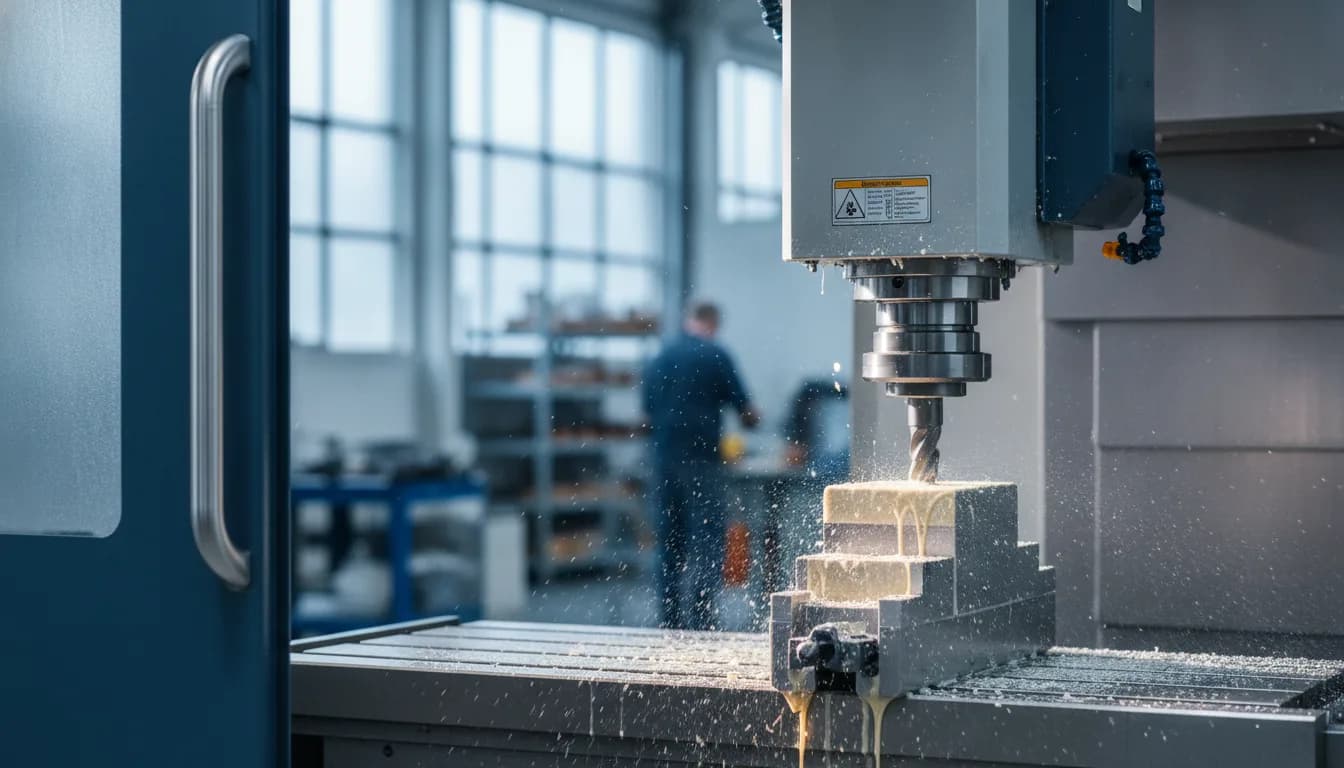
In modernen Fertigungsbetrieben kommen hochmoderne CNC-Fräsmaschinen zum Einsatz, die präzise Bauteile in Kleinserie oder als Prototypen fertigen.
Branchen und Anwendungen
Maschinenbau: Gehäuseteile, Flansche, Adapterplatten, Spannvorrichtungen
Werkzeugbau: Spritzgussformen, Stanzwerkzeuge, Biegevorrichtungen, Lehren
Luft- und Raumfahrt: Strukturbauteile, Beschläge, Triebwerkskomponenten aus Titan und Aluminium
Medizintechnik: Implantate, Instrumentengehäuse, Prothesen aus bioverträglichen Werkstoffen
Automobilindustrie: Prototypen, Vorrichtungen, Kleinserien für Motorsport und Sonderfahrzeuge
Elektronikindustrie: Kühlkörper, Gehäuse, Abschirmungen mit engen Toleranzen
CNC-Fräsen vs. CNC-Drehen: Unterschiede und Kombinationen
Beim Fräsen rotiert das Werkzeug, beim Drehen das Werkstück – dieser kinematische Unterschied bestimmt, welches Verfahren für welche Bauteilgeometrie geeignet ist.
Merkmal | CNC-Fräsen | CNC-Drehen |
|---|---|---|
Kinematik | Werkzeug rotiert, Werkstück steht | Werkstück rotiert, Werkzeug steht |
Hauptbewegung | Rotation des Fräsers | Rotation des Werkstücks |
Typische Geometrien | Prismatische Teile, Freiformflächen | Rotationssymmetrische Teile (Wellen, Buchsen) |
Achsenzahl | 3 bis 5 Achsen üblich | 2 Achsen (Längs-/Plandrehen), bis 5 bei Dreh-Fräs-Zentren |
Werkstückform | Quader, Platten, komplexe 3D-Formen | Runde Rohlinge, Stangen |
Oberflächenstruktur | Frässpuren, richtungsabhängig | Drehrillen, konzentrisch |
Einsatzgebiete | Gehäuse, Formen, Strukturteile | Wellen, Flansche, Buchsen |
Dreh-Fräs-Zentren für kombinierte Bearbeitung
Moderne Dreh-Fräs-Zentren kombinieren beide Verfahren in einer Maschine. Das Werkstück kann rotieren (für Drehoperationen) und gleichzeitig mit rotierenden Werkzeugen gefräst werden. Diese Kombination ermöglicht:
- Komplettbearbeitung in einer Aufspannung
- Fräskonturen an Drehteilen (Nuten, Bohrungen außerhalb der Achse)
- Reduzierte Durchlaufzeiten
- Höhere Genauigkeit durch Wegfall von Umspannungen
Typische Anwendungen sind Kurbelwellen, Nockenwellen oder Flansche mit asymmetrischen Bohrungsbildern.
Kosten und Wirtschaftlichkeit
Die Kosten für CNC-Fräsen setzen sich aus Maschinenstundensatz, Werkzeugkosten und Rüstzeiten zusammen. Die Wirtschaftlichkeit hängt stark von der Losgröße und Bauteilkomplexität ab.
Was kostet eine Stunde CNC-Fräsen?
Maschinenstundensätze für CNC-Fräsen variieren nach Maschinentyp, Achsenzahl und Betriebsgröße. Typische Stundensätze liegen zwischen 40 und 80 Euro für 3-Achs-Maschinen und 80 bis 150 Euro für 5-Achs-Bearbeitungszentren. Folgende Faktoren beeinflussen den Stundensatz:
- Anschaffungskosten der Maschine (3-Achs-Maschinen: 50.000 bis 200.000 Euro, 5-Achs-Zentren: 300.000 bis über 1.000.000 Euro)
- Abschreibungsdauer (typisch 8 bis 12 Jahre)
- Energiekosten (3 bis 30 kW elektrische Leistung)
- Wartungs- und Instandhaltungskosten
- Raumkosten und Infrastruktur
- Personalkosten für Bedienung und Programmierung
- Auslastung der Maschine
Kleinere Betriebe kalkulieren häufig höhere Stundensätze als Großserienfertiger, da sich Fixkosten auf weniger Betriebsstunden verteilen.
Kostenfaktoren im Detail
Werkzeugkosten: Typische Werkzeugkosten liegen bei ca. 20 Euro für einfache HSS-Fräser und können mehrere hundert Euro für Vollhartmetall-Fräser mit Beschichtung erreichen. Die Werkzeugstandzeit liegt bei harten Materialien wie Titan bei 30 bis 60 Minuten, bei Aluminium können mehrere Stunden Schnittzeit erreicht werden.
Rüstzeiten: Das Einrichten der Maschine umfasst Werkzeugbestückung, Werkstückaufspannung, Nullpunktfestlegung und Programm-Test. Bei Einzelteilen kann die Rüstzeit die eigentliche Bearbeitungszeit übersteigen. Wiederholteile mit gespeicherten Programmen und Werkzeuglisten reduzieren den Rüstaufwand erheblich.
Programmieraufwand: Die CAM-Programmierung erfordert je nach Bauteilkomplexität zwischen 30 Minuten und mehreren Tagen. Bei Serien amortisiert sich dieser Aufwand über viele Teile.
Wirtschaftlichkeit nach Losgröße
CNC-Fräsen ist besonders wirtschaftlich bei:
- Prototypen (1–10 Stück): Keine Werkzeugkosten wie bei Guss oder Umformung, schnelle Verfügbarkeit
- Kleinserien (10–500 Stück): Programmieraufwand verteilt sich, Flexibilität bei Änderungen bleibt erhalten
- Mittlere Serien (500–10.000 Stück): Wirtschaftlich bei komplexen Geometrien, die andere Verfahren nicht abbilden können
Bei höheren Stückzahlen werden Gussverfahren oder Umformtechniken oft günstiger, sofern die Geometrie dies zulässt. Additive Verfahren (3D-Druck) sind bei sehr komplexen Geometrien und kleinen Stückzahlen eine Alternative, erreichen aber meist nicht die mechanischen Eigenschaften und Oberflächengüten des Fräsens.
Qualität und Toleranzen: Welche Präzision ist erreichbar?
Mit modernen CNC-Fräsmaschinen sind Toleranzen im Bereich IT6 bis IT8 nach ISO 286 und Oberflächengüten von Ra 0,8 bis Ra 3,2 µm üblich. Die erreichbare Genauigkeit hängt von Maschine, Werkstoff, Werkzeug und Prozessparametern ab.
Erreichbare Maßgenauigkeiten
Die IT-Toleranzklassen (International Tolerance) definieren zulässige Maßabweichungen. Für einen Durchmesser von 50 mm bedeuten die Klassen:
- IT6: ±0,008 mm (Feinbearbeitung, Passflächen)
- IT7: ±0,012 mm (Standardbearbeitung mit Schlichtfräsen)
- IT8: ±0,019 mm (Normalbearbeitung)
- IT9: ±0,030 mm (Schruppbearbeitung)
Hochpräzise Bearbeitungszentren mit Temperaturkompensation und Messsystemen erreichen in Sonderfällen IT5. Die Allgemeintoleranzen nach ISO 2768 gelten für nicht explizit tolerierte Maße.
Oberflächengüten
Der Ra-Wert (arithmetischer Mittenrauwert) beschreibt die Oberflächenrauheit in Mikrometern:
- Ra 0,8 µm: Feinschlichten mit Kugelfräsern, kleine Zustellung, hohe Drehzahl
- Ra 1,6 µm: Standardschlichten, gute Sichtflächen
- Ra 3,2 µm: Normalschlichten, funktionale Flächen
- Ra 6,3 µm: Schruppen, nicht sichtbare Flächen
Für noch bessere Oberflächen folgen Schleif- oder Polieroperationen.
Prozessfähigkeit und Reproduzierbarkeit
CNC-Fräsen ermöglicht hohe Prozessfähigkeit (Cp und Cpk-Werte über 1,33), wenn Maschine, Werkzeug und Prozess stabil sind. Die Reproduzierbarkeit – also die Fähigkeit, identische Teile zu fertigen – ist ein Hauptvorteil gegenüber manueller Bearbeitung. Voraussetzungen sind:
- Stabile Werkstückaufspannung
- Überwachung des Werkzeugverschleißes
- Temperaturkonstanz in der Fertigung
- Regelmäßige Maschinenkalibrierung
- Qualifiziertes Bedienpersonal
Personal und Qualifikation: Welche Tätigkeiten übernimmt ein CNC-Fräser?
Ein CNC-Fräser programmiert Maschinen, rüstet Werkzeuge und Spannmittel, überwacht den Bearbeitungsprozess und führt Qualitätskontrollen durch. Das Berufsbild verbindet handwerkliches Können mit IT-Kompetenz.
Tätigkeiten im Überblick
Programmierung: CNC-Fräser erstellen NC-Programme direkt an der Maschinensteuerung oder nutzen CAM-Software am Arbeitsplatzrechner. Sie legen Werkzeuge, Schnittdaten und Bearbeitungsstrategien fest.
Rüsten: Vor jedem Auftrag spannen sie das Werkstück, bestücken das Werkzeugmagazin, vermessen Werkzeuge und legen den Werkstücknullpunkt fest. Präzises Rüsten ist entscheidend für die Teilequalität.
Prozessüberwachung: Während der Bearbeitung überwachen sie Spindellast, Kühlmittelzufuhr und Werkzeugverschleiß. Bei Abweichungen greifen sie korrigierend ein.
Qualitätskontrolle: Sie prüfen Maße mit Messmitteln (Messschieber, Bügelmessschraube, Koordinatenmessgerät) und dokumentieren Ergebnisse.
Wartung: Einfache Wartungsarbeiten wie Reinigung, Schmierstoffkontrolle und Filterwechsel gehören zum Aufgabenbereich.
Ausbildung und Weiterbildung
Der klassische Weg führt über die Ausbildung zum Zerspanungsmechaniker mit Fachrichtung Frästechnik (3,5 Jahre). Alternativ qualifizieren sich Industriemechaniker oder Werkzeugmechaniker durch Weiterbildung.
Weiterbildungen umfassen:
- CNC-Fachkraft (IHK-Zertifikat)
- Techniker Fachrichtung Maschinentechnik
- Meister für Zerspanungstechnik
- CAM-Programmierer für spezifische Softwaresysteme
Fachkräftemangel und Automatisierung
Die Branche verzeichnet seit Jahren Fachkräftemangel bei qualifizierten CNC-Fräsern. Unternehmen reagieren mit:
- Automatisierung (Roboterbeladung, palettierte Fertigung)
- Vereinfachter Bedienung durch moderne Steuerungen
- Quereinsteiger-Programmen mit intensiver Einarbeitung
- Höherer Entlohnung und flexiblen Arbeitszeitmodellen
Trotz Automatisierung bleibt qualifiziertes Personal für Programmierung, Prozessoptimierung und Qualitätssicherung unverzichtbar.
Checkliste: Wann lohnt sich CNC-Fräsen für Ihr Unternehmen?
Prüfen Sie anhand dieser Kriterien, ob CNC-Fräsen das richtige Verfahren für Ihre Fertigung ist:
Komplexität der Geometrie
Toleranzanforderungen
Stückzahl und Wiederholhäufigkeit
Verfügbare Alternativen
Auswertung: Je mehr Punkte zutreffen, desto eher lohnt sich CNC-Fräsen. Bei hohen Stückzahlen und einfachen Geometrien prüfen Sie alternative Verfahren. Lassen Sie sich von Fertigungsdienstleistern oder Maschinenherstellern beraten.
Fazit: CNC-Fräsen als Schlüsseltechnologie
CNC-Fräsen verbindet Flexibilität mit Präzision und ist aus der modernen Fertigung nicht wegzudenken. Das Verfahren ermöglicht komplexe Geometrien mit engen Toleranzen bei gleichzeitig hoher Reproduzierbarkeit.
Die Wirtschaftlichkeit hängt von Bauteilkomplexität, Losgröße und Toleranzanforderungen ab. Für Prototypen und mittlere Serien ist CNC-Fräsen oft konkurrenzlos. Bei Großserien oder einfachen Geometrien können alternative Verfahren günstiger sein.
Moderne 5-Achs-Bearbeitungszentren mit automatisierten Prozessen erhöhen Produktivität und Qualität weiter. Gleichzeitig bleibt qualifiziertes Personal für Programmierung und Prozessoptimierung der entscheidende Erfolgsfaktor.
Unternehmen, die CNC-Fräsen einführen oder optimieren wollen, sollten Investition, Personalqualifikation und Auslastung sorgfältig planen. Die Checkliste in diesem Artikel hilft bei der Entscheidungsfindung.
Häufige Fragen
Was kostet eine CNC-Fräsmaschine?
Die Anschaffungskosten für CNC-Fräsmaschinen liegen zwischen 50.000 und 200.000 Euro für 3-Achs-Maschinen und 300.000 bis über 1.000.000 Euro für hochpräzise 5-Achs-Bearbeitungszentren. Der Preis hängt von Arbeitsraumgröße, Achsenzahl, Steuerung und Automatisierungsgrad ab. Hinzu kommen Kosten für Werkzeuge, Spannmittel und CAM-Software.
Welche Toleranzen erreicht CNC-Fräsen?
Moderne CNC-Fräsmaschinen erreichen typischerweise Toleranzen im Bereich IT6 bis IT8 nach ISO 286. Für einen Durchmesser von 50 mm entspricht IT7 einer Abweichung von ±0,012 mm. Hochpräzise Maschinen mit Temperaturkompensation schaffen in Sonderfällen IT5. Die Oberflächengüte liegt üblicherweise zwischen Ra 0,8 und Ra 3,2 µm.
Wie lange dauert die Ausbildung zum CNC-Fräser?
Die Ausbildung zum Zerspanungsmechaniker mit Fachrichtung Frästechnik dauert 3,5 Jahre. Alternativ können sich Industriemechaniker oder Werkzeugmechaniker durch Weiterbildungen zur CNC-Fachkraft qualifizieren. Diese Lehrgänge umfassen typischerweise 3 bis 6 Monate berufsbegleitend oder 2 bis 3 Monate in Vollzeit.
Was ist der Unterschied zwischen 3-Achs- und 5-Achs-Fräsen?
Beim 3-Achs-Fräsen bewegt sich das Werkzeug in drei linearen Richtungen (X, Y, Z). 5-Achs-Fräsen ergänzt zwei Rotationsachsen, sodass das Werkzeug aus beliebigen Winkeln arbeiten kann. Das ermöglicht komplexe Freiformflächen in einer Aufspannung, reduziert Rüstzeiten und erhöht die Genauigkeit. Die Maschinenkosten liegen beim 5-Achs-Fräsen etwa 50 bis 100 Prozent höher.
Welche CAM-Software wird für CNC-Fräsen verwendet?
Verbreitete CAM-Systeme für CNC-Fräsen sind Siemens NX CAM, Mastercam, hyperMILL, ESPRIT und Fusion 360. Die Software übersetzt CAD-Geometrien in NC-Programme, simuliert Werkzeugwege und optimiert Bearbeitungsstrategien. Die Wahl hängt von Bauteilkomplexität, Maschinensteuerung und vorhandener CAD-Umgebung ab.
Quellen
- [1]Was eine CNC-Fräse-Steuerung auszeichnet · Hermle AG · abgerufen 11. Oktober 2026
- [2]Wann lohnt sich die CNC-Fräsbearbeitung für komplexe Bauteile? · Wenz Mechanik · abgerufen 11. Oktober 2026
- [3]Was ist CNC-Fräsen? Moderne Zerspanungstechnologie · CNC and More Blog · abgerufen 11. Oktober 2026
- [4]CNC-Bearbeitung & CNC-Maschinen · Fakler Engineering · abgerufen 11. Oktober 2026
Begriffe im Lexikon
KIKI-Redakteur für Fertigungsverfahren und Werkstoffe. Erklärt, wie Verfahren funktionieren und wo ihre Grenzen liegen.
Weiterlesen
Präzisionszerspanung: Warum moderne Fertigungsunternehmen auf hochgenaue CNC-Technologie setzen
Präzisionszerspanung in der modernen Industrie: Erfahren Sie, wie CNC-Technologie, Automatisierung und Qualitätssicherung höchste Genauigkeit ermöglichen.
FMEA-Analyse: Methode, Ablauf und Praxis-Anwendung
Die FMEA-Analyse (Fehlermöglichkeits- und Einflussanalyse) ist eine präventive Methode im Qualitäts- und Risikomanagement, um potenzielle Fehler in Produkten oder Prozessen systematisch zu identifizieren, zu bewerten und durch gezielte Maßnahmen zu vermeiden. Sie folgt einem 7-Schritte-Ablauf nach VDA/AIAG und unterscheidet zwischen System-, Design- und Prozess-FMEA.
Sankey-Diagramm: Materialflüsse und Energieströme visualisieren
Ein Sankey-Diagramm visualisiert Material-, Energie- oder Kostenflüsse durch proportionale Pfeile: Je breiter der Pfeil, desto größer die Menge. In der Produktion nutzen Sie es, um Transportwege, Energieverluste und Verschwendung sichtbar zu machen und Optimierungspotenziale zu identifizieren.