Fördertechnik: Systeme, Komponenten & Auswahlkriterien
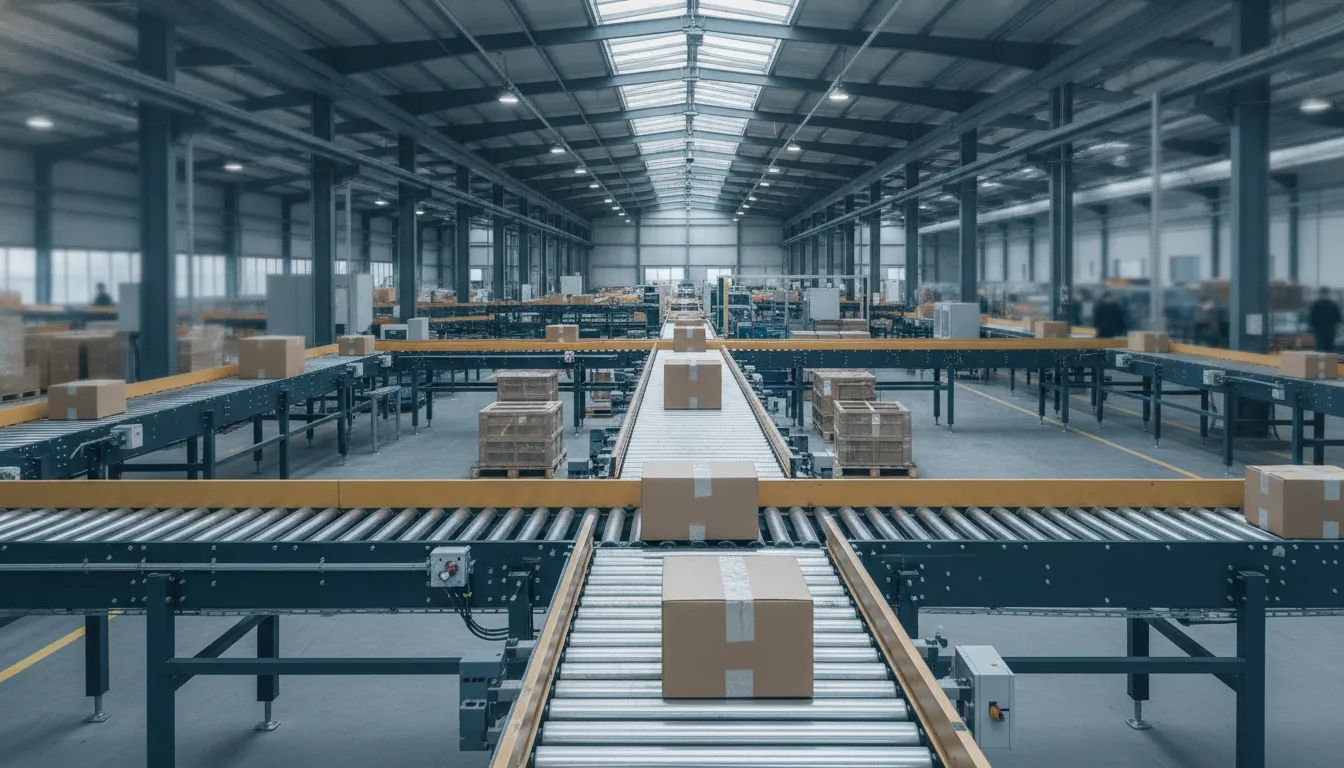
Fördertechnik umfasst alle technischen Anlagen zum innerbetrieblichen Transport von Stückgut oder Schüttgut in abgegrenzten Bereichen wie Werken und Lagern. Sie unterscheidet sich von der Verkehrstechnik durch den Fokus auf Intralogistik statt weiträumigen Gütertransport. Zentrale Systeme sind Stetigförderer wie Gurtförderer und Rollenbahnen sowie Unstetigförderer wie Krane und Stapler.
 KISophie KramerKI-Redaktion
Inhalt
- Was ist Fördertechnik? Definition und Abgrenzung
- Hauptkategorien: Stückgut- und Schüttgut-Fördertechnik
- Stetigförderer vs. Unstetigförderer: Technische Unterschiede
- Wichtige Fördersysteme und ihre Komponenten
- Automatisierung und Digitalisierung in der Fördertechnik
- Auswahlkriterien für Fördertechnik in der Praxis
- Normen, Sicherheit und Compliance
- Wartung und Instandhaltung von Fördersystemen
Das Wichtigste in Kürze
- Fördertechnik ist eine Maschinenbau-Disziplin für innerbetrieblichen Materialfluss in Produktion und Lager
- Stetigförderer arbeiten kontinuierlich, Unstetigförderer transportieren schrittweise oder zyklisch
- Auswahlkriterien: Durchsatz, Platzbedarf, Energieeffizienz, Wartungsaufwand und Normenkonformität
- Automatisierung erfolgt über SPS, Sensorik (RFID/NFC) und Schnittstellen zu FTS und Robotik
- Maschinenrichtlinie 2006/42/EG, BetrSichV und VDI 2411 regeln Sicherheit und Betrieb
Was ist Fördertechnik? Definition und Abgrenzung
Fördertechnik ist eine Teildisziplin des Maschinenbaus und umfasst alle technischen Anlagen, Maschinen und Prozesse zum Transport von Stückgut oder Schüttgut in abgegrenzten Betriebsbereichen wie Werken, Lagern oder Produktionsstätten. Sie bildet das Rückgrat der Intralogistik und verbindet Wareneingang, Produktion, Lager und Versand.
Die Abgrenzung zur Verkehrstechnik ist eindeutig: Während Verkehrstechnik den weiträumigen Güter- oder Personentransport im öffentlichen Raum regelt, konzentriert sich Fördertechnik auf den innerbetrieblichen Materialfluss. Sie optimiert Durchlaufzeiten, reduziert manuelle Handhabung und erhöht die Prozesssicherheit.
In der Gesamtprozesskette übernimmt Fördertechnik den horizontalen und vertikalen Transport zwischen Arbeitsstationen, Pufferzonen und Lagerbereichen. Sie ist damit direkt verantwortlich für Taktzeiten, Durchsatz und Verfügbarkeit der gesamten Produktionskette.
Hauptkategorien: Stückgut- und Schüttgut-Fördertechnik
Fördertechnik gliedert sich in zwei Hauptkategorien: Stückgut-Fördertechnik für einzelne Gegenstände und Schüttgut-Fördertechnik für lose Massengüter. Die Wahl hängt von Materialeigenschaften, Durchsatz und Prozessanforderungen ab.
Stückgut-Fördertechnik im Detail
Stückgut-Fördertechnik bewegt einzelne Gegenstände, Pakete, Kisten, Kartons oder Paletten. Typische Einsatzgebiete sind Montagelinien, Kommissionierlager, Versandzentren und Produktionsstraßen in der Automobil-, Elektronik- und Konsumgüterindustrie.
Anforderungen an Stückgut-Systeme umfassen definierte Übergabepunkte, Orientierung der Güter, Tracking und Tracing sowie schonenden Transport empfindlicher Produkte. Gurtförderer, Rollenbahnen und Kettenförderer dominieren diese Kategorie.
Schüttgut-Fördertechnik im Detail
Schüttgut-Fördertechnik befördert lose Massengüter wie Sand, Kies, Getreide, Kunststoffgranulat oder Zement. Sie kommt in der Baustoff-, Chemie-, Lebensmittel- und Bergbauindustrie zum Einsatz.
Besonderheiten sind Staubentwicklung, Abrasivität, Feuchtigkeit und Temperaturempfindlichkeit der Materialien. Schneckenförderer, Schwingförderer, Becherwerke und spezielle Bandförderer mit geschlossenen Systemen sind hier Standard.
Die Entscheidung zwischen Stückgut- und Schüttgut-Fördertechnik fällt anhand der Materialbeschaffenheit: Ist das Gut zählbar und hat definierte Abmessungen, wählen Sie Stückgut-Systeme. Bei fließfähigen oder rieselfähigen Materialien ohne definierte Form ist Schüttgut-Fördertechnik die richtige Wahl.
Stetigförderer vs. Unstetigförderer: Technische Unterschiede
Stetigförderer arbeiten kontinuierlich ohne Unterbrechung und transportieren Güter entlang einer festen Bahn, während Unstetigförderer Lasten schrittweise oder zyklisch zwischen wechselnden Punkten bewegen. Diese Unterscheidung bestimmt Durchsatz, Flexibilität und Investitionskosten.
Kriterium | Stetigförderer | Unstetigförderer |
|---|---|---|
Durchsatz | Hoch bis sehr hoch (kontinuierlich) | Mittel (zyklisch, abhängig von Taktzeit) |
Energiebedarf | Konstant, planbar | Spitzenlasten bei Start/Stopp |
Platzbedarf | Fest definierte Trasse, oft größer | Flexibel, teilt sich Verkehrswege |
Flexibilität | Gering (feste Route) | Hoch (variable Ziele) |
Investitionskosten | Hoch (Infrastruktur) | Mittel bis hoch (Fahrzeuge/Geräte) |
Betriebskosten | Niedrig (Wartung planbar) | Höher (Personal, Energie, Verschleiß) |
Stetigförderer: Rollenbahnen, Gurtförderer, Kettenförderer
Stetigförderer transportieren Güter ohne Unterbrechung entlang einer definierten Strecke. Sie eignen sich für hohe Durchsätze bei gleichbleibendem Materialfluss und festen Routen.
Gurtförderer nutzen umlaufende Gurte aus Gummi, PVC oder Gewebe und transportieren Stückgut oder Schüttgut horizontal, schräg oder steil. Sie sind wartungsarm, flexibel in der Länge und für Durchsätze von wenigen hundert bis mehreren tausend Kilogramm pro Stunde ausgelegt.
Rollenbahnen bestehen aus parallel angeordneten Rollen, die angetrieben oder schwerkraftbetrieben sein können. Sie eignen sich für Paletten, Kartons und Behälter mit ebenem Boden und ermöglichen einfache Verzweigungen und Zusammenführungen.
Kettenförderer verwenden Ketten mit Mitnehmern oder Tragrollen und transportieren schwere oder sperrige Güter wie Motorblöcke, Stahlprofile oder Gitterboxen. Trogkettenförderer schützen das Fördergut zusätzlich durch ein geschlossenes Gehäuse.
Unstetigförderer: Krane, Stapler, Hebezeuge
Unstetigförderer bewegen Lasten zwischen wechselnden Start- und Zielpunkten und arbeiten diskontinuierlich. Sie bieten maximale Flexibilität bei geringeren Durchsätzen.
Krane (Brücken-, Portal-, Säulenkrane) heben und versetzen schwere Lasten vertikal und horizontal in definierten Arbeitsbereichen. Sie dominieren in Stahlbau, Gießereien und Schwerlastlagern.
Gabelstapler und Flurförderzeuge transportieren Paletten, Gitterboxen und Container flexibel zwischen Lager, Produktion und Versand. Sie benötigen geschultes Personal und verursachen höhere Betriebskosten als automatisierte Systeme.
Hebezeuge (Seilzüge, Kettenzüge) bewegen Lasten vertikal an festen oder verfahrbaren Aufhängepunkten. Sie ergänzen oft Stetigförderer an Übergabestellen.
Wichtige Fördersysteme und ihre Komponenten
Moderne Fördertechnik kombiniert mechanische Systeme mit Antriebstechnik, Steuerungen und Sensorik. Die Wahl des Systems bestimmt Durchsatz, Wartungsaufwand und Automatisierungsgrad.
Gurtförderer (Förderband)
Ein Gurtförderer ist ein Stetigförderer mit umlaufendem Gurt, der Stückgut oder Schüttgut horizontal oder schräg transportiert – flexibel einsetzbar, wartungsarm und für hohe Durchsätze geeignet. Der Gurt läuft über Antriebs- und Umlenktrommeln, getragen von Tragrollen oder Gleitblechen.
Varianten umfassen Flachgurtförderer für Kartons und Pakete, Mulden- oder Trogbandanlagen für Schüttgut sowie Steilgurtförderer mit Querstegen für Steigungen bis 90 Grad. Gurte bestehen aus Gummi, PVC, Polyurethan oder Gewebe, je nach Belastung und Hygieneanforderungen.
Zentrale Komponenten sind Antriebsmotor mit Getriebe, Spannstation zur Gurtvorspannung, Tragrollen zur Stützung und Reinigungseinrichtungen (Abstreifer). Moderne Systeme integrieren Frequenzumrichter zur Drehzahlregelung und Energieeinsparung.
Rollenbahnen
Rollenbahnen transportieren Stückgut mit ebenem Boden über parallel angeordnete Rollen. Sie arbeiten angetrieben (motorisch, über Riemen oder Ketten) oder schwerkraftbetrieben (Gefälle).
Angetriebene Rollenbahnen eignen sich für horizontale Strecken und kontrollierte Geschwindigkeiten. Schwerkraftrollenbahnen nutzen ein Gefälle von 2–5 % und benötigen keine Energie, erfordern aber Bremsen oder Stauzonen zur Geschwindigkeitskontrolle.
Aufbau: Tragrollen auf Seitenrahmen, Antriebseinheit (bei motorischen Bahnen), Steuerung und Sensorik zur Guttrennung. Rollendurchmesser und -teilung richten sich nach Gewicht und Größe des Förderguts.
Kettenförderer und Trogkettenförderer
Kettenförderer nutzen Ketten mit Mitnehmern, Schubplatten oder Tragrollen zum Transport schwerer oder sperriger Güter. Sie arbeiten horizontal, schräg oder vertikal und erreichen hohe Zugkräfte.
Ein Trogkettenförderer ist ein Kettenförderer mit trogförmigem Gehäuse, der Schüttgut oder empfindliches Stückgut horizontal oder schräg transportiert – geschützt vor Umwelteinflüssen und mit geringem Verschleiß. Die Kette läuft im geschlossenen Trog und schiebt das Material durch Mitnehmer oder Schubplatten.
Einsatzgebiete sind Gießereien (Späne, Formsand), Lebensmittelindustrie (Getreide, Zucker) und Recycling (Altpapier, Kunststoff). Vorteile sind Staubfreiheit, Schutz vor Feuchtigkeit und einfache Reinigung.
Schnecken- und Schwingförderer
Schneckenförderer (Förderschnecken) transportieren Schüttgut durch eine rotierende Wendel in einem Rohr oder Trog. Sie eignen sich für pulverförmige, körnige oder stückige Materialien über kurze bis mittlere Distanzen.
Vorteile sind kompakte Bauweise, Staubfreiheit und einfache Integration in Silos oder Bunker. Nachteile sind Verschleiß bei abrasiven Materialien und Materialbeschädigung bei empfindlichen Gütern.
Schwingförderer bewegen Schüttgut durch Vibration entlang einer Rinne oder eines Troges. Sie arbeiten verschleißarm, dosieren präzise und eignen sich für heiße, aggressive oder empfindliche Materialien.
Zentrale Komponenten: Antriebe, Steuerungen, Sensorik
Antriebe (Elektromotoren, Getriebe, Frequenzumrichter) bestimmen Geschwindigkeit, Drehmoment und Energieeffizienz. Frequenzumrichter ermöglichen sanftes Anfahren, variable Geschwindigkeiten und Energieeinsparungen bis 30 %.
Steuerungen (SPS, dezentrale Steuerungen) koordinieren Materialfluss, Übergaben und Notabschaltungen. Sie kommunizieren über Feldbusse (Profibus, Profinet, EtherCAT) mit übergeordneten Systemen.
Sensorik (Lichtschranken, Laser-Scanner, RFID-Leser, Kamerasysteme) erfasst Position, Geschwindigkeit und Identität der Güter. Sie ermöglicht Tracking, automatische Sortierung und vorausschauende Wartung.
Automatisierung und Digitalisierung in der Fördertechnik
Moderne Fördertechnik lässt sich durch SPS-Steuerungen, Sensorik (RFID, NFC), Schnittstellen zu FTS und Robotik sowie Datenerfassung für vorausschauende Wartung automatisieren und digitalisieren. Die Integration erhöht Durchsatz, Flexibilität und Anlagenverfügbarkeit.
SPS-Steuerungen (Speicherprogrammierbare Steuerungen) koordinieren Materialfluss, Geschwindigkeiten und Übergaben zwischen Förderstrecken. Sie verarbeiten Sensorsignale in Echtzeit und kommunizieren mit Warehouse-Management-Systemen (WMS) oder Manufacturing-Execution-Systemen (MES).
RFID-Technologie (Radio-Frequency Identification) und NFC (Near Field Communication) identifizieren Fördergüter berührungslos und ermöglichen automatische Sortierung, Routensteuerung und lückenlose Rückverfolgung. Transponder an Behältern oder Paletten speichern Auftragsdaten, Zielorte und Qualitätsinformationen.
Schnittstellen zu FTS (Fahrerlose Transportsysteme) und Robotik schaffen hybride Intralogistik: Stetigförderer übernehmen Hauptstrecken mit hohem Durchsatz, FTS bedienen flexible Nebenstrecken, Roboter be- und entladen Förderbänder. Standardisierte Kommunikationsprotokolle (VDA 5050) ermöglichen herstellerübergreifende Integration.
Datenerfassung für Wartung und Prozessoptimierung nutzt Sensoren zur Überwachung von Motorströmen, Vibrationen, Temperaturen und Verschleißzuständen. Condition-Monitoring-Systeme erkennen Abweichungen frühzeitig und lösen Wartungsaufträge aus, bevor Ausfälle entstehen. Sie erhöhen die Anlagenverfügbarkeit (OEE) um 5–15 %.
Retrofit vs. Neuinvestition: Bestehende Anlagen lassen sich oft durch Nachrüstung von Sensorik, Frequenzumrichtern und Steuerungen modernisieren. Retrofit rechnet sich bei funktionsfähiger Mechanik und Platzbeschränkungen. Neuinvestitionen bieten höhere Energieeffizienz, Modularität und Zukunftssicherheit, erfordern aber längere Amortisationszeiten.
Auswahlkriterien für Fördertechnik in der Praxis
Zentrale Auswahlkriterien sind Durchsatz und Taktzeit, Platzbedarf, Energieeffizienz, Wartungsaufwand, Erweiterbarkeit sowie Sicherheitsanforderungen und Normenkonformität. Eine systematische Bewertung verhindert Fehlinvestitionen und sichert langfristige Wirtschaftlichkeit.
Durchsatz und Taktzeit: Definieren Sie den erforderlichen Durchsatz in Stück pro Stunde oder Tonnen pro Stunde sowie die maximale Taktzeit zwischen Übergaben. Stetigförderer erreichen höhere Durchsätze als Unstetigförderer, benötigen aber kontinuierlichen Materialfluss.
Platzbedarf und Gebäudeintegration: Messen Sie verfügbare Grundfläche, Deckenhöhe und Tragfähigkeit der Böden. Berücksichtigen Sie Wartungszugänge, Fluchtwege und Brandschutzanforderungen. Hängebahnen und Deckenförderer sparen Bodenfläche.
Energieeffizienz und Betriebskosten: Vergleichen Sie Leistungsaufnahme, Wirkungsgrad und Energiekosten über die Nutzungsdauer. Frequenzumrichter, energieeffiziente Motoren (IE3, IE4) und Schwerkraftstrecken senken Betriebskosten. Berechnen Sie die Total Cost of Ownership (TCO) über 10–15 Jahre.
Wartungsaufwand und Ersatzteilversorgung: Prüfen Sie Zugänglichkeit von Verschleißteilen, Verfügbarkeit von Ersatzteilen und Lieferzeiten. Standardisierte Komponenten (Motoren, Getriebe, Steuerungen) reduzieren Stillstandzeiten. Fragen Sie nach Wartungsverträgen und Reaktionszeiten.
Erweiterbarkeit und Modularität: Planen Sie künftige Kapazitätserweiterungen ein. Modulare Systeme mit standardisierten Schnittstellen lassen sich schrittweise ausbauen. Prüfen Sie Kompatibilität mit bestehenden Anlagen und Steuerungen.
Sicherheitsanforderungen und Normen: Stellen Sie Konformität mit Maschinenrichtlinie 2006/42/EG, Betriebssicherheitsverordnung (BetrSichV) und VDI-Richtlinien sicher. Fordern Sie CE-Kennzeichnung, Konformitätserklärung und technische Dokumentation. Planen Sie Schutzeinrichtungen (Lichtgitter, Not-Aus, Verkleidungen) von Anfang an ein.
Kriterium | Bedeutung für Stückgut | Bedeutung für Schüttgut | Prüfmethode |
|---|---|---|---|
Durchsatz | Stück/h, Taktzeit | t/h, m³/h | Lastenheft, Simulation |
Materialeigenschaften | Abmessungen, Gewicht, Stabilität | Korngröße, Schüttdichte, Fließfähigkeit | Materialdatenblatt |
Förderstrecke | Länge, Steigung, Kurven | Länge, Steigung, Förderhöhe | Layoutplanung |
Umgebungsbedingungen | Temperatur, Staub, Feuchtigkeit | Explosionsschutz, Hygiene | Risikobeurteilung |
Automatisierungsgrad | Tracking, Sortierung, Pufferung | Dosierung, Verwiegung | Lastenheft |
Investitionsbudget | €/m Förderstrecke | €/t Durchsatz | Angebote, TCO-Rechnung |
Normen, Sicherheit und Compliance
Für Fördertechnik gelten die Maschinenrichtlinie 2006/42/EG, die Betriebssicherheitsverordnung (BetrSichV), VDI-Richtlinien (z. B. VDI 2411) sowie Pflichten zur Gefährdungsbeurteilung und CE-Kennzeichnung. Nichteinhaltung führt zu Haftungsrisiken, Betriebsverboten und Bußgeldern.
Die Maschinenrichtlinie 2006/42/EG regelt grundlegende Sicherheits- und Gesundheitsschutzanforderungen für Maschinen im europäischen Wirtschaftsraum. Hersteller müssen Konformitätsbewertungen durchführen, technische Dokumentation erstellen und die CE-Kennzeichnung anbringen. Betreiber dürfen nur konforme Maschinen in Betrieb nehmen.
Die Betriebssicherheitsverordnung (BetrSichV) verpflichtet Arbeitgeber zur Gefährdungsbeurteilung, regelmäßigen Prüfung und Instandhaltung von Arbeitsmitteln. Fördertechnik muss vor Erstinbetriebnahme und nach wesentlichen Änderungen durch befähigte Personen geprüft werden. Prüffristen richten sich nach Gefährdungspotenzial und Herstellervorgaben, typisch sind jährliche Prüfungen.
VDI-Richtlinien für Fördertechnik umfassen VDI 2411 (Begriffe für Fördertechnik), VDI 2340 (Gurtförderer für Schüttgut) und VDI 3619 (Rollenbahnen). Sie konkretisieren technische Anforderungen, Berechnungsmethoden und Abnahmekriterien und gelten als anerkannte Regeln der Technik.
Gefährdungsbeurteilung und Betriebsanweisungen: Vor Inbetriebnahme müssen Sie mechanische Gefährdungen (Quetsch-, Scher-, Einzugsstellen), elektrische Gefährdungen und Gefährdungen durch Lärm oder Staub bewerten. Erstellen Sie Betriebsanweisungen für Bedienung, Störungsbeseitigung und Wartung. Unterweisen Sie Mitarbeiter jährlich und dokumentieren Sie die Unterweisung.
Wartung und Instandhaltung von Fördersystemen
Typische Verschleißteile sind Gurte, Rollen, Ketten, Lager und Antriebsriemen. Inspektionsintervalle richten sich nach Betriebsstunden, Durchsatz und Umgebungsbedingungen – präventive Wartung verhindert ungeplante Stillstände und erhöht die Anlagenverfügbarkeit.
Präventive Wartung folgt festen Intervallen (Zeit- oder Betriebsstunden-basiert) und umfasst Reinigung, Schmierung, Sichtprüfung und Austausch von Verschleißteilen. Sie ist planbar, erfordert aber auch Eingriffe bei noch funktionsfähigen Komponenten.
Zustandsbasierte Wartung (Condition-based Maintenance) nutzt Sensordaten (Vibrationen, Temperaturen, Motorströme) zur Zustandsüberwachung. Wartungsmaßnahmen erfolgen nur bei erkanntem Verschleiß oder Abweichungen. Sie reduziert Wartungskosten um 10–30 % und erhöht die Verfügbarkeit.
System | Tägliche Prüfung | Wöchentlich | Monatlich | Jährlich |
|---|---|---|---|---|
Gurtförderer | Sichtprüfung Gurt, Lauf | Reinigung, Spannung prüfen | Tragrollen, Abstreifer | Antrieb, Lager, Trommel |
Rollenbahn | Sichtprüfung, Lauf | Reinigung | Rollen, Lager | Antrieb, Kette/Riemen |
Kettenförderer | Spannung, Schmierung | Kette, Mitnehmer | Führungen, Umlenkräder | Antrieb, Lager, Kette |
Schneckenförderer | Lauf, Geräusche | Schmierung | Schnecke (Verschleiß) | Antrieb, Lager, Dichtungen |
Schwingförderer | Vibration, Geräusche | Befestigungen | Federn, Dämpfer | Antrieb, Erreger |
Dokumentationspflichten: Führen Sie ein Prüfbuch mit Prüfdatum, Prüfer, Ergebnis und durchgeführten Maßnahmen. Dokumentieren Sie Wartungsarbeiten, Störungen und Reparaturen. Die Dokumentation dient als Nachweis bei Unfällen und Audits.
Schulung von Bedienpersonal: Unterweisen Sie Mitarbeiter in Bedienung, Gefahren, Schutzeinrichtungen und Verhalten bei Störungen. Schulen Sie Instandhalter in Wartungsarbeiten, Ersatzteilwechsel und Sicherheitsvorschriften. Wiederholen Sie Unterweisungen jährlich und bei Änderungen.
Häufige Fragen
Was ist der Unterschied zwischen Stetigförderern und Unstetigförderern?
Stetigförderer arbeiten kontinuierlich ohne Unterbrechung und transportieren Güter entlang einer festen Bahn, zum Beispiel Gurtförderer oder Rollenbahnen. Unstetigförderer bewegen Lasten schrittweise oder zyklisch zwischen wechselnden Punkten, etwa Krane oder Gabelstapler. Stetigförderer erreichen höhere Durchsätze, Unstetigförderer bieten mehr Flexibilität.
Wann eignet sich ein Trogkettenförderer?
Ein Trogkettenförderer eignet sich für den Transport von Schüttgut oder empfindlichem Stückgut, das vor Staub, Feuchtigkeit oder Beschädigung geschützt werden muss. Typische Einsatzgebiete sind Gießereien (Späne, Formsand), Lebensmittelindustrie (Getreide, Zucker) und Recycling. Das geschlossene Gehäuse reduziert Verschleiß und erleichtert die Reinigung.
Welche Normen gelten für Fördertechnik?
Für Fördertechnik gelten die Maschinenrichtlinie 2006/42/EG (CE-Kennzeichnung), die Betriebssicherheitsverordnung (BetrSichV) mit Prüfpflichten und VDI-Richtlinien wie VDI 2411 für Begriffe und technische Anforderungen. Betreiber müssen Gefährdungsbeurteilungen durchführen, Betriebsanweisungen erstellen und Mitarbeiter unterweisen.
Wie lässt sich Fördertechnik automatisieren?
Fördertechnik lässt sich durch SPS-Steuerungen für Materialfluss-Koordination, Sensorik wie RFID oder Laser-Scanner für Tracking und Sortierung sowie Schnittstellen zu FTS und Robotik automatisieren. Condition-Monitoring-Systeme erfassen Betriebsdaten für vorausschauende Wartung und erhöhen die Anlagenverfügbarkeit um 5–15 %.
Welche Auswahlkriterien sind bei Fördertechnik entscheidend?
Entscheidende Kriterien sind Durchsatz und Taktzeit, Platzbedarf und Gebäudeintegration, Energieeffizienz, Wartungsaufwand, Erweiterbarkeit sowie Normenkonformität. Berechnen Sie die Total Cost of Ownership über 10–15 Jahre und prüfen Sie Ersatzteilversorgung und Reaktionszeiten des Herstellers.
Quellen
- [1]Fördertechnik · Wikipedia · abgerufen 08. November 2026
- [2]Maschinenrichtlinie 2006/42/EG · EUR-Lex · abgerufen 08. November 2026
- [3]Betriebssicherheitsverordnung (BetrSichV) · Bundesministerium der Justiz · abgerufen 08. November 2026
- [4]VDI 2411 Blatt 1 · Beuth Verlag · abgerufen 08. November 2026
Begriffe im Lexikon
KIKI-Redakteurin für Instandhaltung, Betriebstechnik und Intralogistik. Schreibt für alle, die Anlagen am Laufen halten.
Weiterlesen
Intralogistik: Definition, Prozesse und Optimierung im Betrieb
Intralogistik umfasst alle Prozesse des innerbetrieblichen Material- und Informationsflusses – von Wareneingang über Lagerung und Kommissionierung bis zum Versand. Sie steuert den effizienten Fluss von Rohstoffen, Halbfertigprodukten und Fertigwaren innerhalb eines Standorts und ist damit Rückgrat jeder Produktion. Dieser Artikel erklärt Kernprozesse, Technik, Automatisierungsstufen und Kennzahlen für die Praxis.
Kommissionierung im Lager: Verfahren, Strategien, Technik
Kommissionierung im Lager ist das gezielte Zusammenstellen von Waren aus einem Gesamtsortiment nach Kundenaufträgen oder Produktionsbedarfen. Sie bestimmt maßgeblich Liefertreue, Durchlaufzeit und Fehlerquote. Die Wahl zwischen Mann-zur-Ware- und Ware-zum-Mann-Verfahren sowie der richtige Automatisierungsgrad entscheiden über Wirtschaftlichkeit und Skalierbarkeit.
Instandhaltung: Strategien, Kennzahlen und Organisation
Instandhaltung umfasst nach DIN 31051 alle Maßnahmen zur Bewahrung und Wiederherstellung des Sollzustands technischer Anlagen – von Wartung über Inspektion bis Instandsetzung. Die Wahl der richtigen Strategie (reaktiv, präventiv, zustandsbasiert oder prädiktiv) hängt von Anlagenkritikalität und Ausfallkosten ab. Kennzahlen wie OEE, MTBF und MTTR steuern die Effizienz und zeigen Optimierungspotenziale.