3D-Druck Metall: Verfahren, Werkstoffe und Grenzen im Überblick
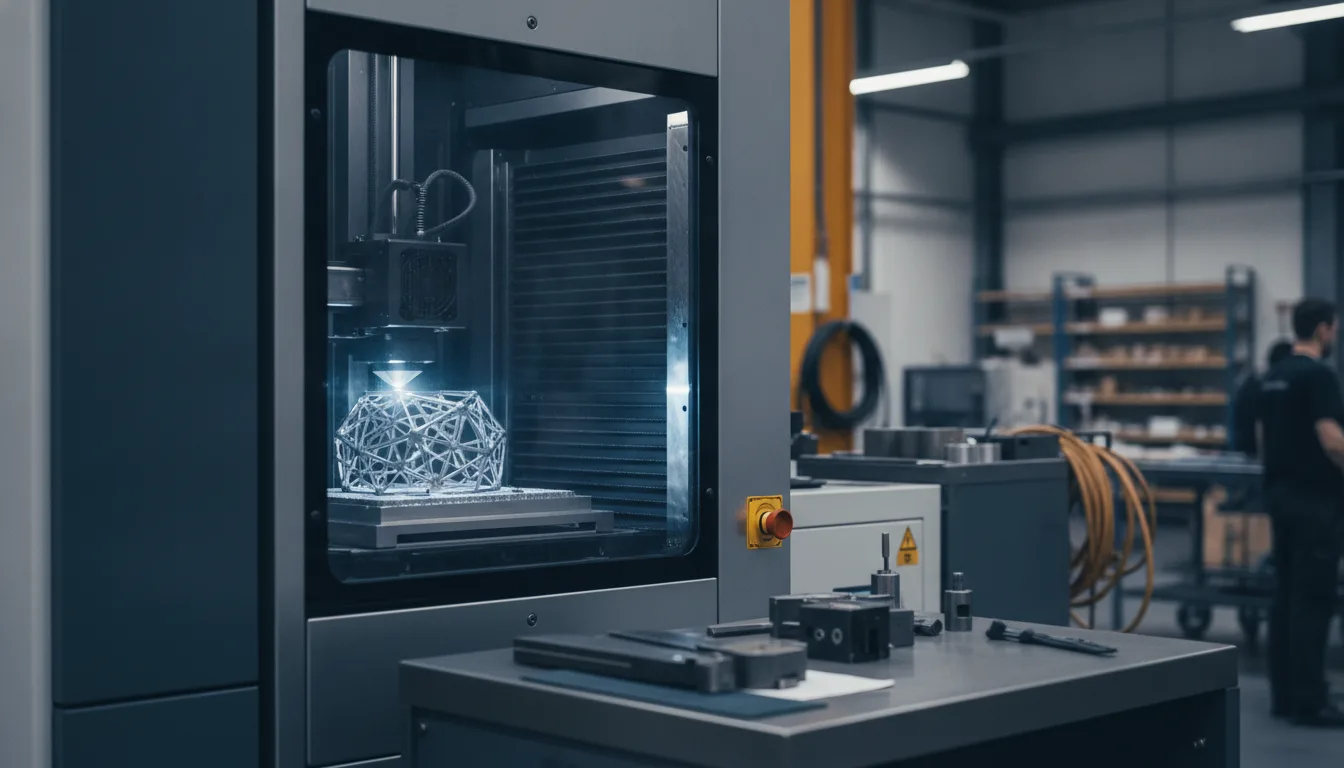
3D-Druck mit Metall ist ein additives Fertigungsverfahren, bei dem metallische Bauteile schichtweise aus Pulver, Draht oder Paste aufgebaut werden – durch Schmelzen, Sintern oder Binden mit Laser, Elektronenstrahl oder anderen Energiequellen. Die wichtigsten Verfahren sind DMLS, SLM, EBM und DED. Sie verarbeiten Edelstähle, Aluminium-, Titan- und Nickellegierungen für Prototypen, Kleinserien und komplexe Bauteile in Luftfahrt, Medizintechnik und Werkzeugbau.
 KITobias WendtKI-Redaktion
Inhalt
- Was ist 3D-Druck mit Metall?
- Verfahren im Metall-3D-Druck: Überblick und Unterschiede
- Metall-3D-Druck-Verfahren im Vergleich
- Werkstoffe: Welche Metalle lassen sich verarbeiten?
- Verfügbare Metall-3D-Druck-Werkstoffe
- Metall-3D-Druck-Anwendungen in der Industrie
- Technische Grenzen und Herausforderungen
- Wirtschaftlichkeit: Kosten und Einsatzgrenzen
- Wirtschaftlichkeitsvergleich: 3D-Druck vs. konventionelle Fertigung
- Qualifizierung und Zertifizierung
- Relevante Normen und Standards für Metall-3D-Druck
- Entscheidungshilfe: Wann lohnt sich Metall-3D-Druck?
Das Wichtigste in Kürze
- Metall-3D-Druck baut Bauteile schichtweise aus Pulver, Draht oder Paste durch Schmelzen oder Sintern auf
- DMLS, SLM, EBM und DED sind die wichtigsten Verfahren mit unterschiedlichen Werkstoffen und Bauvolumen
- Edelstähle, Aluminium-, Titan- und Nickellegierungen sind je nach Verfahren verfügbar
- Wirtschaftlich für Prototypen, Kleinserien und geometrisch komplexe Teile
- Normen ISO/ASTM 52900, VDI 3405 und branchenspezifische Standards regeln Qualifizierung
Was ist 3D-Druck mit Metall?
3D-Druck mit Metall ist ein additives Fertigungsverfahren, bei dem metallische Bauteile schichtweise aus Pulver, Draht oder Paste aufgebaut werden – durch Schmelzen, Sintern oder Binden mit Laser, Elektronenstrahl oder anderen Energiequellen. Im Gegensatz zu subtraktiven Verfahren wie Fräsen oder Drehen entsteht das Bauteil durch Materialauftrag statt Abtrag. Additive Fertigung ermöglicht Geometrien mit inneren Strukturen, Hinterschnitten und Freiformflächen, die konventionell nicht oder nur mit hohem Aufwand herstellbar sind.
Metall-3D-Druck unterscheidet sich grundlegend von Metall-Filamenten für FDM-Drucker. Diese enthalten PLA oder ABS mit Metallpartikeln und erzeugen eine Metall-Optik, sind aber keine echten Metallteile mit entsprechenden mechanischen Eigenschaften. Echte Metall-3D-Druckverfahren verarbeiten reines Metallpulver oder -draht und erzeugen vollmetallische Bauteile mit Festigkeiten, die konventionell gefertigten Teilen entsprechen oder diese übertreffen.
Die Verfahren eignen sich für Prototypen, Kleinserien, Ersatzteile und hochkomplexe Bauteile, bei denen Werkzeugkosten oder geometrische Einschränkungen konventionelle Fertigung unwirtschaftlich machen. Typische Anwendungen finden sich in Luftfahrt, Medizintechnik, Werkzeugbau und Instandhaltung.
Verfahren im Metall-3D-Druck: Überblick und Unterschiede
Die wichtigsten Metall-3D-Druck-Verfahren sind pulverbettbasierte Verfahren (DMLS, SLM, EBM), Directed Energy Deposition (DED), Binder Jetting, Cold Spray und Metal Extrusion. Sie unterscheiden sich in Energiequelle, Werkstoffverfügbarkeit, Bauvolumen, Oberflächenqualität und Anwendungsbereich. Die Wahl des Verfahrens hängt von Bauteilgröße, Komplexität, Werkstoff und Stückzahl ab.
Pulverbettverfahren: DMLS und SLM
Direct Metal Laser Sintering (DMLS) und Selective Laser Melting (SLM) sind die am weitesten verbreiteten Metall-3D-Druck-Verfahren. Ein Laser schmilzt oder sintert Metallpulver schichtweise in einem Pulverbett. Der Unterschied: DMLS sintert Pulverpartikel teilweise an, SLM schmilzt sie vollständig auf. Beide Verfahren erzeugen Bauteile mit hoher Dichte und Festigkeit.
Das Bauvolumen variiert je nach Anlagengröße. Stützstrukturen sind für überhängende Geometrien erforderlich und müssen nachträglich entfernt werden. Die Oberflächenqualität hängt von Schichtstärke und Prozessparametern ab.
Verfügbare Werkstoffe umfassen Edelstähle (316L, 17-4 PH), Aluminiumlegierungen (AlSi10Mg), Titanlegierungen (Ti6Al4V), Nickellegierungen (Inconel 718), Werkzeugstähle und Kobalt-Chrom-Legierungen. DMLS und SLM eignen sich für komplexe Geometrien, konforme Kühlung im Werkzeugbau und Leichtbaustrukturen in der Luftfahrt.
Elektronenstrahlschmelzen (EBM)
Electron Beam Melting (EBM) nutzt einen Elektronenstrahl statt Laser zum Aufschmelzen des Metallpulvers im Vakuum. Das Verfahren arbeitet bei höheren Prozesstemperaturen (bis 1.000 °C) als DMLS/SLM, was Eigenspannungen reduziert und die Nachbearbeitung vereinfacht. Die Baugeschwindigkeit ist höher, die Oberflächenqualität jedoch rauer.
EBM verarbeitet vor allem Titanlegierungen (Ti6Al4V) und Kobalt-Chrom-Legierungen. Typische Anwendungen sind Implantate in der Medizintechnik und Strukturbauteile in der Luft- und Raumfahrt.
Directed Energy Deposition (DED)
Directed Energy Deposition (DED) trägt Metallpulver oder -draht über eine Düse auf und schmilzt es mit einem Laser oder Elektronenstrahl auf. Im Gegensatz zu Pulverbettverfahren erfolgt der Materialauftrag direkt auf das Bauteil oder Substrat. DED eignet sich für große Bauteile, Reparaturen und das Aufbringen von Beschichtungen.
Das Verfahren erzeugt gröbere Strukturen als DMLS/SLM. Verfügbare Werkstoffe sind Edelstähle, Titanlegierungen, Nickellegierungen und Werkzeugstähle. Typische Anwendungen sind die Instandsetzung von Turbinenschaufeln, das Aufbringen verschleißfester Schichten und die Fertigung großvolumiger Bauteile.
Binder Jetting mit Metall
Binder Jetting trägt einen flüssigen Binder schichtweise auf Metallpulver auf und verklebt die Partikel. Das Grünteil wird anschließend entbindert und in einem Sinterofen verdichtet. Das Verfahren benötigt keine Stützstrukturen und ermöglicht hohe Baugeschwindigkeiten, erzeugt aber Bauteile mit geringerer Dichte als Pulverbettverfahren.
Verfügbare Werkstoffe sind Edelstähle (316L, 17-4 PH) und Werkzeugstähle. Binder Jetting eignet sich für Serien mittlerer Stückzahl, bei denen geometrische Komplexität wichtiger ist als maximale Festigkeit. Die Schrumpfung beim Sintern muss in der Konstruktion berücksichtigt werden.
Weitere Verfahren: Cold Spray und Metal Extrusion
Cold Spray beschleunigt Metallpulver mit Überschallgeschwindigkeit und schleudert es auf ein Substrat, wo es durch plastische Verformung haftet. Das Verfahren arbeitet ohne Schmelzen und erzeugt keine Wärmeeinflusszonen. Es eignet sich für Reparaturen, Beschichtungen und die Fertigung großer Bauteile aus Aluminium, Kupfer und Edelstahl.
Metal Extrusion (FDM-basiert) verarbeitet Metallpulver in einem Polymer-Binder als Filament. Nach dem Druck werden Binder entfernt und das Teil gesintert. Das Verfahren ist kostengünstiger als Pulverbettverfahren, erzeugt aber Bauteile mit geringerer Dichte und Festigkeit. Verfügbare Werkstoffe sind Edelstähle, Werkzeugstähle und Kupfer.
Metall-3D-Druck-Verfahren im Vergleich
Verfahren | Prinzip | Werkstoffe | Typische Anwendung |
|---|---|---|---|
DMLS/SLM | Laser schmilzt Pulver im Pulverbett | Edelstähle, Al-, Ti-, Ni-Legierungen | Komplexe Geometrien, Kleinserien, Luftfahrt |
EBM | Elektronenstrahl schmilzt Pulver im Vakuum | Ti-Legierungen, Co-Cr | Implantate, Luft- und Raumfahrt |
DED | Pulver/Draht wird aufgetragen und geschmolzen | Edelstähle, Ti-, Ni-Legierungen | Reparatur, große Bauteile, Beschichtungen |
Binder Jetting | Binder verklebt Pulver, dann Sintern | Edelstähle, Werkzeugstähle | Mittlere Serien, komplexe Geometrien |
Cold Spray | Pulver wird mit Überschall aufgeschleudert | Al, Cu, Edelstahl | Reparatur, Beschichtungen, große Teile |
Metal Extrusion | Filament mit Metallpulver, dann Sintern | Edelstähle, Werkzeugstähle, Cu | Prototypen, Kleinserien, Einstieg |
Werkstoffe: Welche Metalle lassen sich verarbeiten?
Metall-3D-Druck verarbeitet Edelstähle, Aluminium-, Titan- und Nickellegierungen, Werkzeugstähle, Kupfer und Edelmetalle. Die Verfügbarkeit hängt vom Verfahren ab. DMLS und SLM bieten die größte Werkstoffauswahl, EBM ist auf Titan und Kobalt-Chrom spezialisiert, DED verarbeitet auch hochschmelzende Legierungen.
Edelstähle für Metall-3D-Druck
Edelstahl 316L ist der meistverwendete Werkstoff im Metall-3D-Druck. Er bietet gute Korrosionsbeständigkeit, Schweißbarkeit und mechanische Eigenschaften. Anwendungen sind Gehäuse, Halterungen, Ventile und medizinische Instrumente.
Edelstahl 17-4 PH ist ein martensitaushärtender Stahl mit höherer Festigkeit nach Wärmebehandlung. Er eignet sich für hochbelastete Bauteile, Werkzeuge und Komponenten in der Öl- und Gasindustrie. Beide Werkstoffe sind in DMLS, SLM, Binder Jetting und Metal Extrusion verfügbar.
Aluminium- und Titanlegierungen
AlSi10Mg ist die Standardlegierung für Aluminium-3D-Druck. Sie bietet gute Gießbarkeit und geringe Dichte. Typische Anwendungen sind Leichtbaustrukturen, Gehäuse und Kühlkörper in Automobil- und Luftfahrtindustrie.
Ti6Al4V (Titan Grade 5) ist die wichtigste Titanlegierung im 3D-Druck. Sie kombiniert hohe Festigkeit, geringe Dichte und Biokompatibilität. Anwendungen sind Implantate, Strukturbauteile in der Luftfahrt und hochbelastete Komponenten im Motorsport. Ti6Al4V ist in DMLS, SLM, EBM und DED verfügbar.
Hochtemperaturlegierungen und Sonderwerkstoffe
Inconel 718 ist eine Nickel-Chrom-Legierung mit hoher Festigkeit bei Temperaturen bis 700 °C. Sie eignet sich für Turbinenschaufeln, Brennkammern und Komponenten in der Öl- und Gasindustrie. Die Verarbeitung erfordert hohe Prozesstemperaturen und ist in DMLS, SLM und DED möglich.
Werkzeugstähle (H13, M2) ermöglichen die Fertigung von Einsätzen mit konformer Kühlung für den Spritzguss. Kupfer und Kupferlegierungen werden für Elektroden, Wärmetauscher und elektrische Kontakte eingesetzt, sind aber aufgrund hoher Wärmeleitfähigkeit schwer zu verarbeiten. Edelmetalle (Gold, Platin, Silber) finden Anwendung in Schmuck und Medizintechnik.
Verfügbare Metall-3D-Druck-Werkstoffe
Werkstoff | Verfahren | Anwendungsbeispiele |
|---|---|---|
316L Edelstahl | DMLS, SLM, Binder Jetting, Metal Extrusion | Gehäuse, Ventile, medizinische Instrumente |
17-4 PH Edelstahl | DMLS, SLM, Binder Jetting | Hochbelastete Bauteile, Werkzeuge |
AlSi10Mg | DMLS, SLM | Leichtbau, Gehäuse, Kühlkörper |
Ti6Al4V | DMLS, SLM, EBM, DED | Implantate, Luftfahrtstrukturen |
Inconel 718 | DMLS, SLM, DED | Turbinenschaufeln, Brennkammern |
Werkzeugstahl (H13, M2) | DMLS, SLM, Binder Jetting | Spritzgusseinsätze, Werkzeuge |
Kupfer | DMLS, SLM, Cold Spray | Elektroden, Wärmetauscher |
Kobalt-Chrom | EBM, DMLS, SLM | Dentalimplantate, Gelenkprothesen |
Metall-3D-Druck-Anwendungen in der Industrie
Metall-3D-Druck findet Anwendung in Werkzeugbau, Luft- und Raumfahrt, Medizintechnik, Automobilindustrie und Instandhaltung. Die Verfahren eignen sich für Bauteile mit komplexen Geometrien, geringen Stückzahlen und hohen Anforderungen an Leichtbau oder Funktionsintegration.
Im Werkzeugbau ermöglicht konforme Kühlung kürzere Zykluszeiten und gleichmäßigere Temperaturverteilung in Spritzgusswerkzeugen. Kühlkanäle folgen der Bauteilkontur statt linearer Bohrungen. Dies reduziert Verzug und verbessert die Teilequalität. Einsätze aus Werkzeugstahl oder Kupferlegierungen werden mit DMLS oder SLM gefertigt.
In der Luft- und Raumfahrt werden Strukturbauteile, Halterungen und Triebwerkskomponenten aus Titan- und Aluminiumlegierungen gefertigt. Leichtbaustrukturen mit Gitterstrukturen reduzieren Gewicht bei gleicher Festigkeit. Ersatzteile für Altflugzeuge lassen sich ohne Werkzeuge und Lagerhaltung on-demand fertigen. Qualifizierung nach AS9100 und NADCAP ist in der Regel erforderlich.
Die Medizintechnik nutzt 3D-Druck für patientenspezifische Implantate, Gelenkprothesen und Dentalrestaurationen aus Titan und Kobalt-Chrom. Die Geometrie wird aus CT- oder MRT-Daten abgeleitet. Poröse Strukturen fördern das Einwachsen von Knochengewebe. Qualifizierung nach ISO 13485 und Zulassung als Medizinprodukt sind in der Regel erforderlich.
In der Automobilindustrie werden Prototypen, Kleinserienteile und Motorsportkomponenten gefertigt. Funktionsintegrierte Bauteile kombinieren mehrere Einzelteile in einem Bauteil und reduzieren Montageaufwand. In der Instandhaltung ermöglicht 3D-Druck die Fertigung von Ersatzteilen für Maschinen, bei denen Originalteile nicht mehr verfügbar sind, sowie die Reparatur verschlissener Komponenten mit DED.
Technische Grenzen und Herausforderungen
Metall-3D-Druck hat Grenzen bei Oberflächenqualität, Bauvolumen, Fertigungsgeschwindigkeit und Materialqualität. Porosität, Eigenspannungen und Verzug erfordern Prozessqualifizierung und Nachbearbeitung. Pulverhandling und Arbeitssicherheit stellen zusätzliche Anforderungen.
Oberflächenqualität und Nachbearbeitung
Die Oberflächenrauheit variiert je nach Verfahren. Für funktionale Oberflächen, Dichtflächen oder Passungen ist mechanische Nachbearbeitung erforderlich. Fräsen, Schleifen, Strahlen oder Elektropolieren verbessern die Oberfläche. Stützstrukturen müssen manuell oder maschinell entfernt werden, was Zugänglichkeit und Werkzeugwege einschränkt.
Treppeneffekte an schrägen Flächen und Überhängen sind prozessbedingt. Die Bauteilorientierung im Bauraum beeinflusst Oberflächenqualität und Festigkeit. Schichten senkrecht zur Belastungsrichtung können die Festigkeit reduzieren.
Bauvolumen und Fertigungsgeschwindigkeit
Das Bauvolumen ist auf die Anlagengröße begrenzt. Größere Bauteile müssen geteilt und gefügt werden. Die Baugeschwindigkeit hängt von Werkstoff, Schichtstärke und Belichtungsstrategie ab.
Für komplexe Bauteile kann die Fertigungszeit mehrere Stunden bis Tage betragen, zuzüglich Rüstzeit, Abkühlung und Nachbearbeitung. DED erreicht höhere Auftragungsraten, aber gröbere Strukturen. Binder Jetting ist schneller im Druckprozess, benötigt aber zusätzliche Sinterzeit.
Materialfehler: Porosität und Eigenspannungen
Porosität entsteht durch eingeschlossenes Gas, unvollständiges Aufschmelzen oder Pulververunreinigungen. Sie reduziert Festigkeit und Ermüdungsbeständigkeit. Prozessqualifizierung und Parameterkontrolle sind erforderlich. Zerstörungsfreie Prüfung (Röntgen, CT) ist für sicherheitskritische Bauteile erforderlich.
Eigenspannungen entstehen durch schnelle Abkühlung und thermische Gradienten. Sie führen zu Verzug und Rissbildung. Vorheizen der Bauplattform, angepasste Belichtungsstrategien und Spannungsarmglühen nach dem Druck reduzieren Eigenspannungen. Stützstrukturen verhindern Verzug während des Bauprozesses.
Pulverhandling erfordert Schutzmaßnahmen gegen Staubexplosion und Gesundheitsgefährdung. Metallpulver ist brennbar und kann bei Kontakt mit Haut oder Atemwegen gesundheitsschädlich sein. Geschlossene Systeme, Absaugung und persönliche Schutzausrüstung sind erforderlich. Pulverrecycling und Siebung sichern gleichbleibende Qualität.
Wirtschaftlichkeit: Kosten und Einsatzgrenzen
Die Wirtschaftlichkeit von Metall-3D-Druck hängt von Investitionskosten, Material- und Betriebskosten, Stückzahl und Komplexität ab. Für Prototypen, Kleinserien und hochkomplexe Teile ist 3D-Druck oft wirtschaftlicher als konventionelle Fertigung.
Die Anschaffungskosten für Metall-3D-Druck-Anlagen variieren stark je nach Verfahren, Bauvolumen und Ausstattung. Hinzu kommen Kosten für Nachbearbeitungsmaschinen, Pulverhandling und Qualitätssicherung. Materialkosten hängen vom Werkstoff ab und können erheblich variieren.
3D-Druck lohnt sich, wenn Werkzeugkosten entfallen, Lieferzeiten kritisch sind oder geometrische Komplexität konventionelle Fertigung unwirtschaftlich macht. Funktionsintegration (z. B. konforme Kühlung) oder Leichtbau können Einsparungen im Betrieb rechtfertigen, auch wenn die Teilekosten höher sind.
Wirtschaftlichkeitsvergleich: 3D-Druck vs. konventionelle Fertigung
Kriterium | 3D-Druck (DMLS/SLM) | Fräsen (CNC) | Gießen (Kokille) |
|---|---|---|---|
Stückzahl (typisch wirtschaftlich) | 1–1.000 | 1–10.000 | 500–100.000+ |
Komplexität | Sehr hoch (Hinterschnitte, innere Strukturen) | Mittel (zugängliche Flächen) | Mittel (Entformungsschrägen) |
Vorlaufzeit (ohne Werkzeug) | 1–3 Tage | 2–5 Tage | 4–12 Wochen (Werkzeugbau) |
Werkzeugkosten | 0 € | 0 € | Erforderlich |
Materialausnutzung | Hoch (Pulver recycelbar) | 30–60 % (Späne) | 90–95 % |
Qualifizierung und Zertifizierung
Normen und Richtlinien regeln Terminologie, Prozesse und Qualitätssicherung im Metall-3D-Druck. ISO/ASTM 52900 definiert Begriffe und klassifiziert additive Fertigungsverfahren. VDI 3405 beschreibt Verfahren, Werkstoffe und Qualitätssicherung für die deutsche Industrie.
In regulierten Branchen sind zusätzliche Anforderungen zu erfüllen. Die Luftfahrt fordert in der Regel Qualifizierung nach AS9100 und NADCAP für additive Fertigung. Prozesse, Werkstoffe und Anlagen müssen qualifiziert und dokumentiert werden. Zerstörungsfreie Prüfung (Röntgen, CT, Ultraschall) und mechanische Prüfung (Zugversuch, Ermüdung) sind für jede Charge erforderlich.
Die Medizintechnik verlangt in der Regel Zulassung als Medizinprodukt nach Medizinprodukterecht und Qualitätsmanagement nach ISO 13485. Biokompatibilität, Sterilisierbarkeit und Rückverfolgbarkeit müssen nachgewiesen werden. Patientenspezifische Implantate erfordern individuelle Risikobewertung und Dokumentation.
Prozessqualifizierung umfasst die Validierung von Parametern (Laserleistung, Scangeschwindigkeit, Schichtstärke), Pulverqualität und Anlagenzustand. Für jeden Werkstoff und jede Geometrie sind Referenzbauteile zu fertigen und zu prüfen. Abweichungen erfordern Nachqualifizierung. Rückverfolgbarkeit über Chargennummern, Prozessparameter und Prüfergebnisse ist erforderlich.
Relevante Normen und Standards für Metall-3D-Druck
Norm/Richtlinie | Geltungsbereich | Herausgeber |
|---|---|---|
ISO/ASTM 52900 | Terminologie und Klassifizierung additiver Fertigungsverfahren | ISO, ASTM International |
VDI 3405 | Additive Fertigungsverfahren: Grundlagen, Begriffe, Verfahren, Werkstoffe | VDI (Verein Deutscher Ingenieure) |
AS9100 | Qualitätsmanagementsystem für Luft-, Raumfahrt- und Verteidigungsindustrie | IAQG (International Aerospace Quality Group) |
NADCAP | Akkreditierung für Sonderprozesse in der Luftfahrt (inkl. additive Fertigung) | PRI (Performance Review Institute) |
ISO 13485 | Qualitätsmanagementsystem für Medizinprodukte | ISO |
ASTM F3001 | Standard für additive Fertigung von Titan-Bauteilen in der Luftfahrt | ASTM International |
ASTM F3055 | Standard für additive Fertigung von Nickel-Bauteilen in der Luftfahrt | ASTM International |
Entscheidungshilfe: Wann lohnt sich Metall-3D-Druck?
Metall-3D-Druck lohnt sich, wenn konventionelle Fertigung technisch nicht möglich oder unwirtschaftlich ist, Lieferzeiten kritisch sind oder Funktionsintegration Einsparungen im Betrieb ermöglicht. Kriterien für die Verfahrenswahl sind Bauteilgröße, Komplexität, Werkstoff, Stückzahl und Qualitätsanforderungen.
Eigenfertigung ist sinnvoll bei hohem Teilevolumen, häufigen Iterationen oder vertraulichen Entwicklungen. Investitionskosten, Schulungsaufwand und laufende Prozessqualifizierung sind zu berücksichtigen. Dienstleister bieten Zugang ohne Investition, aber längere Lieferzeiten.
Eine Checkliste für die Bewertung umfasst: Ist die Geometrie mit konventionellen Verfahren herstellbar? Übersteigen Werkzeugkosten die 3D-Druck-Kosten? Ist die Stückzahl gering? Sind kurze Lieferzeiten entscheidend? Ermöglicht Funktionsintegration Einsparungen? Sind Qualifizierung und Zertifizierung erforderlich und leistbar?
Typische Fehlannahmen sind: 3D-Druck ist immer günstiger (falsch bei höheren Stückzahlen), Teile sind direkt einsetzbar (meist Nachbearbeitung nötig), alle Geometrien sind möglich (Stützstrukturen und Zugänglichkeit begrenzen), Festigkeit ist geringer (bei korrekter Prozessführung gleichwertig oder höher). Stolpersteine sind unzureichende Prozessqualifizierung, fehlende Nachbearbeitung und unrealistische Erwartungen an Oberflächenqualität.
Für Mittelständler empfiehlt sich der Einstieg über Dienstleister oder Pilotprojekte. Schulung der Konstrukteure in Design for Additive Manufacturing (DfAM) ist erforderlich, um das Potenzial zu nutzen.
Häufige Fragen
Was versteht man unter 3D-Druck?
3D-Druck ist ein additives Fertigungsverfahren, bei dem Bauteile schichtweise aus digitalen Modellen aufgebaut werden – im Gegensatz zu subtraktiven Verfahren wie Fräsen oder Drehen. Metall-3D-Druck verarbeitet Metallpulver, -draht oder -paste durch Schmelzen, Sintern oder Binden. Die Verfahren ermöglichen komplexe Geometrien ohne Werkzeuge.
Welches Filament ist wie Metall?
Metall-Filamente für FDM-Drucker enthalten PLA oder ABS mit Metallpartikeln (Bronze, Kupfer, Edelstahl) und erzeugen eine Metall-Optik. Sie sind aber keine echten Metallteile mit entsprechenden mechanischen Eigenschaften. Für vollmetallische Bauteile sind Verfahren wie DMLS, SLM oder Metal Extrusion mit anschließendem Sintern erforderlich.
Was kostet 1 Stunde 3D-Druck mit Metall?
Die Kosten hängen vom Verfahren, Material und Anlagengröße ab. Sie setzen sich aus Maschinenstundensätzen, Materialkosten und Nachbearbeitungskosten zusammen. Für eine genaue Kalkulation sollten Sie Angebote von Dienstleistern einholen oder Herstellerangaben zu Betriebskosten prüfen.
Für welche Stückzahlen eignet sich Metall-3D-Druck?
Metall-3D-Druck ist wirtschaftlich für Prototypen, Kleinserien und hochkomplexe Einzelteile. Bei höheren Stückzahlen sind konventionelle Verfahren wie Gießen meist günstiger. Ausnahmen sind Teile mit Funktionsintegration (z. B. konforme Kühlung) oder geometrischen Anforderungen, die konventionell nicht erfüllbar sind.
Welche Oberflächenqualität erreicht Metall-3D-Druck?
Die Rauheit variiert je nach Verfahren. Für funktionale Oberflächen, Dichtflächen oder Passungen ist mechanische Nachbearbeitung (Fräsen, Schleifen, Strahlen) erforderlich. Stützstrukturen müssen entfernt werden, was Zugänglichkeit und Werkzeugwege einschränkt.
Welche Normen gelten für Metall-3D-Druck?
Relevante Standards sind ISO/ASTM 52900 (Terminologie, Prozesse) und VDI 3405 (Additive Fertigungsverfahren). In der Luftfahrt gelten AS9100 und NADCAP, in der Medizintechnik ISO 13485. Branchenspezifische Standards wie ASTM F3001 (Titan) und F3055 (Nickel) regeln Werkstoffqualifizierung für sicherheitskritische Anwendungen.
Quellen
- [1]Wie funktionieren Metall-3D-Drucker? · additive - Industrie.de · abgerufen 11. Oktober 2026
- [2]Die besten Metall-3D-Drucker · All3DP · abgerufen 11. Oktober 2026
- [3]Wie funktioniert der 3D-Druck von Metall? · Spee3D · abgerufen 11. Oktober 2026
Begriffe im Lexikon
KIKI-Redakteur für Fertigungsverfahren und Werkstoffe. Erklärt, wie Verfahren funktionieren und wo ihre Grenzen liegen.
Weiterlesen
Präzisionszerspanung: Warum moderne Fertigungsunternehmen auf hochgenaue CNC-Technologie setzen
Präzisionszerspanung in der modernen Industrie: Erfahren Sie, wie CNC-Technologie, Automatisierung und Qualitätssicherung höchste Genauigkeit ermöglichen.
FMEA-Analyse: Methode, Ablauf und Praxis-Anwendung
Die FMEA-Analyse (Fehlermöglichkeits- und Einflussanalyse) ist eine präventive Methode im Qualitäts- und Risikomanagement, um potenzielle Fehler in Produkten oder Prozessen systematisch zu identifizieren, zu bewerten und durch gezielte Maßnahmen zu vermeiden. Sie folgt einem 7-Schritte-Ablauf nach VDA/AIAG und unterscheidet zwischen System-, Design- und Prozess-FMEA.
Sankey-Diagramm: Materialflüsse und Energieströme visualisieren
Ein Sankey-Diagramm visualisiert Material-, Energie- oder Kostenflüsse durch proportionale Pfeile: Je breiter der Pfeil, desto größer die Menge. In der Produktion nutzen Sie es, um Transportwege, Energieverluste und Verschwendung sichtbar zu machen und Optimierungspotenziale zu identifizieren.