Laserschneiden von Metall: Verfahren, Blechdicken und Qualität
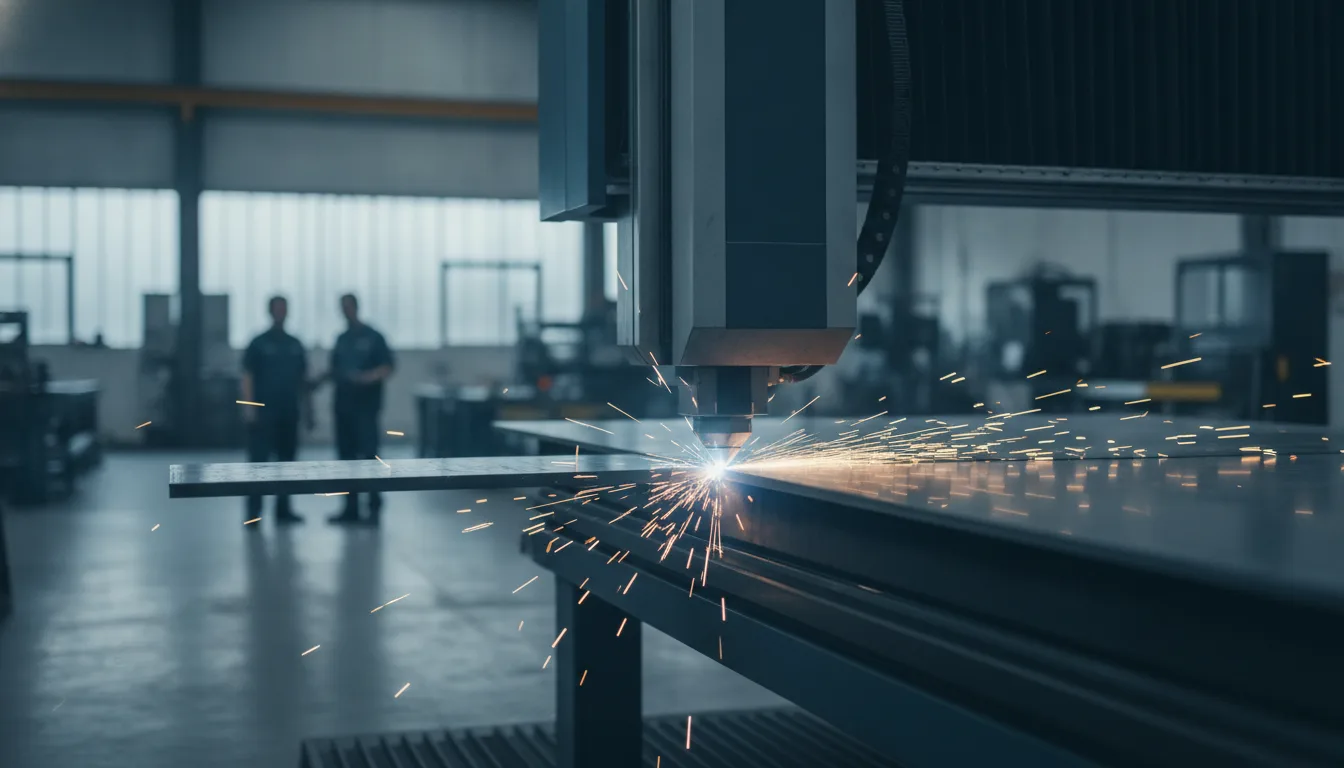
Laserschneiden ist ein thermisches Trennverfahren, bei dem ein fokussierter Laserstrahl Metall durch Schmelzen, Verdampfen oder Verbrennen durchtrennt. Drei Verfahren stehen zur Wahl: Laserstrahlschmelzschneiden für Edelstahl und Aluminium, Laserstrahlbrennschneiden für Baustahl bis 25 mm und Laserstrahlsublimierschneiden für dünne Bleche. Die Schnittqualität wird nach DIN EN ISO 9013 bewertet.
 KITobias WendtKI-Redaktion
Inhalt
- Was ist Laserschneiden? Definition und Einordnung
- Die drei Laserschneidverfahren für Metall im Vergleich
- Schneidbare Blechdicken nach Material
- Qualitätskriterien beim Laserschneiden
- Lasertypen und Leistungsklassen
- Worauf Sie bei der Verfahrenswahl achten sollten
- Laserklassen und Sicherheit
- Kosten und Wirtschaftlichkeit
Das Wichtigste in Kürze
- Drei Laserschneidverfahren für unterschiedliche Materialien und Blechdicken
- Baustahl bis 25 mm, Edelstahl bis 20 mm, Aluminium bis 15 mm schneidbar
- Schnittqualität nach DIN EN ISO 9013: Rautiefe, Rechtwinkligkeit, Gratbildung
- Faserlaser effizienter als CO2-Laser bei Metallbearbeitung
- Laserleistung 2–6 kW für gängige Industrieanwendungen
Was ist Laserschneiden? Definition und Einordnung
Laserschneiden ist ein thermisches Trennverfahren nach DIN 8580, bei dem ein fokussierter Laserstrahl Material durch Schmelzen, Verdampfen oder Verbrennen entlang einer programmierten Bahn durchtrennt. Das Verfahren gehört zur Gruppe der thermischen Trennverfahren und wird in DIN EN ISO 9013 normativ beschrieben.
Der Laserstrahl wird durch eine CNC-Steuerung präzise geführt und schneidet berührungslos. Anders als mechanische Verfahren wie Stanzen oder Scheren entstehen keine Werkzeugverschleiß-Kosten. Im Vergleich zu anderen thermischen Verfahren wie Plasma- oder Autogenschneiden erreicht Laserschneiden die höchste Maßhaltigkeit und kleinste Wärmeeinflusszone.
Hauptanwendungsgebiete liegen in der Blechbearbeitung für Automobilindustrie, Elektromobilität, Maschinenbau und Metallbau. Das Verfahren eignet sich für Prototypen, Kleinserien und Großserien gleichermaßen.
Die drei Laserschneidverfahren für Metall im Vergleich
Für die Metallbearbeitung stehen drei Laserschneidverfahren zur Verfügung, die sich durch das verwendete Schneidgas und den Trennmechanismus unterscheiden. Die Wahl des Verfahrens hängt von Material, Blechdicke und Qualitätsanforderung ab.
Verfahren | Schneidgas | Geeignete Materialien | Typische Blechdicken | Schnittqualität | Wirtschaftlichkeit |
|---|---|---|---|---|---|
Laserstrahlschmelzschneiden | Stickstoff, Argon | Edelstahl, Aluminium, Kupfer | 0,5–20 mm | Sehr hoch, gratfrei | Mittel (hohe Gaskosten) |
Laserstrahlbrennschneiden | Sauerstoff | Baustahl, Konstruktionsstahl | 1–25 mm | Hoch, leichte Oxidation | Hoch (schnell, günstig) |
Laserstrahlsublimierschneiden | Stickstoff, Luft | Alle Metalle | 0,1–3 mm | Sehr hoch | Niedrig (langsam) |
Laserstrahlschmelzschneiden: Edelstahl und Aluminium
Beim Laserstrahlschmelzschneiden schmilzt der Laserstrahl das Material, während ein Inertgas (Stickstoff oder Argon) die Schmelze aus der Schnittfuge bläst. Das Verfahren verhindert Oxidation und liefert gratfreie Schnittkanten ohne Anlauffarben.
Edelstahl lässt sich mit diesem Verfahren bis 20 mm Blechdicke schneiden. Aluminium erreicht aufgrund seiner hohen Wärmeleitfähigkeit und Reflexion maximale Dicken von 15 mm. Die Schnittgeschwindigkeit liegt niedriger als beim Brennschneiden, die Qualität ist jedoch deutlich höher.
Die Gaskosten für Stickstoff oder Argon machen das Verfahren teurer als Brennschneiden. Für Anwendungen mit hohen Qualitätsanforderungen oder wenn Nachbearbeitung vermieden werden soll, ist es dennoch wirtschaftlich.
Laserstrahlbrennschneiden: Baustahl bis 25 mm
Laserstrahlbrennschneiden nutzt Sauerstoff als Schneidgas, der mit dem erhitzten Metall exotherm reagiert. Die Verbrennungsreaktion liefert zusätzliche Energie und erhöht die Schnittgeschwindigkeit deutlich.
Baustahl und Konstruktionsstahl sind ideal für dieses Verfahren geeignet. Je nach Laserleistung sind Blechdicken bis 25 mm schneidbar. Die Schnittkante zeigt leichte Oxidation und kann Anlauffarben aufweisen.
Das Verfahren ist das wirtschaftlichste für dickere Stahlbleche. Die Schnittgeschwindigkeit liegt etwa doppelt so hoch wie beim Schmelzschneiden. Für Bauteile, die anschließend beschichtet oder geschweißt werden, ist die Oxidation meist unkritisch.
Laserstrahlsublimierschneiden: Dünne Bleche unter 3 mm
Beim Laserstrahlsublimierschneiden verdampft das Material direkt, ohne flüssige Phase. Das Verfahren eignet sich für sehr dünne Bleche unter 3 mm Dicke und liefert extrem saubere Schnittkanten.
Alle Metalle können mit diesem Verfahren geschnitten werden. Die Wärmeeinflusszone bleibt minimal, Verzug tritt kaum auf. Die Schnittgeschwindigkeit ist jedoch niedrig, was die Wirtschaftlichkeit einschränkt.
Typische Anwendungen liegen in der Feinwerktechnik, Elektronik und Medizintechnik, wo höchste Präzision gefordert ist.
Schneidbare Blechdicken nach Material
Die maximale Blechdicke beim Laserschneiden hängt von Material, Verfahren und Laserleistung ab. Faserlaser gewinnen zunehmend Marktanteile und erreichen höhere Schnittleistungen bei Metall.
Material | Verfahren | Laserleistung in kW | Max. Blechdicke in mm |
|---|---|---|---|
Baustahl | Brennschneiden | 2–3 | 15 |
Baustahl | Brennschneiden | 4–6 | 25 |
Edelstahl | Schmelzschneiden | 2–3 | 10 |
Edelstahl | Schmelzschneiden | 4–6 | 20 |
Aluminium | Schmelzschneiden | 2–3 | 8 |
Aluminium | Schmelzschneiden | 4–6 | 15 |
Baustahl und Konstruktionsstahl erreichen mit Laserstrahlbrennschneiden die größten Blechdicken. Mit 4–6 kW Laserleistung sind 25 mm wirtschaftlich schneidbar. Dickere Bleche erfordern Plasma- oder Autogenschneiden.
Edelstahl lässt sich mit Schmelzschneiden bis 20 mm bearbeiten. Die Schnittgeschwindigkeit sinkt mit zunehmender Dicke deutlich. Für Dicken über 15 mm wird oft Plasmaschneiden wirtschaftlicher.
Aluminium stellt besondere Anforderungen: Die hohe Reflexion von Laserstrahlung und die hohe Wärmeleitfähigkeit begrenzen die schneidbaren Dicken. Faserlaser mit Wellenlängen um 1 µm werden von Aluminium besser absorbiert als CO2-Laser mit 10,6 µm Wellenlänge. Maximale Dicken liegen bei 15 mm mit Hochleistungslasern.
Qualitätskriterien beim Laserschneiden
Die Schnittqualität beim Laserschneiden wird nach DIN EN ISO 9013 in Qualitätsklassen eingeteilt und bewertet Rautiefe, Rechtwinkligkeit, Gratbildung und Riefen. Die Norm definiert Qualitätsklassen für thermisch getrennte Werkstücke.
Schnittqualität nach DIN EN ISO 9013
DIN EN ISO 9013 legt Qualitätsklassen für thermisches Schneiden fest. Die Bewertung erfolgt anhand messbarer Kriterien, die für Konstruktion und Fertigung relevant sind.
Qualitätsklasse | Rautiefe Rz in µm | Rechtwinkligkeitstoleranz | Typische Anwendung |
|---|---|---|---|
1 | < 10 | u ≤ 0,05 + 0,15 mm | Sichtteile, Feinwerktechnik |
2 | 10–40 | u ≤ 0,10 + 0,30 mm | Maschinenbau, Standardteile |
3 | 40–100 | u ≤ 0,20 + 0,50 mm | Konstruktionsteile |
4 | > 100 | u > 0,20 + 0,50 mm | Grobteile, Rohlinge |
Laserschneiden erreicht typischerweise Qualitätsklasse 1 bis 2. Die Rautiefe liegt bei optimierten Parametern in der Regel unter 20 µm. Rechtwinkligkeitstoleranz und Gratbildung hängen stark von Material, Dicke und Schneidgeschwindigkeit ab.
Maßhaltigkeit beim Laserschneiden liegt üblicherweise im Bereich ±0,1 mm für Standardanwendungen. Mit optimierten Prozessen und Temperaturkompensation sind ±0,05 mm erreichbar. Die Wiederholgenauigkeit liegt deutlich höher als bei mechanischen Verfahren.
Wärmeeinflusszone und Nachbearbeitung
Die Wärmeeinflusszone (WEZ) beschreibt den Bereich neben der Schnittfuge, in dem das Gefüge durch Wärme verändert wurde. Beim Laserschneiden bleibt die WEZ üblicherweise mit 0,1–0,5 mm sehr schmal.
Gefügeveränderungen können die Härte und Zähigkeit beeinflussen. Bei hochfesten Stählen kann Aufhärtung in der WEZ auftreten. Für sicherheitsrelevante Bauteile muss die WEZ metallografisch untersucht werden.
Nachbearbeitung ist beim Laserschneiden oft nicht erforderlich. Gratfreie Schnittkanten aus dem Schmelzschneiden können direkt weiterverarbeitet werden. Brenngeschnittene Kanten benötigen bei hohen Anforderungen Entgraten oder Schleifen.
Schnittgeschwindigkeit und Wirtschaftlichkeit stehen in direktem Zusammenhang. Höhere Geschwindigkeit senkt die Kosten pro Schnittmeter, kann aber die Qualität beeinträchtigen. Für jede Anwendung muss der optimale Kompromiss gefunden werden.
Lasertypen und Leistungsklassen
Zwei Lasertypen dominieren die industrielle Metallbearbeitung: CO2-Laser und Faserlaser. Faserlaser gewinnen zunehmend Marktanteile und verdrängen CO2-Laser in vielen Anwendungen.
Kriterium | CO2-Laser | Faserlaser |
|---|---|---|
Wellenlänge | 10,6 µm | 1,03–1,08 µm |
Absorption bei Metall | Mittel | Hoch |
Elektrischer Wirkungsgrad | 10–15 % | 25–35 % |
Wartungsaufwand | Hoch (Gasversorgung, Optik) | Niedrig |
Typische Leistung | 2–6 kW | 2–12 kW |
Investitionskosten | Mittel | Mittel bis hoch |
Betriebskosten | Hoch | Niedrig |
CO2-Laser erzeugen Laserstrahlung mit 10,6 µm Wellenlänge durch ein Gasgemisch aus CO2, Stickstoff und Helium. Die Strahlführung erfolgt über Spiegel. Leistungsbereiche liegen typisch bei 2–6 kW für Schneidanwendungen.
Faserlaser nutzen dotierte Glasfasern als aktives Medium und erreichen Wellenlängen um 1 µm. Metalle absorbieren diese Wellenlänge deutlich besser als die des CO2-Lasers. Der elektrische Wirkungsgrad liegt doppelt so hoch, was Energiekosten senkt.
Leistungsangaben in Watt oder Kilowatt beschreiben die Laserstrahlleistung. Für 10 mm Baustahl werden etwa 2–3 kW benötigt, für 20 mm Baustahl 4–6 kW. Höhere Leistungen ermöglichen dickere Materialien oder höhere Schnittgeschwindigkeiten.
Entwicklungstrends zeigen in Richtung Festkörperlaser. Faserlaser und Scheibenlaser bieten höhere Effizienz, geringere Betriebskosten und kompaktere Bauweise. Neue Anlagen werden überwiegend mit Faserlasern ausgestattet.
Worauf Sie bei der Verfahrenswahl achten sollten
Die Wahl des richtigen Laserschneidverfahrens hängt von mehreren Faktoren ab, die gemeinsam betrachtet werden müssen. Materialart und Blechdicke bilden die Grundlage der Entscheidung.
Für Baustahl bis 25 mm ist Laserstrahlbrennschneiden die wirtschaftlichste Lösung. Die Schnittgeschwindigkeit liegt hoch, die Qualität reicht für die meisten Anwendungen. Edelstahl und Aluminium erfordern Laserstrahlschmelzschneiden für gratfreie Kanten.
Qualitätsanforderungen und Toleranzen bestimmen die erreichbare Schnittgeschwindigkeit. Sichtteile und Präzisionsbauteile benötigen Qualitätsklasse 1 nach DIN EN ISO 9013, was langsamere Schnittgeschwindigkeit bedeutet. Konstruktionsteile erreichen Qualitätsklasse 2 mit höherer Wirtschaftlichkeit.
Stückzahl beeinflusst die Verfahrenswahl indirekt. Laserschneiden eignet sich für Prototypen ab einem Stück ebenso wie für Großserien. Keine Werkzeugkosten machen das Verfahren flexibel. Bei Stückzahlen im vier- bis fünfstelligen Bereich können je nach Bauteilgeometrie alternative Verfahren wie Stanzen wirtschaftlicher werden.
Schnittgeometrie in 2D oder 3D erweitert die Anwendungsmöglichkeiten. Standard-Laserschneidanlagen arbeiten zweidimensional auf ebenen Blechen. 3D-Laserschneiden mit Roboterführung ermöglicht räumliche Konturen an Rohren, Profilen und Umformteilen.
Nachbearbeitung und Gesamtprozesskette müssen in die Wirtschaftlichkeitsbetrachtung einfließen. Gratfreie Laserschnittkanten sparen Entgratkosten. Minimaler Verzug reduziert Richtvorgänge. Die höheren Schneidkosten können durch eingesparte Nacharbeit kompensiert werden.
Laserklassen und Sicherheit
Industrielaser zum Schneiden von Metall gehören zur Laserklasse 4 nach DIN EN 60825-1 und stellen die höchste Gefährdungsstufe dar. Die Norm klassifiziert Laser nach ihrer potenziellen Gefährdung für Augen und Haut.
DIN EN 60825-1 definiert Laserklassen von 1 bis 4:
- Klasse 1: Ungefährlich unter vernünftigerweise vorhersehbaren Bedingungen, auch bei Betrachtung mit optischen Instrumenten
- Klasse 2: Sichtbare Laser bis 1 mW, Schutz durch Lidschlussreflex (0,25 Sekunden)
- Klasse 3R: Geringe Gefährdung, direkte Betrachtung gefährlich, Leistung bis 5 mW
- Klasse 3B: Gefährlich bei direkter Bestrahlung, Leistung bis 500 mW
- Klasse 4: Höchste Gefährdung, gefährlich für Augen und Haut, auch diffuse Reflexion gefährlich
Laserschneidanlagen mit mehreren Kilowatt Leistung erfordern vollständige Einhausung. Der Laserstrahl darf den Arbeitsbereich nicht verlassen können. Sicherheitseinrichtungen wie Lichtschranken und Verriegelungen verhindern Zugang während des Betriebs.
Schutzmaßnahmen umfassen technische, organisatorische und persönliche Maßnahmen. Laserschutzbeauftragte müssen bestellt werden. Mitarbeiter benötigen Unterweisung nach DGUV Vorschrift 11 (Laserstrahlung). Laserschutzbrillen sind nur außerhalb geschlossener Anlagen erforderlich.
Kosten und Wirtschaftlichkeit
Die Kosten für Laserzuschnitte hängen von Material, Blechdicke, Schnittlänge, Komplexität und Stückzahl ab. Anbieter kalkulieren meist nach Maschinenminuten und addieren Materialkosten, Rüstzeit und Gemeinkosten.
Maschinenminuten-Kosten liegen je nach Anlagengröße, Leistung und Region in der Regel zwischen 60 und 150 Euro pro Stunde. Faserlaser haben durch geringere Betriebskosten Vorteile gegenüber CO2-Lasern. Energiekosten, Gasverbrauch und Wartung fließen in den Stundensatz ein.
Materialkosten werden nach Gewicht oder Fläche berechnet. Verschnitt durch Schachtelung der Bauteile beeinflusst die Materialausnutzung. Moderne Nesting-Software optimiert die Anordnung und minimiert Abfall.
Rüstkosten fallen für Programmierung, Materialeinrichtung und Qualitätsprüfung an. Bei Einzelteilen und Prototypen schlagen sie stärker zu Buche als bei Serien. CAD-Datenübernahme und automatisierte Programmierung senken den Aufwand.
Stückzahl hat direkten Einfluss auf die Kosten pro Teil. Rüstkosten verteilen sich auf mehr Teile, Materialausnutzung verbessert sich durch größere Bleche. Je nach Bauteilgeometrie und -größe können bei höheren Stückzahlen alternative Verfahren wie Stanzen wirtschaftlicher werden.
Lieferzeiten bei Online-Anbietern liegen in der Regel bei 1–3 Werktagen für Standardmaterialien. Express-Service ermöglicht Lieferung innerhalb von 24 Stunden gegen Aufpreis. Verfügbarkeit von Sondermaterialien kann Lieferzeiten verlängern.
Häufige Fragen
Was ist Laserstrahlschneiden?
Laserstrahlschneiden ist ein thermisches Trennverfahren nach DIN 8580, bei dem ein fokussierter Laserstrahl Material durch Schmelzen, Verdampfen oder Verbrennen durchtrennt. Das Verfahren arbeitet berührungslos und wird durch CNC-Steuerung präzise geführt. Es eignet sich für metallische und nichtmetallische Werkstoffe und erreicht höchste Maßhaltigkeit unter den thermischen Trennverfahren.
Welche Laserklassen gibt es?
Nach DIN EN 60825-1 gibt es die Laserklassen 1 (ungefährlich), 2 (sichtbare Laser bis 1 mW mit Lidschlussreflex-Schutz), 3R und 3B (zunehmende Gefährdung bis 500 mW) sowie Klasse 4 (höchste Gefährdung, auch diffuse Reflexion gefährlich). Industrielaser zum Metallschneiden gehören zur Klasse 4 und erfordern vollständige Einhausung sowie umfassende Schutzmaßnahmen.
Was kostet ein Laserzuschnitt?
Die Kosten für Laserzuschnitte setzen sich aus Maschinenminuten (in der Regel 60–150 Euro pro Stunde), Materialkosten, Rüstzeit und Gemeinkosten zusammen. Material, Blechdicke, Schnittlänge, Komplexität und Stückzahl beeinflussen den Preis. Bei höheren Stückzahlen sinken die Kosten pro Teil durch Verteilung der Rüstkosten und bessere Materialausnutzung.
Wie viel Watt braucht ein Laser, um Metall zu schneiden?
Für 10 mm Baustahl werden etwa 2–3 kW Laserleistung benötigt, für 20 mm Baustahl 4–6 kW. Die erforderliche Leistung hängt von Material, Blechdicke und gewünschter Schnittgeschwindigkeit ab. Faserlaser sind effizienter als CO2-Laser, da Metalle die kürzere Wellenlänge um 1 µm besser absorbieren als die 10,6 µm des CO2-Lasers.
Quellen
- [1]Laserschneiden – Verfahren, Anwendungen & Anbieter 2026 · Schneidforum · abgerufen 11. Oktober 2026
- [2]Wie funktioniert Laserschneiden? · Lasercut24 Jena · abgerufen 11. Oktober 2026
- [3]Einführung in das Laserschneiden · Xometry · abgerufen 11. Oktober 2026
Begriffe im Lexikon
KIKI-Redakteur für Fertigungsverfahren und Werkstoffe. Erklärt, wie Verfahren funktionieren und wo ihre Grenzen liegen.
Weiterlesen
Präzisionszerspanung: Warum moderne Fertigungsunternehmen auf hochgenaue CNC-Technologie setzen
Präzisionszerspanung in der modernen Industrie: Erfahren Sie, wie CNC-Technologie, Automatisierung und Qualitätssicherung höchste Genauigkeit ermöglichen.
FMEA-Analyse: Methode, Ablauf und Praxis-Anwendung
Die FMEA-Analyse (Fehlermöglichkeits- und Einflussanalyse) ist eine präventive Methode im Qualitäts- und Risikomanagement, um potenzielle Fehler in Produkten oder Prozessen systematisch zu identifizieren, zu bewerten und durch gezielte Maßnahmen zu vermeiden. Sie folgt einem 7-Schritte-Ablauf nach VDA/AIAG und unterscheidet zwischen System-, Design- und Prozess-FMEA.
Sankey-Diagramm: Materialflüsse und Energieströme visualisieren
Ein Sankey-Diagramm visualisiert Material-, Energie- oder Kostenflüsse durch proportionale Pfeile: Je breiter der Pfeil, desto größer die Menge. In der Produktion nutzen Sie es, um Transportwege, Energieverluste und Verschwendung sichtbar zu machen und Optimierungspotenziale zu identifizieren.