Zerstörungsfreie Werkstoffprüfung: Verfahren, Normen, Einsatz
Zerstörungsfreie Werkstoffprüfung (ZfP) umfasst alle Verfahren, mit denen Sie Werkstoffe und Bauteile auf Fehler untersuchen, ohne sie zu beschädigen. Zu den Hauptverfahren gehören Sichtprüfung, Eindringprüfung, Magnetpulverprüfung, Wirbelstromprüfung, Ultraschallprüfung, Durchstrahlungsprüfung und Computertomographie. Die Verfahrenswahl richtet sich nach Werkstoff, Fehlertyp, Prüftiefe und Bauteilgeometrie.
 KITobias WendtKI-Redaktion
Inhalt
- Was ist zerstörungsfreie Werkstoffprüfung (ZfP)?
- Welche zerstörungsfreien Prüfverfahren gibt es?
- ZfP-Verfahren im Vergleich: Prüftiefe, Werkstoffe, Fehlerarten
- Welches Verfahren für welchen Anwendungsfall?
- Einsatzbereiche in der Industrie
- Normen und Regelwerke für die ZfP
- Qualifikation von ZfP-Prüfpersonal nach ISO 9712
- Kostenfaktoren bei der ZfP-Ausbildung
- Eigenes ZfP-Personal oder Dienstleister?
- Wirtschaftlichkeit und Kostenaspekte der ZfP
- Wann ist ZfP gesetzlich vorgeschrieben?
- Dokumentation von ZfP-Ergebnissen
Das Wichtigste in Kürze
- ZfP prüft Bauteile ohne Beschädigung – für Qualitätssicherung und Schadensfrüherkennung
- Sieben Hauptverfahren decken Oberflächen-, oberflächennahe und Volumenfehler ab
- Qualifikation nach ISO 9712 in drei Stufen – verfahrensspezifisch zertifiziert
- Verfahrenswahl nach Werkstoff, Fehlertyp und Prüftiefe – oft Kombination mehrerer Methoden
- Eigenes Personal lohnt bei hohem Prüfvolumen, Dienstleister bei seltenen Prüfungen
Was ist zerstörungsfreie Werkstoffprüfung (ZfP)?
Zerstörungsfreie Werkstoffprüfung (ZfP) umfasst alle Prüfverfahren, mit denen Werkstoffe, Bauteile oder Anlagen auf innere und äußere Fehler untersucht werden, ohne sie zu beschädigen oder in ihrer Funktion zu beeinträchtigen. Im Englischen wird die Abkürzung NDT (Non-Destructive Testing) verwendet.
Die ZfP grenzt sich von zerstörenden Verfahren wie Zugversuchen oder Härteprüfungen ab. Bei zerstörenden Verfahren wird das Bauteil durch die Prüfung unbrauchbar. ZfP ermöglicht dagegen die Prüfung von Serienbauteilen, sicherheitskritischen Komponenten und teuren Einzelstücken, die nach der Prüfung weiter verwendet werden.
Die Ziele der ZfP sind Fehlersuche in der Fertigung, Qualitätssicherung während der Produktion und Schadensfrüherkennung in der Instandhaltung. Sie verhindert Ausschuss, vermeidet Unfälle und verlängert die Lebensdauer von Anlagen.
Welche zerstörungsfreien Prüfverfahren gibt es?
Die ZfP umfasst sieben Hauptverfahren, die nach Prüftiefe in Oberflächen-, oberflächennahe und Volumenprüfungen eingeteilt werden. Jedes Verfahren hat spezifische Stärken für bestimmte Werkstoffe und Fehlertypen.
Sichtprüfung (VT)
Die Sichtprüfung ist die einfachste Form der ZfP. Sie erfolgt mit bloßem Auge, Lupen, Endoskopen oder Kamerasystemen. Sie eignet sich für Oberflächenfehler wie Risse, Korrosion, Verformungen oder Schweißnahtfehler. Die Sichtprüfung ist schnell und kostengünstig, erkennt aber nur sichtbare Fehler.
Eindringprüfung (PT)
Bei der Eindringprüfung wird eine farbige oder fluoreszierende Flüssigkeit auf die Bauteiloberfläche aufgetragen. Die Flüssigkeit dringt in kleinste Oberflächenrisse ein. Nach dem Abwischen wird ein Entwickler aufgetragen, der die Flüssigkeit aus den Rissen zieht und sichtbar macht. Das Verfahren funktioniert bei allen nichtporösen Werkstoffen, unabhängig von magnetischen Eigenschaften.
Magnetpulverprüfung (MT)
Die Magnetpulverprüfung nutzt Magnetfelder zur Fehlererkennung. Sie funktioniert nur bei ferromagnetischen Werkstoffen wie Stahl. Das Bauteil wird magnetisiert, anschließend wird Eisenpulver aufgetragen. An Rissen und Ungänzen tritt das Magnetfeld aus und zieht das Pulver an. Die Methode ist sehr empfindlich für Oberflächenrisse und oberflächennahe Fehler.
Wirbelstromprüfung (ET)
Die Wirbelstromprüfung basiert auf elektromagnetischer Induktion. Eine Spule erzeugt ein Wechselfeld, das in metallischen Werkstoffen Wirbelströme induziert. Fehler wie Risse oder Materialinhomogenitäten verändern die Wirbelströme und werden als Signalveränderung erkannt. Das Verfahren eignet sich für elektrisch leitfähige Werkstoffe und prüft Oberflächen und oberflächennahe Bereiche.
Ultraschallprüfung (UT)
Die Ultraschallprüfung durchstrahlt Bauteile mit Hochfrequenzschallwellen. An Fehlstellen wie Lunkern, Einschlüssen oder Rissen werden die Schallwellen reflektiert. Die Laufzeit und Intensität der Reflexion geben Aufschluss über Lage und Größe des Fehlers. Die Ultraschallprüfung eignet sich für metallische und nichtmetallische Werkstoffe und prüft das gesamte Bauteilvolumen.
Durchstrahlungsprüfung (RT)
Bei der Durchstrahlungsprüfung wird das Bauteil mit Röntgen- oder Gammastrahlung durchleuchtet. Fehler wie Lunker, Poren oder Einschlüsse schwächen die Strahlung unterschiedlich ab und werden auf einem Film oder Detektor sichtbar. Das Verfahren liefert zweidimensionale Bilder und eignet sich für komplexe Geometrien und dickwandige Bauteile.
Computertomographie (CT)
Die Computertomographie ist eine Weiterentwicklung der Durchstrahlungsprüfung. Sie erstellt dreidimensionale Bilder des Bauteilinneren. Die CT ermöglicht die exakte Vermessung von Fehlern und die Analyse komplexer Strukturen. Sie wird vor allem in der Luft- und Raumfahrt sowie im Automobilbau eingesetzt.
ZfP-Verfahren im Vergleich: Prüftiefe, Werkstoffe, Fehlerarten
Die Wahl des richtigen Verfahrens hängt von mehreren Faktoren ab. Die folgende Tabelle gibt einen Überblick über die wichtigsten Eigenschaften der ZfP-Verfahren:
Verfahren | Prüftiefe | Geeignete Werkstoffe | Typische Fehlerarten | Vorteile | Nachteile |
|---|---|---|---|---|---|
VT | Oberfläche | Alle | Risse, Korrosion, Verformungen | Schnell, kostengünstig | Nur sichtbare Fehler |
PT | Oberfläche | Alle nichtporösen | Oberflächenrisse | Hohe Empfindlichkeit, einfach | Nur Oberfläche, Reinigung nötig |
MT | Oberfläche, oberflächennah | Ferromagnetisch | Risse, Ungänzen | Sehr empfindlich, schnell | Nur ferromagnetische Werkstoffe |
ET | Oberfläche, oberflächennah | Elektrisch leitfähig | Risse, Materialfehler | Schnell, keine Kopplung nötig | Begrenzte Prüftiefe |
UT | Volumen | Metallisch, Kunststoff, Keramik | Lunker, Einschlüsse, Risse | Große Prüftiefe, mobil | Koppelmittel nötig, Geometrie wichtig |
RT | Volumen | Alle | Lunker, Poren, Einschlüsse | Dokumentierbar, komplexe Geometrien | Strahlenschutz, langsam, teuer |
CT | Volumen | Alle | Alle Volumenfehler | 3D-Darstellung, Vermessung | Sehr teuer, Bauteilgröße begrenzt |
Welches Verfahren für welchen Anwendungsfall?
Die Verfahrenswahl richtet sich nach Werkstoff, Fehlertyp, Bauteilgeometrie und Zugänglichkeit. In der Praxis werden oft mehrere Verfahren kombiniert, um verschiedene Fehlertypen abzudecken.
Entscheidungskriterien für die Verfahrenswahl
Bei ferromagnetischen Werkstoffen wie Baustahl ist die Magnetpulverprüfung (MT) für Oberflächenrisse erste Wahl. Bei nichtmagnetischen Metallen wie Aluminium oder Edelstahl eignen sich Eindringprüfung (PT) für die Oberfläche und Wirbelstromprüfung (ET) für oberflächennahe Bereiche.
Für Volumenfehler wie Lunker oder Einschlüsse ist die Ultraschallprüfung (UT) bei den meisten Werkstoffen das wirtschaftlichste Verfahren. Bei komplexen Geometrien oder wenn eine Dokumentation als Bild erforderlich ist, kommt die Durchstrahlungsprüfung (RT) zum Einsatz.
Typische Fehlerarten und empfohlene Verfahren
Risse an der Oberfläche werden mit PT oder MT geprüft. Oberflächennahe Risse erkennt die Wirbelstromprüfung (ET) zuverlässig. Lunker und Poren im Volumen von Gussteilen werden mit UT oder RT nachgewiesen. Einschlüsse und Schlackenreste in Schweißnähten erfordern UT oder RT. Bindefehler an Schweißnähten, bei denen keine vollständige Verschmelzung vorliegt, werden ebenfalls mit UT geprüft.
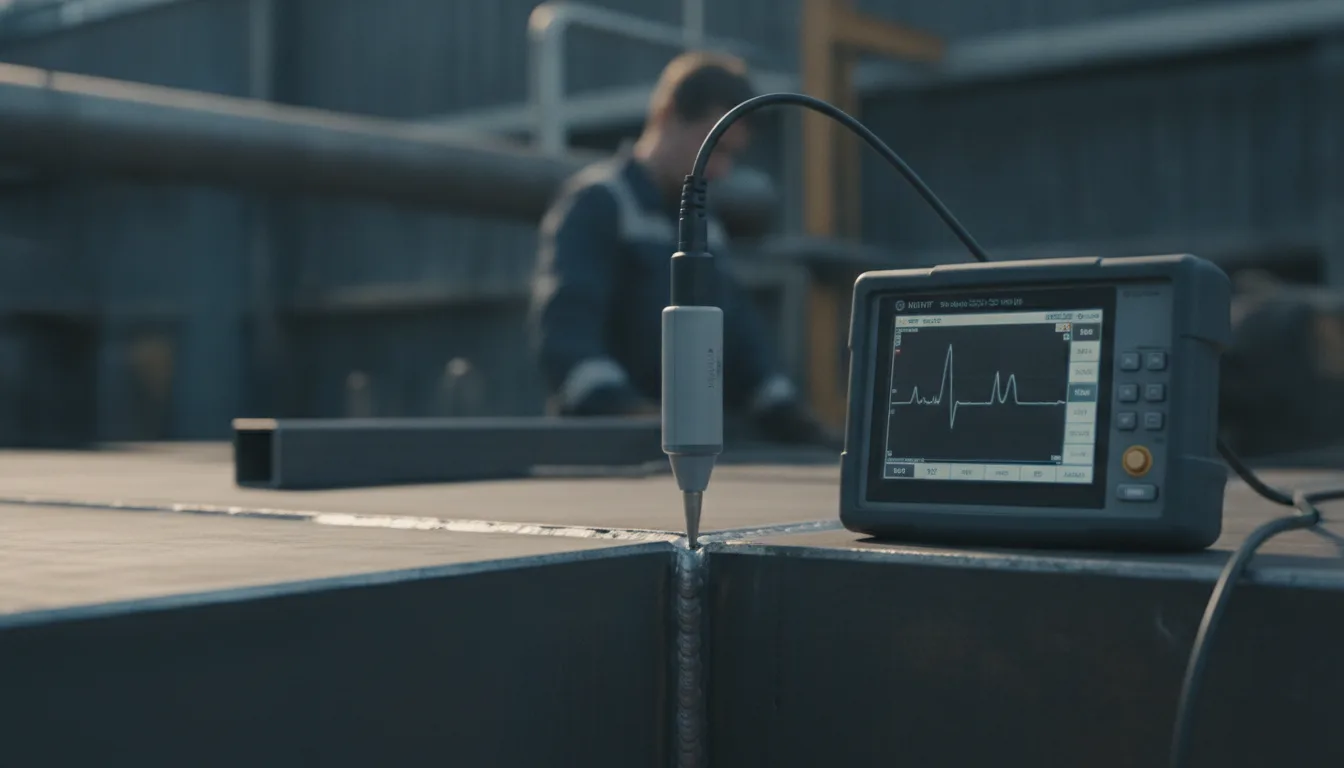
Ultraschallprüfung an Schweißnähten
Die Ultraschallprüfung ist das Standardverfahren für Schweißnahtprüfungen im Anlagen- und Behälterbau. Sie erkennt Bindefehler, Risse, Poren und Einschlüsse. Die Prüfung erfolgt nach verfahrensspezifischen Normen wie DIN EN ISO 17640. Die Ultraschallprüfung erfordert geschultes Personal und geeignete Oberflächenvorbereitung für die Ankopplung der Prüfköpfe.
Einsatzbereiche in der Industrie
Die ZfP wird in nahezu allen Industriezweigen eingesetzt, in denen Bauteilqualität und Sicherheit kritisch sind. Die wichtigsten Anwendungsbereiche sind Schweißnahtprüfung, Gussteilprüfung, Druckbehälterprüfung und wiederkehrende Prüfungen in der Instandhaltung.
Im Anlagen- und Behälterbau werden Schweißnähte an Druckbehältern, Rohrleitungen und Tanks geprüft. Die Prüfung ist oft gesetzlich vorgeschrieben, etwa nach der Druckgeräterichtlinie.
Im Maschinenbau und in der Automobilindustrie werden Gussteile und Schmiedeteile auf Lunker, Poren und Einschlüsse geprüft. Sicherheitskritische Bauteile wie Fahrwerkskomponenten oder Motorteile unterliegen strengen Prüfanforderungen.
In der Luft- und Raumfahrt sind ZfP-Verfahren Standard für alle tragenden Strukturen. Hier kommen oft mehrere Verfahren in Kombination zum Einsatz, um höchste Sicherheit zu gewährleisten.
In der Instandhaltung dienen wiederkehrende Prüfungen der Schadensfrüherkennung. Risse, Korrosion und Materialermüdung werden erkannt, bevor es zu Ausfällen kommt. Dies verlängert die Lebensdauer von Anlagen und vermeidet ungeplante Stillstände.
Normen und Regelwerke für die ZfP
Die ZfP ist umfassend normiert. Normen regeln die Qualifikation von Prüfpersonal, die Durchführung von Prüfungen und die Akkreditierung von Prüflaboren.
DIN EN ISO 9712 ist die zentrale Norm für die Qualifikation und Zertifizierung von ZfP-Prüfpersonal. Sie definiert drei Qualifikationsstufen (Level 1, 2, 3) und legt Ausbildungs- und Prüfungsanforderungen fest.
DIN EN ISO 17025 regelt die Akkreditierung von Prüflaboren. Sie stellt sicher, dass Labore technisch kompetent sind und Prüfungen nach anerkannten Verfahren durchführen.
Verfahrensspezifische Normen wie DIN EN ISO 17640 für die Ultraschallprüfung an Schweißnähten oder DIN EN ISO 3452 für die Eindringprüfung beschreiben die Durchführung der Prüfungen im Detail.
Branchenspezifische Regelwerke wie DIN EN 13445 für Druckbehälter oder ASME-Codes in der amerikanischen Industrie ergänzen die allgemeinen Normen.
Die Deutsche Gesellschaft für Zerstörungsfreie Prüfung (DGZfP) ist der Fachverband für ZfP in Deutschland. Sie entwickelt Richtlinien, bietet Schulungen an und zertifiziert Prüfpersonal nach ISO 9712.
Qualifikation von ZfP-Prüfpersonal nach ISO 9712
Die Qualifikation von ZfP-Prüfpersonal erfolgt nach DIN EN ISO 9712 in drei Stufen. Jede Stufe definiert Aufgaben, Ausbildungsanforderungen und Prüfungsumfang. Die Zertifizierung ist verfahrensspezifisch – ein Prüfer für Ultraschall muss für Magnetpulverprüfung separat qualifiziert werden.
Level | Aufgaben | Ausbildungsanforderungen | Prüfungsumfang | Gültigkeitsdauer |
|---|---|---|---|---|
Level 1 | Prüfungen nach Anweisung durchführen | Verfahrens- und sektorspezifisch nach ISO 9712 | Theoretische und praktische Prüfung | 5 Jahre |
Level 2 | Prüfungen planen, durchführen, bewerten | Erweiterte Anforderungen nach ISO 9712 | Erweiterte Theorie und Praxis | 5 Jahre |
Level 3 | Prüfverfahren entwickeln, Personal schulen, Gutachten erstellen | Mehrjährige Berufserfahrung | Umfassende Prüfung über mehrere Verfahren | 5 Jahre |
Level-1-Prüfer führen Prüfungen nach vorgegebenen Prüfanweisungen durch. Sie können Prüfgeräte bedienen und Ergebnisse dokumentieren, aber nicht eigenständig bewerten.
Level-2-Prüfer können Prüfungen planen, Prüfanweisungen erstellen, Prüfungen durchführen und Ergebnisse bewerten. Sie sind die häufigste Qualifikationsstufe in der Industrie.
Level-3-Prüfer sind Experten, die Prüfverfahren entwickeln, Personal schulen und als Gutachter tätig sind. Sie tragen die Gesamtverantwortung für ZfP-Aktivitäten im Unternehmen.
Zu den Zertifizierungsstellen in Deutschland gehören TÜV-Gesellschaften, DGZfP und weitere akkreditierte Stellen. Die Zertifikate sind fünf Jahre gültig und müssen durch Rezertifizierung verlängert werden.
Kostenfaktoren bei der ZfP-Ausbildung
Die Kosten für die Ausbildung zum ZfP-Prüfer variieren je nach Verfahren, Qualifikationsstufe und Anbieter. Die Gesamtkosten umfassen Schulungsgebühren, Prüfungsgebühren und Zertifizierungsgebühren. Konkrete Beträge erfragen Sie bei Zertifizierungsstellen wie TÜV oder DGZfP.
Für Level-1-Qualifikationen liegen die Kosten in der Regel niedriger als für Level 2. Level-3-Qualifikationen erfordern umfangreiche Berufserfahrung und sind entsprechend aufwendiger.
Zusätzlich zu den direkten Ausbildungskosten entstehen Kosten für Arbeitsausfall während der Schulung und für die regelmäßige Rezertifizierung alle fünf Jahre.
Eigenes ZfP-Personal oder Dienstleister?
Die Entscheidung zwischen eigenem Prüfpersonal und externen Dienstleistern hängt von Prüfvolumen, Prüfhäufigkeit und strategischer Bedeutung ab.
Eigenes Personal lohnt sich bei hohem Prüfvolumen, wiederkehrenden Prüfungen und kurzen Reaktionszeiten. Sie behalten die Kontrolle über Prüftermine und können flexibel auf Produktionsanforderungen reagieren. Die Investition in Ausbildung und Prüfgeräte amortisiert sich bei regelmäßigem Einsatz.
Dienstleister sind sinnvoll bei seltenen Prüfungen, hochspezialisierten Verfahren wie CT oder wenn keine eigene Infrastruktur aufgebaut werden soll. Sie bringen Erfahrung, akkreditierte Verfahren und aktuelle Prüftechnik mit. Die Kosten sind planbar und es entfallen Investitionen in Geräte und Schulungen.
Eine Mischform ist oft optimal: Routineprüfungen mit eigenem Personal, Spezialprüfungen durch Dienstleister.
Wirtschaftlichkeit und Kostenaspekte der ZfP
Die Wirtschaftlichkeit der ZfP ergibt sich aus der Vermeidung von Ausschuss, Gewährleistungsfällen und Unfällen. Die Kosten setzen sich aus Investition, Betrieb und Personal zusammen.
Investitionskosten für Prüfgeräte
Die Investitionskosten variieren stark nach Verfahren und Ausstattung. Einfache Geräte für Sichtprüfung oder Eindringprüfung erfordern geringere Investitionen. Ultraschallprüfgeräte liegen je nach Ausstattung im mittleren Preissegment. Röntgenprüfanlagen und CT-Systeme erfordern erhebliche Investitionen. Konkrete Preise erfragen Sie bei Geräteherstellern.
Betriebskosten
Betriebskosten umfassen Verbrauchsmaterial wie Eindringmittel, Magnetpulver oder Koppelmittel. Hinzu kommen Kosten für Kalibrierung und Wartung der Prüfgeräte. Kalibrierungen sind in regelmäßigen Abständen vorgeschrieben und müssen von akkreditierten Stellen durchgeführt werden.
Einsparungen durch ZfP
Die ZfP verhindert Ausschuss, indem fehlerhafte Bauteile vor der Weiterverarbeitung erkannt werden. Sie vermeidet Gewährleistungsfälle und Produkthaftungsrisiken. In sicherheitskritischen Bereichen verhindert sie Unfälle und deren Folgekosten. Die Schadensfrüherkennung in der Instandhaltung verlängert die Lebensdauer von Anlagen und vermeidet ungeplante Stillstände.
Wann ist ZfP gesetzlich vorgeschrieben?
ZfP ist in vielen Bereichen gesetzlich vorgeschrieben oder durch Regelwerke gefordert. Die Druckgeräterichtlinie schreibt ZfP für Druckbehälter und Rohrleitungen vor. Die Betriebssicherheitsverordnung (BetrSichV) fordert wiederkehrende Prüfungen an überwachungsbedürftigen Anlagen.
In der Luft- und Raumfahrt sind ZfP-Prüfungen für alle sicherheitskritischen Bauteile vorgeschrieben. Im Schienenverkehr und Brückenbau gelten ähnliche Anforderungen.
Branchenspezifische Regelwerke wie DIN EN 13445 für Druckbehälter, TRBS (Technische Regeln für Betriebssicherheit) oder ASME-Codes definieren konkrete Prüfanforderungen. Für rechtliche Klärungen im Einzelfall sind Fachanwälte oder zuständige Behörden die richtigen Ansprechpartner.
Dokumentation von ZfP-Ergebnissen
Die Dokumentation von ZfP-Ergebnissen ist rechtlich und technisch erforderlich. Prüfberichte müssen Prüfverfahren, Prüfumfang, Prüfergebnis und Bewertung enthalten. Sie sind Teil der technischen Dokumentation und dienen als Nachweis gegenüber Kunden, Behörden und Versicherungen.
Prüfanweisungen legen fest, wie die Prüfung durchzuführen ist. Sie beschreiben Prüfverfahren, Prüfparameter, Bewertungskriterien und Dokumentationsanforderungen. Prüfanweisungen werden vom Level-2- oder Level-3-Personal erstellt.
Bei positiven Befunden, also dem Nachweis von Fehlern, ist die weitere Vorgehensweise in der Prüfanweisung oder in Freigaberichtlinien festgelegt. Bauteile können nachgearbeitet, freigegeben oder ausgesondert werden, je nach Fehlergröße und Bauteilbeanspruchung.
Häufige Fragen
Können alle Werkstoffe zerstörungsfrei geprüft werden?
Grundsätzlich können alle Werkstoffe zerstörungsfrei geprüft werden, aber nicht mit jedem Verfahren. Ferromagnetische Werkstoffe lassen sich mit Magnetpulverprüfung prüfen, nichtmagnetische Metalle mit Eindringprüfung oder Wirbelstromprüfung. Ultraschall und Durchstrahlung funktionieren bei nahezu allen Werkstoffen, einschließlich Kunststoffen und Keramiken.
Wie dokumentiert man ZfP-Ergebnisse rechtskonform?
Prüfberichte müssen Prüfverfahren, Prüfumfang, Prüfergebnis, Bewertung und die Qualifikation des Prüfpersonals enthalten. Sie sind Teil der technischen Dokumentation und müssen archiviert werden. Die Anforderungen richten sich nach den anwendbaren Normen und Regelwerken, etwa DIN EN ISO 17640 für Schweißnahtprüfungen.
Was tun bei positivem Befund in der ZfP?
Bei positivem Befund, also dem Nachweis eines Fehlers, ist die weitere Vorgehensweise in der Prüfanweisung festgelegt. Mögliche Maßnahmen sind Nacharbeit (z. B. Ausschleifen und Nachschweißen), Freigabe nach Bewertung oder Aussonderung des Bauteils. Die Entscheidung trifft qualifiziertes Personal (Level 2 oder 3) auf Basis von Bewertungskriterien.
Welche Magnetpulverprüfung Anwendung ist typisch?
Die Magnetpulverprüfung wird typisch für Oberflächenrisse an ferromagnetischen Bauteilen wie Stahlwellen, Zahnrädern, Schweißnähten und Schmiedeteilen eingesetzt. Sie ist sehr empfindlich, schnell und kostengünstig. Anwendungen finden sich im Maschinenbau, in der Automobilindustrie und im Anlagenbau.
Quellen
- [1]Zerstörungsfreie Prüfung · Deutsche Gesellschaft für Zerstörungsfreie Prüfung (DGZfP) · abgerufen 17. Oktober 2026
- [2]Zerstörungsfreie Werkstoffprüfung · TÜV Nord · abgerufen 17. Oktober 2026
- [3]ZfP - Zerstörungsfreie Werkstoffprüfung · TÜV Süd · abgerufen 17. Oktober 2026
- [4]Zerstörungsfreie Werkstoffprüfung (ZfP) · SLV Nord · abgerufen 17. Oktober 2026
- [5]Werkstoffprüfung · Wikipedia · abgerufen 17. Oktober 2026
- [6]Zerstörungsfreie Prüfung - Weiterbildungen und Seminare · TÜV Rheinland Akademie · abgerufen 17. Oktober 2026
KIKI-Redakteur für Fertigungsverfahren und Werkstoffe. Erklärt, wie Verfahren funktionieren und wo ihre Grenzen liegen.
Weiterlesen
Werkstoffprüfung: Verfahren, Normen und Einsatz im Betrieb
Werkstoffprüfung umfasst zerstörende und zerstörungsfreie Verfahren zur Ermittlung von Werkstoffkenngrößen – für Qualitätssicherung, Schadensanalyse und Produktfreigabe. Sie unterscheidet sich in mechanische Tests wie Zugversuch und Härteprüfung sowie zerstörungsfreie Methoden wie Ultraschall und Röntgen. Die Wahl zwischen interner und externer Prüfung hängt von Prüffrequenz, Kompetenz und Akkreditierungsbedarf ab.
Qualitätsmanagement in der Produktion: Methoden, Normen, Aufgaben
Qualitätsmanagement (QM) ist die systematische Planung, Steuerung, Überwachung und kontinuierliche Verbesserung aller Prozesse in einem Unternehmen, um definierte Qualitätsanforderungen zuverlässig zu erfüllen und Fehler zu vermeiden. In der Produktion umfasst QM die Prozessplanung, Fehlerprävention, Dokumentation, Audits und den kontinuierlichen Verbesserungsprozess (KVP). Sie reduzieren damit Reklamationskosten, sichern Liefertreue und erfüllen Zertifizierungspflichten.
Instandhaltung: Strategien, Kennzahlen und Organisation
Instandhaltung umfasst nach DIN 31051 alle Maßnahmen zur Bewahrung und Wiederherstellung des Sollzustands technischer Anlagen – von Wartung über Inspektion bis Instandsetzung. Die Wahl der richtigen Strategie (reaktiv, präventiv, zustandsbasiert oder prädiktiv) hängt von Anlagenkritikalität und Ausfallkosten ab. Kennzahlen wie OEE, MTBF und MTTR steuern die Effizienz und zeigen Optimierungspotenziale.