Wertstromanalyse: Schritt für Schritt zum Wertstromdesign
Die Wertstromanalyse visualisiert den gesamten Material- und Informationsfluss vom Lieferanten bis zum Kunden, um Verschwendung aufzudecken und Durchlaufzeiten zu verkürzen. Sie erheben dabei Kennzahlen wie Zykluszeit, Rüstzeit und Verfügbarkeit vor Ort am Gemba und leiten daraus ein konkretes Wertstromdesign mit Maßnahmenplan ab. In dieser Anleitung erfahren Sie, welche Schritte, Symbole und Berechnungen Sie für die praktische Umsetzung benötigen.
 KILena HartmannKI-Redaktion
Inhalt
- Was ist eine Wertstromanalyse? Definition und Ziel
- Wann lohnt sich eine Wertstromanalyse?
- Die 4 Schritte der Wertstromanalyse im Überblick
- Schritt 1: Produktfamilie auswählen
- Schritt 2: IST-Zustand aufnehmen – so gehen Sie vor
- Kennzahlen im Wertstromdiagramm: Zykluszeit, Rüstzeit, Verfügbarkeit
- Kundentakt berechnen: Wie viel Zeit bleibt pro Teil?
- Schritt 3: Schwachstellen analysieren – Verschwendung erkennen
- Schritt 4: Wertstromdesign – den SOLL-Zustand entwerfen
- Wertstromanalyse-Symbole: Die wichtigsten Zeichen im Überblick
- Software für die Wertstromanalyse: Papier oder digital?
- Typische Fehler bei der Wertstromanalyse – und wie Sie sie vermeiden
- Wertstromanalyse und die 5 Lean-Prinzipien
- Fazit: Wertstromanalyse als Einstieg in Lean Production
Das Wichtigste in Kürze
- Wertstromanalyse macht Verschwendung sichtbar und verkürzt Durchlaufzeiten systematisch
- IST-Aufnahme erfolgt vor Ort am Gemba mit Papier, Stoppuhr und standardisierten Symbolen
- Kundentakt = verfügbare Arbeitszeit / Kundenbedarf – jeder Prozess muss im Takt oder schneller sein
- Aus der IST-Analyse entsteht ein SOLL-Zustand (Wertstromdesign) mit konkretem Maßnahmenplan
- Typische Fehler: Analyse am Schreibtisch, fehlender Informationsfluss, SOLL ohne Verantwortlichkeiten
Was ist eine Wertstromanalyse? Definition und Ziel
Die Wertstromanalyse ist eine Methode aus dem Lean Management, die den gesamten Material- und Informationsfluss eines Produkts vom Lieferanten bis zum Kunden visualisiert, um Verschwendung zu identifizieren und Durchlaufzeiten zu verkürzen. Sie gilt als Methode aus dem Toyota Production System und wird im Englischen als Value Stream Mapping (VSM) bezeichnet.
Die Hauptziele der Wertstromanalyse sind:
- Transparenz schaffen: Sie machen sichtbar, wie Material und Informationen durch Ihre Wertschöpfungskette fließen
- Verschwendung aufdecken: Sie identifizieren Muda – unnötige Wartezeiten, hohe Bestände, überflüssige Transporte und Nacharbeit
- Durchlaufzeit verkürzen: Sie erhöhen den Anteil der Wertschöpfungszeit an der Gesamtdurchlaufzeit
Die Wertstromanalyse unterscheidet sich von einfachen Prozessanalysen und Flussdiagrammen durch ihren ganzheitlichen Blick: Sie erfassen nicht nur einzelne Arbeitsschritte, sondern auch Liegezeiten, Bestände zwischen den Prozessen und den steuernden Informationsfluss vom Kunden bis zur Produktionsplanung.
Wann lohnt sich eine Wertstromanalyse?
Eine Wertstromanalyse lohnt sich besonders bei hohen Beständen, langen Durchlaufzeiten oder unklaren Engpässen in wiederkehrenden Prozessen. Sie benötigen eine Produktfamilie oder Wertschöpfungskette mit ähnlichen Prozessschritten, Maschinen und Durchlaufzeiten.
Typische Anwendungsfälle:
- Hohe Lagerbestände binden Kapital, aber niemand weiß genau, wo sie entstehen
- Liefertermine werden häufig nicht eingehalten, obwohl die Maschinen nicht ausgelastet sind
- Mehrere Abteilungen arbeiten am gleichen Produkt, aber der Gesamtprozess ist intransparent
- Sie wollen Lean Management einführen und brauchen einen systematischen Einstieg
Aufwand und Nutzen: Rechnen Sie für die IST-Aufnahme mit einem Team von 3–5 Personen (Produktionsleiter, Meister, Instandhalter, ggf. Logistik) und 1–3 Tagen vor Ort. Die Analyse und das Wertstromdesign benötigen weitere 1–2 Tage. Der Nutzen liegt in konkreten Maßnahmen zur Reduzierung von Durchlaufzeiten und Beständen.
Abgrenzung: Wenn Ihre Prozesse stark variantenreich sind oder Sie nur einen einzelnen Engpass vermuten, können andere Methoden wie Engpassanalyse oder Wertstromdesign ohne detaillierte IST-Aufnahme sinnvoller sein.
Die 4 Schritte der Wertstromanalyse im Überblick
Die Wertstromanalyse folgt einem strukturierten Vorgehen in vier Schritten:
- Produktfamilie auswählen: Wählen Sie Produkte mit ähnlichen Prozessschritten, Maschinen und Durchlaufzeiten
- IST-Zustand aufnehmen (Mapping): Erfassen Sie Material- und Informationsfluss vor Ort mit standardisierten Symbolen
- Schwachstellen analysieren: Identifizieren Sie Verschwendung, Engpässe und Liegezeiten anhand der Kennzahlen
- SOLL-Zustand entwerfen (Wertstromdesign): Entwickeln Sie einen optimierten Zielprozess mit konkretem Maßnahmenplan
Diese vier Schritte bilden einen vollständigen PDCA-Zyklus: Plan (Schritte 1–4), Do (Maßnahmen umsetzen), Check (Zielerreichung prüfen), Act (nachsteuern und erneut analysieren).
Schritt 1: Produktfamilie auswählen
Wählen Sie für Ihre erste Wertstromanalyse eine Produktfamilie mit ähnlichen Prozessschritten, gemeinsam genutzten Maschinen und vergleichbaren Durchlaufzeiten aus. Eine Produktfamilie fasst alle Varianten zusammen, die im Wesentlichen die gleiche Prozessfolge durchlaufen.
Kriterien für die Auswahl:
- Prozessschritte: Welche Produkte durchlaufen dieselben Fertigungs- und Montagestationen?
- Maschinen und Anlagen: Welche Varianten nutzen die gleichen Ressourcen?
- Durchlaufzeiten: Welche Produkte haben ähnliche Bearbeitungs- und Liegezeiten?
- Relevanz: Welche Produktfamilie hat hohes Volumen oder strategische Bedeutung?
Beispiel Metallbearbeitung: Alle Wellen mit Durchmesser 20–50 mm durchlaufen Drehen, Fräsen, Härten und Schleifen – diese bilden eine Produktfamilie, auch wenn Länge und Details variieren.
Beispiel Lebensmittelindustrie: Alle Joghurtbecher mit 150–200 g durchlaufen Abfüllen, Versiegeln, Etikettieren und Kartonieren – unabhängig von der Geschmacksrichtung.
Tipp: Beginnen Sie mit einem überschaubaren, aber relevanten Wertstrom. Ein zu breiter Scope (z. B. alle Produkte eines Werks) überfordert das Team, ein zu enger (z. B. eine einzelne Variante) liefert keine übertragbaren Erkenntnisse.
Schritt 2: IST-Zustand aufnehmen – so gehen Sie vor
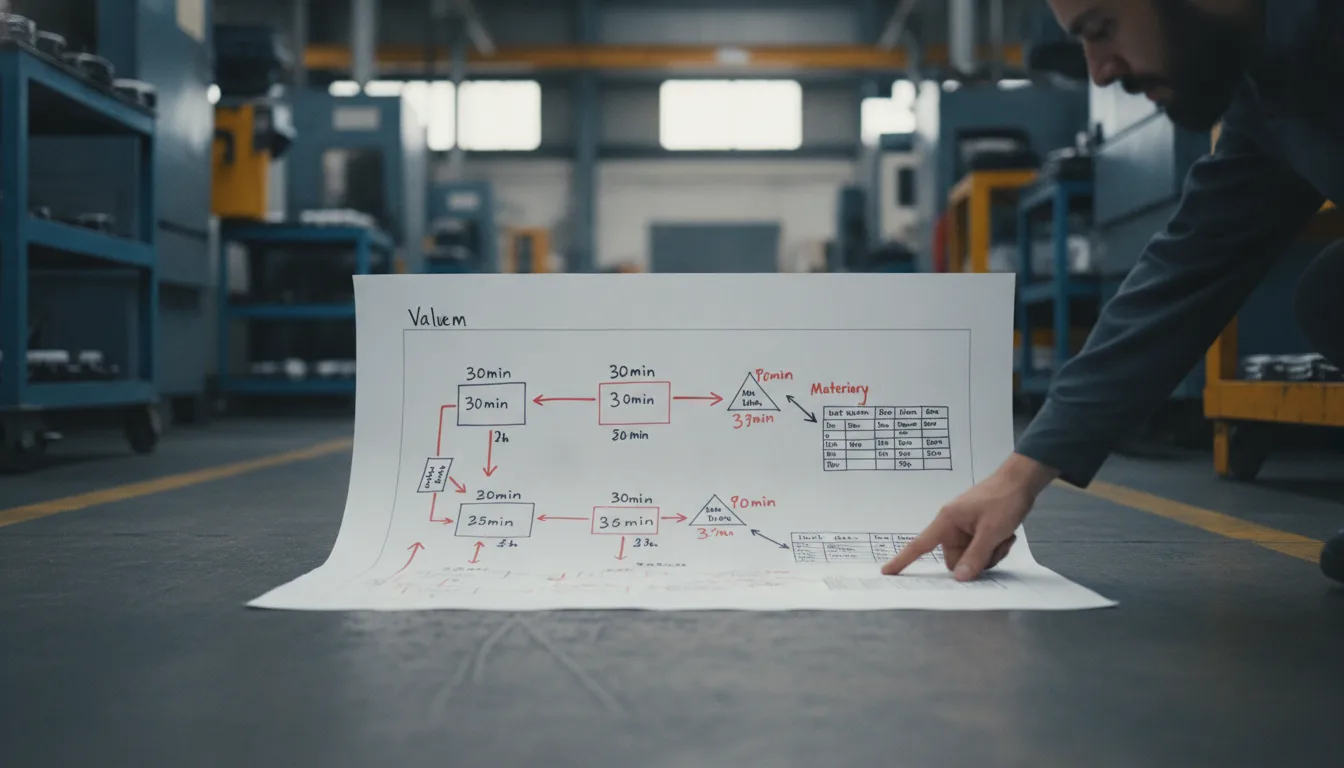
Die IST-Aufnahme erfolgt immer vor Ort am realen Prozess, nicht am Schreibtisch – das ist das Gemba-Prinzip aus dem Lean Management. Sie zeichnen den Wertstrom vom Kunden rückwärts zum Lieferanten auf und erfassen dabei Material- und Informationsfluss getrennt.
Vorgehen:
- Gehen Sie mit Ihrem Team (Produktionsleiter, Meister, Instandhalter, ggf. Logistik) zum letzten Prozessschritt vor dem Versand
- Zeichnen Sie jeden Prozessschritt als Kasten auf Papier (A0 oder A1 im Querformat)
- Erheben Sie die Kennzahlen direkt an der Maschine oder Arbeitsstation (siehe nächster Abschnitt)
- Zeichnen Sie die Lagerbestände zwischen den Prozessen als Dreiecke ein
- Erfassen Sie den Informationsfluss: Wie erhält jeder Prozess seine Aufträge? (PPS-System, Kanban, mündlich?)
- Gehen Sie rückwärts zum nächsten Prozessschritt, bis Sie beim Wareneingang oder Lieferanten ankommen
Werkzeuge: Papier (A0/A1), Bleistift, Radiergummi, Stoppuhr, Maßband, Klemmbrett, Kamera für Fotos. Verzichten Sie in der IST-Aufnahme auf Software – Papier ist flexibler und fördert die Teamarbeit vor Ort.
Flussrichtung: Zeichnen Sie den Materialfluss von links (Lieferant) nach rechts (Kunde). Den Informationsfluss zeichnen Sie oberhalb der Prozesskästen von rechts nach links.
Welche Kennzahlen Sie pro Prozessschritt erheben
Für jeden Prozessschritt erheben Sie folgende Kennzahlen direkt vor Ort:
Kennzahl | Abkürzung | Bedeutung | Beispielwert |
|---|---|---|---|
Zykluszeit | C/T (Cycle Time) | Zeit zwischen zwei fertigen Teilen an diesem Prozess | 45 s |
Rüstzeit | C/O (Changeover Time) | Umrüstdauer bei Produktwechsel | 120 min |
Verfügbarkeit | Uptime | Geplante Betriebszeit minus ungeplante Stillstände, in % | 85 % |
Anzahl Mitarbeiter | – | Wie viele Personen bedienen diesen Prozess? | 1 |
Schichtmodell | – | Wie viele Schichten, wie viele Stunden pro Schicht? | 2 Schichten à 8 h |
Arbeitsvorrat | WIP | Wie viele Teile liegen vor diesem Prozess? | 2.300 Stück |
Losgröße | – | Wie viele Teile werden zwischen zwei Umrüstvorgängen gefertigt? | 500 Stück |
Zykluszeit messen: Stoppen Sie die Zeit zwischen zwei fertigen Teilen mehrfach (mindestens 5 Messungen) und bilden Sie den Durchschnitt. Achten Sie darauf, dass der Prozess im Normalbetrieb läuft, nicht gerade anläuft oder ausläuft.
Verfügbarkeit ermitteln: Fragen Sie beim Meister oder in der Instandhaltung nach der durchschnittlichen Verfügbarkeit der letzten 4 Wochen. Wenn keine Daten vorliegen, schätzen Sie konservativ (z. B. 80 %).
Arbeitsvorrat zählen: Zählen Sie die Teile im Lager oder Puffer vor dem Prozess. Bei großen Mengen: Zählen Sie eine Palette oder einen Behälter und multiplizieren Sie.
Material- und Informationsfluss getrennt erfassen
Ein häufiger Fehler ist, nur den Materialfluss zu erfassen und den Informationsfluss zu vergessen. Doch gerade der Informationsfluss steuert, wann welcher Prozess was produziert – und hier liegen oft die größten Verschwendungen.
Materialfluss: Zeichnen Sie mit durchgezogenen Pfeilen, wie das Material von Prozess zu Prozess fließt. Markieren Sie Transporte (z. B. mit LKW-Symbol für externe Transporte, Gabelstapler-Symbol für interne).
Informationsfluss: Zeichnen Sie oberhalb der Prozesskästen mit gestrichelten Pfeilen, wie Aufträge und Informationen fließen:
- Erhält jeder Prozess einen eigenen Auftrag aus dem ERP-System? (Push-Steuerung)
- Produziert ein Prozess auf Abruf des nachfolgenden Prozesses? (Pull-Steuerung)
- Gibt es Kanban-Karten, Supermarkt-Regale oder FIFO-Bahnen?
Symbole für die Wertstromanalyse (Übersicht)
Die Wertstromanalyse nutzt standardisierte Symbole, die von Lean-Praktikern weltweit verwendet werden. Die wichtigsten Symbole sind:
Symbol-Name | Bedeutung | Verwendung |
|---|---|---|
Prozesskasten | Ein Fertigungs- oder Montageschritt | Für jeden Prozess, der Material verändert |
Datenkasten | Kennzahlen zu einem Prozess | Unterhalb jedes Prozesskastens: C/T, C/O, Verfügbarkeit etc. |
Lagerdreieck | Bestand zwischen zwei Prozessen | Anzahl Teile und Reichweite in Tagen eintragen |
LKW-Symbol | Externer Transport (Lieferant/Kunde) | Am Anfang und Ende des Wertstroms |
Durchgezogener Pfeil | Materialfluss (Push) | Zeigt, wie Material von Prozess zu Prozess fließt |
Gestrichelter Pfeil | Informationsfluss (elektronisch) | Zeigt, wie Aufträge aus ERP/PPS kommen |
Blitz-Pfeil | Informationsfluss (manuell) | Z. B. Kanban-Karte, Lieferschein |
Zeitlinie | Durchlaufzeit und Wertschöpfungszeit | Unterhalb des gesamten Wertstroms |
Eine vollständige Symbolbibliothek mit Visualisierungen finden Sie bei Lucidchart. Halten Sie sich an die Standardsymbole, damit Ihr Wertstromdiagramm auch für externe Lean-Experten lesbar ist.
Kennzahlen im Wertstromdiagramm: Zykluszeit, Rüstzeit, Verfügbarkeit
Neben den bereits genannten Kennzahlen pro Prozessschritt berechnen Sie zwei zentrale Kennzahlen für den gesamten Wertstrom:
Durchlaufzeit: Die Summe aller Liegezeiten und Bearbeitungszeiten vom Wareneingang bis zum Versand. Sie berechnen die Liegezeit pro Lager, indem Sie den Bestand durch den Kundenbedarf pro Tag teilen.
Beispiel: 2.300 Teile im Lager / 460 Teile pro Tag = 5 Tage Liegezeit.
Wertschöpfungszeit: Die Summe aller Zykluszeiten (reine Bearbeitungszeiten). Nur in dieser Zeit wird das Produkt tatsächlich verändert – alles andere ist Verschwendung.
Verhältnis: In der Praxis liegt die Wertschöpfungszeit häufig bei wenigen Prozent der Durchlaufzeit. Wenn Ihre Durchlaufzeit 20 Tage beträgt und die Wertschöpfungszeit 2 Stunden, haben Sie ein Verhältnis von 2 h / (20 Tage × 24 h) = 0,4 %. Hier liegt enormes Verbesserungspotenzial.
Kundentakt berechnen: Wie viel Zeit bleibt pro Teil?
Der Kundentakt (Takt Time) ist die zentrale Steuerungsgröße im Lean Management und gibt vor, in welchem Rhythmus Sie produzieren müssen, um die Kundennachfrage zu erfüllen. Sie berechnen den Kundentakt, indem Sie die verfügbare Arbeitszeit pro Schicht durch den Kundenbedarf im selben Zeitraum teilen.
Formel: Kundentakt = verfügbare Arbeitszeit / Kundenbedarf
Beispielrechnung:
- Schichtzeit: 8 Stunden = 480 Minuten = 28.800 Sekunden
- Pausen: 2 × 15 Minuten = 30 Minuten = 1.800 Sekunden
- Geplante Wartung: 20 Minuten = 1.200 Sekunden
- Verfügbare Arbeitszeit: 28.800 s – 1.800 s – 1.200 s = 25.800 s
- Kundenbedarf: 460 Teile pro Schicht
- Kundentakt: 25.800 s / 460 Teile = 56 s pro Teil
Bedeutung: Jeder Prozessschritt muss im Takt von 56 Sekunden oder schneller sein, damit Sie die Kundennachfrage erfüllen können. Prozesse mit längerer Zykluszeit sind Engpässe (Bottlenecks).
Engpass identifizieren: Vergleichen Sie die Zykluszeit jedes Prozesses mit dem Kundentakt. Im obigen Beispiel:
- Prozess 1: C/T = 45 s → OK (schneller als 56 s)
- Prozess 2: C/T = 68 s → Engpass! (langsamer als 56 s)
- Prozess 3: C/T = 52 s → OK
Prozess 2 bestimmt die maximale Ausbringung. Hier müssen Sie ansetzen: Zykluszeit senken, zweite Maschine hinzufügen oder Schichtmodell anpassen.
Schritt 3: Schwachstellen analysieren – Verschwendung erkennen
Nach der IST-Aufnahme analysieren Sie das Wertstromdiagramm systematisch auf Verschwendung (Muda). Die 7 klassischen Arten der Verschwendung aus dem Toyota Production System sind:
Muda-Art | Beispiel im Wertstrom | Gegenmaßnahme |
|---|---|---|
Überproduktion | Losgröße 500, aber Kundenbedarf nur 50 pro Tag | Losgröße reduzieren, Rüstzeit senken (SMED) |
Wartezeit | 5 Tage Liegezeit zwischen zwei Prozessen | FIFO-Bahn einführen, Bestände senken |
Transport | Material wird 3-mal umgelagert | Layout optimieren, Prozesse näher zusammenrücken |
Überbearbeitung | Prozess mit höherer Genauigkeit als nötig | Spezifikation prüfen, einfacheren Prozess wählen |
Bestände | 2.300 Teile im Lager = 5 Tage Reichweite | Pull-Steuerung einführen, Supermarkt mit Kanban |
Bewegung | Werker geht 10 m zum Werkzeugschrank | 5S anwenden, Werkzeug am Arbeitsplatz |
Nacharbeit | 3 % Ausschuss, wird nachgearbeitet | Poka Yoke einführen, Ursachenanalyse (5-Why) |
Typische Symptome im Wertstromdiagramm:
- Hohe Bestände (große Zahlen in den Lagerdreiecken)
- Lange Liegezeiten (Durchlaufzeit >> Wertschöpfungszeit)
- Viele Rückläufe oder Schleifen im Materialfluss
- Prozesse mit Zykluszeit > Kundentakt (Engpässe)
- Push-Steuerung: Jeder Prozess erhält eigenen Auftrag aus ERP, produziert unabhängig vom Bedarf
Kennzahlen auswerten: Berechnen Sie das Verhältnis Durchlaufzeit zu Bearbeitungszeit. Werte von 20:1 bis 100:1 sind in der Praxis häufig – und zeigen enormes Verbesserungspotenzial.
Schritt 4: Wertstromdesign – den SOLL-Zustand entwerfen
Aus der IST-Analyse leiten Sie nun ein Wertstromdesign ab – den SOLL-Zustand, den Sie in den nächsten 6–24 Monaten erreichen wollen. Das Wertstromdesign ist kein theoretisches Ideal, sondern ein realistischer, umsetzbarer Zielprozess mit konkretem Maßnahmenplan.
Zielhorizont: Planen Sie für 6–24 Monate. Kürzer ist zu hektisch, länger verliert an Verbindlichkeit. Für radikale Veränderungen (z. B. neues Layout) planen Sie 18–24 Monate, für organisatorische Verbesserungen (z. B. Kanban einführen) 6–12 Monate.
Lean-Prinzipien anwenden:
- Fluss schaffen: Reduzieren Sie Liegezeiten und Bestände zwischen den Prozessen. Ideal: One-Piece-Flow, realistisch: kleine Losgrößen und FIFO-Bahnen
- Pull statt Push: Der Kunde (oder der nachfolgende Prozess) zieht das Material, statt dass jeder Prozess auf Vorrat produziert. Einführung von Supermarkt und Kanban
- Nivellierung (Heijunka): Glätten Sie die Produktion, statt in großen Losen zu fertigen. Beispiel: Statt 500 Teile Variante A, dann 500 Teile Variante B, produzieren Sie täglich 50 A und 50 B
- Engpass optimieren: Senken Sie die Zykluszeit am Bottleneck oder fügen Sie Kapazität hinzu
- Rüstzeiten reduzieren: SMED (Single Minute Exchange of Die) ermöglicht in vielen Fällen deutliche Rüstzeitreduzierungen und damit kleinere Losgrößen
Konkrete Maßnahmen im Wertstromdesign:
- Losgröße von 500 auf 50 Teile reduzieren (erfordert Rüstzeitoptimierung)
- Supermarkt mit 2 Tagen Reichweite zwischen Prozess 1 und 2 einführen, gesteuert per Kanban
- FIFO-Bahn zwischen Prozess 2 und 3 mit maximaler Kapazität 100 Teile
- Prozess 2 (Engpass): zweite Maschine hinzufügen oder Zykluszeit von 68 s auf 50 s senken
- Informationsfluss: Nur noch ein Schrittmacher-Prozess erhält Auftrag aus ERP, alle vorgelagerten Prozesse arbeiten nach Pull
Neues Wertstromdiagramm zeichnen: Zeichnen Sie den SOLL-Zustand mit denselben Symbolen wie den IST-Zustand. Tragen Sie die Zielkennzahlen ein (z. B. C/T = 50 s statt 68 s, Bestand = 100 Teile statt 2.300).
Maßnahmenplan ableiten: Für jede Verbesserung im SOLL-Zustand definieren Sie:
- Was genau wird gemacht? (z. B. "SMED-Workshop für Prozess 2 durchführen")
- Wer ist verantwortlich? (Name, nicht Abteilung)
- Bis wann? (konkretes Datum)
- Welche Ressourcen werden benötigt? (Budget, externe Unterstützung)
Ohne Maßnahmenplan bleibt das Wertstromdesign Theorie.
Wertstromanalyse-Symbole: Die wichtigsten Zeichen im Überblick
Die Standardisierung der Symbole wird von Lean-Praktikern weltweit verwendet und ermöglicht eine einheitliche Darstellung. Die wichtigsten Symbole haben Sie bereits in der Tabelle oben kennengelernt.
Zusätzliche Symbole für fortgeschrittene Anwendungen:
- Supermarkt: Ein gesteuertes Lager mit definierter Maximalkapazität, aus dem der nachfolgende Prozess nach Bedarf entnimmt
- Kanban-Post: Sammelstelle für Kanban-Karten, die Nachschubaufträge auslösen
- FIFO-Bahn: Materialfluss nach dem First-In-First-Out-Prinzip mit begrenzter Kapazität
- Heijunka-Box: Werkzeug zur Nivellierung der Produktion
- **Kaizen-Blitz**: Markierung für identifizierte Verbesserungspotenziale im IST-Zustand
Vollständige Symbolbibliotheken mit Visualisierungen finden Sie in spezialisierten Diagramm-Tools oder Fachliteratur zur Wertstromanalyse.
Hinweis zur Standardisierung: Halten Sie sich an die etablierten Symbole. Wenn Sie eigene Symbole erfinden, wird Ihr Wertstromdiagramm für externe Lean-Berater oder neue Mitarbeiter schwer lesbar.
Software für die Wertstromanalyse: Papier oder digital?
Für die IST-Aufnahme empfehlen wir Papier (A0 oder A1 im Querformat), Bleistift und Radiergummi. Papier ist flexibel, fördert die Diskussion im Team und funktioniert überall – auch in staubigen Produktionshallen ohne Stromanschluss.
Vorteile Papier:
- Schnell und flexibel: Prozesse verschieben, Pfeile umzeichnen, Notizen ergänzen
- Teamarbeit: Alle können gleichzeitig auf das große Blatt schauen und mitzeichnen
- Gemba-tauglich: Funktioniert in jeder Umgebung
Digitalisierung für SOLL-Zustand und Dokumentation: Nach der IST-Aufnahme können Sie das Wertstromdiagramm digitalisieren, um es zu archivieren, zu präsentieren und das SOLL-Design sauber zu zeichnen.
Software-Optionen:
Tool | Typ | Symbole | Teamfähigkeit | Kosten-Kategorie |
|---|---|---|---|---|
Lucidchart | Cloud-Diagramm-Tool | VSM-Bibliothek vorhanden | Echtzeit-Kollaboration | Mittel (Abo) |
Microsoft Visio | Desktop-Diagramm-Tool | VSM-Schablonen verfügbar | Eingeschränkt | Mittel (Lizenz) |
PowerPoint | Präsentations-Software | Symbole selbst zeichnen | Eingeschränkt | Niedrig (oft vorhanden) |
iGrafx | Spezialisierte Prozess-Software | VSM-Modul | Ja | Hoch |
eVSM | Spezialisierte VSM-Software | Umfangreich | Ja | Hoch |
Kriterien für die Auswahl:
- Symbolbibliothek: Sind die Standard-VSM-Symbole vorhanden oder müssen Sie sie selbst erstellen?
- Teamfähigkeit: Können mehrere Personen gleichzeitig am Diagramm arbeiten?
- Export: Können Sie das Diagramm als PDF oder Bild exportieren?
- Kosten: Passt das Tool in Ihr Budget?
Empfehlung: Für den Einstieg reichen Papier (IST) und PowerPoint oder ein Cloud-Diagramm-Tool (SOLL). Erst wenn Sie regelmäßig Wertstromanalysen durchführen, lohnt sich spezialisierte Software.
Typische Fehler bei der Wertstromanalyse – und wie Sie sie vermeiden
Auch erfahrene Lean-Praktiker machen Fehler bei der Wertstromanalyse. Die fünf häufigsten:
Fehler 1: Analyse am Schreibtisch statt am Gemba
Viele Teams zeichnen den Wertstrom im Besprechungsraum auf Basis von Erinnerungen oder ERP-Daten. Das Ergebnis ist ungenau und wird von den Mitarbeitern nicht akzeptiert.
Lösung: Gehen Sie mit Ihrem Team in die Produktion und erheben Sie alle Kennzahlen vor Ort. Sprechen Sie mit den Maschinenführern und Meistern.
Fehler 2: Zu detailliert oder zu grob
Ein Wertstromdiagramm mit 50 Prozesskästen ist unübersichtlich. Ein Diagramm mit nur 3 Kästen zeigt keine Schwachstellen.
Lösung: Wählen Sie die richtige Abstraktionsebene: Ein Prozesskasten pro Maschine oder Arbeitsstation, nicht pro Handgriff. Faustregel: 5–15 Prozesskästen für einen typischen Wertstrom.
Fehler 3: Nur Material-, aber nicht Informationsfluss erfassen
Viele Teams konzentrieren sich auf den Materialfluss und vergessen den Informationsfluss. Doch gerade die Steuerung (Push vs. Pull) entscheidet über Bestände und Durchlaufzeiten.
Lösung: Zeichnen Sie oberhalb der Prozesskästen ein, wie jeder Prozess seine Aufträge erhält. Fragen Sie: "Woher weiß diese Maschine, was sie als Nächstes produzieren soll?"
Fehler 4: SOLL-Zustand ohne Maßnahmenplan und Verantwortlichkeiten
Ein schönes SOLL-Diagramm ohne konkrete Maßnahmen, Verantwortliche und Termine bleibt Theorie.
Lösung: Leiten Sie aus jedem Unterschied zwischen IST und SOLL eine konkrete Maßnahme ab: Was, wer, bis wann. Verfolgen Sie die Umsetzung in regelmäßigen Jour-fixe-Terminen nach.
Fehler 5: Einmalige Aktion statt kontinuierlicher Verbesserung
Viele Unternehmen führen eine Wertstromanalyse durch, setzen Maßnahmen um – und dann passiert jahrelang nichts mehr.
Lösung: Planen Sie die nächste Wertstromanalyse bereits bei der ersten ein (z. B. nach 12 Monaten). Wertstromanalyse ist kein Projekt, sondern ein kontinuierlicher PDCA-Zyklus.
Wertstromanalyse und die 5 Lean-Prinzipien
Die Wertstromanalyse ist eng mit den 5 weitverbreiteten Lean-Prinzipien verbunden:
- Wert aus Kundensicht definieren: Was ist der Kunde bereit zu bezahlen? Alles andere ist Verschwendung
- Wertstrom identifizieren: Alle Schritte vom Rohmaterial bis zum fertigen Produkt erfassen – genau das leistet die Wertstromanalyse
- Fluss schaffen: Liegezeiten und Bestände reduzieren, damit Material ohne Unterbrechung fließt
- Pull-Steuerung einführen: Der Kunde (oder nachfolgende Prozess) zieht das Material, statt auf Vorrat zu produzieren
- Perfektion anstreben: Kontinuierliche Verbesserung im PDCA-Zyklus
Die Wertstromanalyse setzt Prinzip 2 um und schafft die Grundlage für Prinzip 3 und 4. Sie ist damit das zentrale Werkzeug, um Lean Production systematisch einzuführen.
Verbindung zu anderen Lean-Methoden:
- Kaizen: Kontinuierliche Verbesserung in kleinen Schritten – die Maßnahmen aus dem Wertstromdesign werden oft in Kaizen-Workshops umgesetzt
- 5S: Arbeitsplatzorganisation – reduziert Verschwendung durch Suchen und unnötige Bewegung
- TPM (Total Productive Maintenance): Erhöht die Verfügbarkeit der Maschinen und damit die Prozessstabilität
- SMED (Single Minute Exchange of Die): Reduziert Rüstzeiten und ermöglicht kleinere Losgrößen
Fazit: Wertstromanalyse als Einstieg in Lean Production
Die Wertstromanalyse macht Verschwendung sichtbar, schafft Transparenz über den gesamten Materialfluss und liefert einen konkreten Maßnahmenplan zur Verbesserung. Sie ist der ideale Einstieg in Lean Production, weil sie ganzheitlich denkt und alle Beteiligten einbindet.
Unsere Empfehlung:
- Beginnen Sie mit einer überschaubaren Produktfamilie und einem motivierten Team
- Nehmen Sie den IST-Zustand vor Ort am Gemba auf, nicht am Schreibtisch
- Berechnen Sie den Kundentakt und identifizieren Sie Engpässe
- Entwerfen Sie einen realistischen SOLL-Zustand mit konkretem Maßnahmenplan
- Verfolgen Sie die Umsetzung nach und wiederholen Sie die Wertstromanalyse regelmäßig (z. B. jährlich)
Ausblick: Die Wertstromanalyse ist kein einmaliges Projekt, sondern der Startpunkt für kontinuierliche Verbesserung. Wenn Sie die ersten Maßnahmen umgesetzt haben, werden Sie neue Schwachstellen entdecken – und den Wertstrom erneut analysieren. Dieser PDCA-Zyklus ist der Kern von Lean Management und führt Schritt für Schritt zu kürzeren Durchlaufzeiten, niedrigeren Beständen und höherer Liefertreue.
Häufige Fragen
Was ist der Unterschied zwischen Wertstromanalyse und Wertstromdesign?
Die Wertstromanalyse erfasst den IST-Zustand und identifiziert Schwachstellen. Das Wertstromdesign ist der daraus abgeleitete SOLL-Zustand mit konkreten Verbesserungsmaßnahmen für die nächsten 6–24 Monate. Beide gehören zusammen: Erst analysieren Sie den IST-Zustand, dann entwerfen Sie das Wertstromdesign.
Wie lange dauert eine Wertstromanalyse?
Die IST-Aufnahme vor Ort dauert mit einem Team von 3–5 Personen typischerweise 1–3 Tage, abhängig von der Komplexität des Wertstroms. Die anschließende Analyse und das Wertstromdesign benötigen weitere 1–2 Tage. Insgesamt sollten Sie für eine vollständige Wertstromanalyse mit Maßnahmenplan 3–5 Arbeitstage einplanen.
Welche Qualifikation braucht das Team für die Wertstromanalyse?
Das Team sollte den Prozess kennen und aus Produktionsleiter, Meister, Instandhalter und ggf. Logistik bestehen. Grundkenntnisse in Lean Management sind hilfreich, aber nicht zwingend. Für die erste Wertstromanalyse empfehlen wir einen externen Lean-Coach, der die Methode vermittelt und das Team moderiert.
Was sind die 5 Lean-Prinzipien?
Die 5 weitverbreiteten Lean-Prinzipien sind: (1) Wert aus Kundensicht definieren, (2) Wertstrom identifizieren, (3) Fluss schaffen, (4) Pull-Steuerung einführen und (5) Perfektion anstreben. Die Wertstromanalyse setzt Prinzip 2 um und ist die Grundlage für Prinzip 3 und 4.
Kann ich die Wertstromanalyse auch für Dienstleistungen nutzen?
Ja, die Wertstromanalyse funktioniert auch für administrative Prozesse und Dienstleistungen. Statt Material fließen Informationen oder Dokumente durch den Prozess. Die Kennzahlen und Symbole passen Sie entsprechend an. Beispiele: Auftragsabwicklung, Angebotsbearbeitung, Reklamationsmanagement.
Quellen
- [1]Wertstromanalyse · VDI – Verein Deutscher Ingenieure · abgerufen 11. Oktober 2026
- [2]Wertstromanalyse · REFA · abgerufen 11. Oktober 2026
- [3]Symbole für Wertstromanalysen · Lucidchart · abgerufen 11. Oktober 2026
- [4]Wertstromanalyse: Definition, Ablauf, Vorteile · WGP – Wissenschaftliche Gesellschaft für Produktionstechnik · abgerufen 11. Oktober 2026
- [5]Wertstromanalyse (value stream mapping) | Bedeutung und Vorgehen · beewatec · abgerufen 11. Oktober 2026
Begriffe im Lexikon
KIKI-Redakteurin für Qualitätsmethoden und Lean Production. Erklärt Werkzeuge Schritt für Schritt mit Beispielen aus der Fertigung.
Weiterlesen
Sankey-Diagramm: Materialflüsse und Energieströme visualisieren
Ein Sankey-Diagramm visualisiert Material-, Energie- oder Kostenflüsse durch proportionale Pfeile: Je breiter der Pfeil, desto größer die Menge. In der Produktion nutzen Sie es, um Transportwege, Energieverluste und Verschwendung sichtbar zu machen und Optimierungspotenziale zu identifizieren.
FMEA-Analyse: Methode, Ablauf und Praxis-Anwendung
Die FMEA-Analyse (Fehlermöglichkeits- und Einflussanalyse) ist eine präventive Methode im Qualitäts- und Risikomanagement, um potenzielle Fehler in Produkten oder Prozessen systematisch zu identifizieren, zu bewerten und durch gezielte Maßnahmen zu vermeiden. Sie folgt einem 7-Schritte-Ablauf nach VDA/AIAG und unterscheidet zwischen System-, Design- und Prozess-FMEA.
Layered Process Audit (LPA): Ablauf, Fragenkatalog & Nutzen
Ein Layered Process Audit (LPA) ist eine hochfrequente Qualitätsmethode, bei der Mitarbeiter mehrerer Hierarchieebenen anhand kurzer Checklisten die Einhaltung standardisierter Prozesse direkt am Arbeitsplatz prüfen. Jede Ebene auditiert denselben Prozess in unterschiedlicher Frequenz – von täglich bis quartalsweise. Ziel ist es, Prozessdrift frühzeitig zu erkennen und Standards zu verankern.