Blech laserschneiden: Blechdicken, Schnittqualität & Kosten
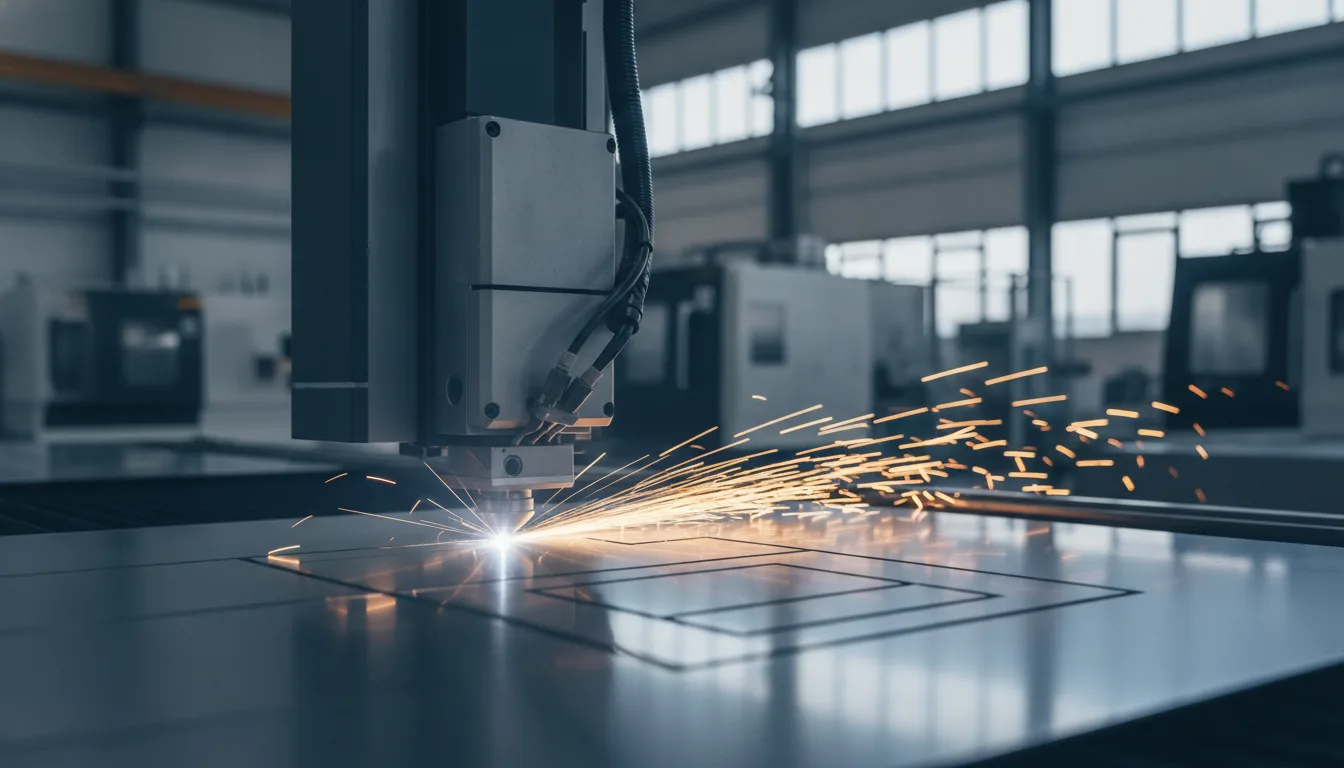
Blech laserschneiden ist ein thermisches Trennverfahren, bei dem ein gebündelter Laserstrahl Metallbleche durch lokales Aufschmelzen und Ausblasen mit Prozessgas exakt nach digitalen Vorlagen durchtrennt. Je nach Laserleistung und Material sind Edelstahl bis 30 mm, Baustahl bis 25 mm und Aluminium bis 15 mm schneidbar. Die Maßgenauigkeit erreicht laut Herstellern bis zu 0,05 mm.
 KITobias WendtKI-Redaktion
Inhalt
- Was ist Blech laserschneiden? Definition und Verfahrensprinzip
- Lasertypen im Vergleich: Faserlaser und CO₂-Laser
- Welche Materialien und Blechdicken sind laserschneidbar?
- Schnittqualität: Genauigkeit, Rauheit und Gratbildung
- Dateiformate und CAD-Vorbereitung für Laserschneiden
- Wirtschaftlichkeit: Kosten, Durchlaufzeit und Losgrößen
- Zusatzleistungen: Biegen, Entgraten, Oberflächenbehandlung
- Entscheidungshilfe: Wann ist Laserschneiden die richtige Wahl?
Das Wichtigste in Kürze
- Faserlaser bis 15 mm Alu, CO₂-Laser bis 30 mm Edelstahl – Lasertyp bestimmt Dickenbereich
- Maßgenauigkeit bis 0,05 mm laut Herstellern, abhängig von Maschinentyp und Kalibrierung
- DXF- oder STEP-Dateien mit geschlossenen Konturen erforderlich
- PVC und chlorhaltige Kunststoffe dürfen nicht gelasert werden – giftige Gase
- Wirtschaftlich bei Kleinserien, komplexen Konturen und ohne Werkzeugkosten
Was ist Blech laserschneiden? Definition und Verfahrensprinzip
Blech laserschneiden ist ein thermisches Trennverfahren, bei dem ein gebündelter Laserstrahl Metallbleche durch lokales Aufschmelzen und Ausblasen mit Prozessgas exakt nach digitalen Vorlagen durchtrennt. Der Laserstrahl kann kontinuierlich oder gepulst arbeiten und erzeugt eine schmale Schnittfuge mit hoher Präzision.
Das Funktionsprinzip basiert auf der Fokussierung eines Laserstrahls auf einen Durchmesser von wenigen Zehntel Millimetern. Die konzentrierte Energie schmilzt das Material lokal auf. Ein Prozessgas – meist Sauerstoff, Stickstoff oder Druckluft – bläst die Schmelze aus der Schnittfuge und verhindert Oxidation oder beschleunigt den Schneidprozess.
Im Unterschied zum Plasmaschneiden arbeitet das Laserschneiden berührungslos und ohne elektrischen Lichtbogen. Gegenüber dem Wasserstrahlschneiden entsteht eine Wärmeeinflusszone (WEZ), dafür sind höhere Schnittgeschwindigkeiten möglich. Mechanische Verfahren wie Stanzen erfordern Werkzeuge, während Laserschneiden werkzeuglos und damit flexibel für wechselnde Geometrien ist.
Lasertypen im Vergleich: Faserlaser und CO₂-Laser
Faserlaser und CO₂-Laser unterscheiden sich in Wellenlänge, Effizienz und typischen Einsatzgebieten – die Wahl beeinflusst Materialeignung und Wirtschaftlichkeit.
Faserlaser: Vorteile bei dünnen und mittleren Blechen
Faserlaser erzeugen Licht mit einer Wellenlänge im Bereich von etwa 1.070 Nanometern. Diese kurze Wellenlänge wird von Metallen besser absorbiert als die längere Wellenlänge des CO₂-Lasers. Dadurch erreichen Faserlaser höhere Schnittgeschwindigkeiten bei dünnen und mittleren Blechdicken.
Der elektrische Wirkungsgrad liegt bei Faserlasern in der Regel deutlich höher als bei CO₂-Lasern. Das senkt den Energieverbrauch und die Betriebskosten. Faserlaser eignen sich besonders für Edelstahl, Baustahl und Aluminium bis etwa 15 mm Dicke.
Wartungsintervalle sind länger, da Faserlaser keine optischen Spiegel oder Gasentladungsröhren benötigen. Die Anschaffungskosten liegen jedoch höher als bei vergleichbaren CO₂-Systemen.
CO₂-Laser: Einsatz bei dicken Blechen und Nichtmetallen
CO₂-Laser arbeiten mit einer Wellenlänge im Bereich von 10.600 Nanometern. Diese längere Wellenlänge ermöglicht das Schneiden von dickeren Blechen und Nichtmetallen wie Acryl oder Holz. Bei Edelstahl sind laut Herstellern Dicken bis 30 mm, bei Baustahl bis 25 mm realisierbar.
Die Schnittkantenqualität bei dicken Blechen ist oft besser als beim Faserlaser, da die Energieverteilung gleichmäßiger erfolgt. Der höhere Energieverbrauch und die aufwendigere Wartung (Spiegelreinigung, Gaswechsel) erhöhen jedoch die Betriebskosten.
CO₂-Laser bleiben die erste Wahl, wenn regelmäßig Bleche über 20 mm Dicke oder Nichtmetalle geschnitten werden.
Merkmal | Faserlaser | CO₂-Laser |
|---|---|---|
Wellenlänge | ca. 1.070 nm | ca. 10.600 nm |
Elektrischer Wirkungsgrad | höher | niedriger |
Typische Materialien | Edelstahl, Baustahl, Aluminium | Edelstahl, Baustahl, Nichtmetalle |
Dickenbereich Edelstahl | bis ca. 20 mm | bis ca. 30 mm |
Dickenbereich Aluminium | bis ca. 15 mm | bis ca. 12 mm |
Wartungsaufwand | gering | mittel bis hoch |
Anschaffungskosten | hoch | mittel |
Werte für Dickenbereiche nach Albrecht DBB
Welche Materialien und Blechdicken sind laserschneidbar?
Die laserschneidbaren Blechdicken hängen vom Material, Lasertyp und Laserleistung ab – Edelstahl, Baustahl und Aluminium sind Standardmaterialien mit unterschiedlichen Grenzen.
Edelstahl und Baustahl: Standardmaterialien
Edelstahl lässt sich je nach Laserleistung bis 30 mm Blechdicke laserschneiden. Die genaue Grenze hängt von der Laserleistung und der Legierung ab. Austenitische Edelstähle wie 1.4301 (X5CrNi18-10) sind gut schneidbar, ferritische Sorten können zu Gratbildung neigen.
Baustahl (Schwarzstahl) ist bis etwa 25 mm Dicke laserschneidbar. Sauerstoff als Prozessgas beschleunigt den Schneidprozess durch exotherme Reaktion, erzeugt aber eine oxidierte Schnittkante. Für gratfreie Schnitte wird Stickstoff eingesetzt, was die Schnittgeschwindigkeit reduziert.
Bei beiden Materialien nimmt die Schnittgeschwindigkeit mit zunehmender Dicke ab. Ab etwa 20 mm Dicke sinkt die Wirtschaftlichkeit gegenüber Plasma- oder Autogenschneiden.
Aluminium: Besonderheiten und Grenzen
Aluminium lässt sich mit Faserlasern bis etwa 15 mm Dicke laserschneiden. Die hohe Wärmeleitfähigkeit und Reflexion erfordern höhere Laserleistung als bei Stahl gleicher Dicke. Moderne Faserlaser bewältigen Aluminium besser als ältere CO₂-Systeme.
Die Schnittkantenqualität ist bei Aluminium oft schlechter als bei Stahl. Gratbildung tritt häufiger auf, besonders bei Dicken über 10 mm. Stickstoff als Prozessgas verhindert Oxidation und verbessert die Kantenqualität.
Legierungen wie AlMg3 oder AlMgSi1 sind gut schneidbar. Reine Aluminiumsorten reflektieren stärker und erfordern angepasste Laserparameter.
Kupfer und Messing: Wann Laserschneiden möglich ist
Kupfer und Messing reflektieren Laserstrahlung stark, besonders bei längeren Wellenlängen. Faserlaser mit kurzer Wellenlänge ermöglichen das Schneiden von Kupfer bis etwa 5 mm und Messing bis etwa 8 mm Dicke.
Beschichtete oder angelaufene Oberflächen absorbieren Laserstrahlung besser und erleichtern den Schneidprozess. Unbeschichtetes, blankes Kupfer ist schwer schneidbar und kann die Laseroptik durch Reflexion beschädigen.
Für dickere Bleche oder große Stückzahlen sind Wasserstrahlschneiden oder mechanische Verfahren oft wirtschaftlicher.
Welche Materialien darf man nicht lasern?
PVC und chlorhaltige Kunststoffe dürfen nicht gelasert werden, da beim Erhitzen Chlorwasserstoff und Dioxine entstehen – giftige und korrosive Gase, die Gesundheit und Maschine gefährden.
Stark reflektierende Materialien ohne Beschichtung (poliertes Kupfer, Silber, Gold) können den Laserstrahl in die Optik zurückwerfen und diese zerstören. Hier ist Vorsicht geboten.
Verbundwerkstoffe mit unbekannter Zusammensetzung sollten nicht gelasert werden, da unbekannte Emissionen entstehen können. Im Zweifel ist eine Materialprüfung oder Rücksprache mit dem Hersteller erforderlich.
Material | Edelstahl (mm) | Baustahl (mm) | Aluminium (mm) | Kupfer (mm) | Messing (mm) |
|---|---|---|---|---|---|
Typische max. Dicke | bis 30 | bis 25 | bis 15 | bis 5 | bis 8 |
Lasertyp | Faser / CO₂ | Faser / CO₂ | Faser | Faser | Faser |
Besonderheiten | Legierung beachten | Oxidschicht bei O₂ | Reflexion, Wärmeleitfähigkeit | Starke Reflexion | Beschichtung hilft |
Werte für Edelstahl, Baustahl und Aluminium nach Albrecht DBB
Schnittqualität: Genauigkeit, Rauheit und Gratbildung
Die Maßgenauigkeit beim Laserschneiden erreicht laut Herstellern bis zu 0,05 mm und hängt von Maschinentyp, Kalibrierung und Materialdicke ab – Schnittkantenqualität und Gratbildung variieren nach Material.
Maßgenauigkeit und Toleranzen
Moderne Laserschneidanlagen erreichen laut Herstellern Maßgenauigkeiten von bis zu 0,05 mm. Diese Angabe gilt für optimale Bedingungen: kalibrierte Maschine, dünne bis mittlere Blechdicken, stabile Umgebungstemperatur.
Die Schnittspaltbreite liegt in der Regel zwischen 0,1 und 0,3 mm, abhängig von Fokusdurchmesser und Materialdicke. Schmale Spalte ermöglichen filigrane Konturen und enge Radien.
Einflussfaktoren auf die Genauigkeit sind Maschinenzustand, Materialverzug durch Wärmeeinfluss, Blechauflage und Spannvorrichtung. Bei dicken Blechen oder langen Schnitten können thermische Verformungen die Toleranzen erhöhen.
Schnittkantenqualität nach Material
Die Oberflächenrauheit der Schnittkante variiert nach Material und Dicke. Bei Edelstahl bis 10 mm Dicke sind glatte, nahezu gratfreie Kanten erreichbar. Ab 15 mm Dicke nimmt die Rauheit zu, leichte Riefen sind sichtbar.
Baustahl zeigt bei Sauerstoff als Prozessgas eine oxidierte, leicht raue Kante. Stickstoff als Prozessgas erzeugt blanke, glattere Kanten, reduziert aber die Schnittgeschwindigkeit.
Aluminium neigt zu Gratbildung, besonders bei Dicken über 8 mm. Die Schnittkante ist matter als bei Stahl. Nacharbeit durch Entgraten ist häufiger erforderlich.
Wann ist Entgraten erforderlich?
Gratbildung entsteht, wenn geschmolzenes Material an der Schnittkantenunterseite erstarrt. Bei dünnen Blechen (unter 3 mm) und optimierten Parametern ist Laserschneiden oft gratfrei.
Ab 5 mm Dicke, bei Aluminium und bei hohen Schnittgeschwindigkeiten tritt Grat häufiger auf. Leichter Grat lässt sich manuell mit Schleifpapier oder Feile entfernen. Für Serienteile sind maschinelle Entgratverfahren (Bürsten, Gleitschleifen) oder thermisches Entgraten wirtschaftlicher.
Funktionsflächen, Montagekanten und sicherheitsrelevante Teile erfordern oft gratfreie Kanten. Das muss in der Kalkulation und Fertigungsplanung berücksichtigt werden.
Wärmeeinflusszone (WEZ): Auswirkungen auf Gefüge und Härte
Die Wärmeeinflusszone (WEZ) ist der Bereich neben der Schnittfuge, in dem das Materialgefüge durch Wärme verändert wird. Beim Laserschneiden ist die WEZ schmal, in der Regel unter einem Millimeter.
In der WEZ können Härteveränderungen, Gefügeumwandlungen oder Eigenspannungen auftreten. Bei vergüteten Stählen kann die Härte lokal ansteigen. Bei Edelstahl besteht das Risiko von Sensibilisierung (Kornzerfallsneigung).
Für hochbelastete Bauteile oder Schweißkonstruktionen kann eine Wärmebehandlung nach dem Schneiden erforderlich sein. In den meisten Anwendungen ist die schmale WEZ jedoch unkritisch.
Dateiformate und CAD-Vorbereitung für Laserschneiden
Für Laserschneiden werden üblicherweise DXF- oder STEP-Dateien mit geschlossenen Konturen und korrekten Einheiten benötigt – fehlerhafte CAD-Daten verzögern die Fertigung.
Welches Format für Laserschneiden?
DXF (Drawing Exchange Format) ist das am weitesten verbreitete Format für 2D-Laserschneiden. Es enthält Linien, Kreise, Bögen und Polylinien, die die Schnittkontur beschreiben. DXF-Dateien lassen sich aus nahezu jedem CAD-Programm exportieren.
STEP (Standard for the Exchange of Product Data) wird für 3D-Geometrien verwendet, wenn neben dem Schneiden auch Biegekanten oder Gewindepositionen übertragen werden sollen. STEP-Dateien enthalten mehr Informationen als DXF, sind aber größer.
DWG (AutoCAD Drawing) wird ebenfalls akzeptiert, ist aber proprietär und kann Kompatibilitätsprobleme verursachen. DXF ist offener und daher vorzuziehen.
PDF oder Bildformate (JPG, PNG) sind für automatisierte Fertigung ungeeignet, da sie keine maßhaltigen Vektordaten enthalten. Eine manuelle Nachkonstruktion ist aufwendig und fehleranfällig.
Format | Eignung | Besonderheiten |
|---|---|---|
DXF | 2D-Laserschneiden | Standard, weit verbreitet, offen |
STEP | 3D-Geometrien, Komplettbearbeitung | Enthält Biegekanten, Gewinde |
DWG | 2D-Laserschneiden | Proprietär, Kompatibilität prüfen |
Nicht geeignet | Keine Vektordaten, manuell nachkonstruieren | |
JPG/PNG | Nicht geeignet | Keine Maßhaltigkeit |
Häufige Fehler in CAD-Daten vermeiden
Offene Pfade sind der häufigste Fehler in CAD-Dateien. Konturen müssen geschlossen sein, damit die Maschine weiß, wo geschnitten werden soll. Ein Spalt von wenigen hundertstel Millimetern reicht, um die Kontur als offen zu erkennen.
Doppelte Linien führen dazu, dass die Maschine dieselbe Kontur zweimal schneidet. Das kostet Zeit und kann das Bauteil beschädigen. CAD-Programme bieten Funktionen zum Entfernen doppelter Objekte.
Fehlende oder falsche Einheiten sind eine häufige Fehlerquelle. Ein Teil, das in Millimetern konstruiert wurde, aber als Zoll interpretiert wird, ist um den Faktor 25,4 zu groß. Die Einheit muss in der DXF-Datei korrekt hinterlegt sein.
Layerstruktur und Farbcodierung werden von manchen Fertigern genutzt, um Schnitt-, Gravur- oder Biegekanten zu unterscheiden. Die Anforderungen sollten vor dem Export geklärt werden.
Schachtelung (Nesting) und Materialausnutzung
Nesting bezeichnet die optimale Anordnung mehrerer Teile auf einem Blech, um Materialverschnitt zu minimieren. Moderne Laserschneidanlagen nutzen Software, die Teile automatisch schachtelt.
Ein gutes Nesting kann den Materialverbrauch deutlich reduzieren gegenüber manueller Anordnung. Das senkt die Kosten, besonders bei teuren Materialien wie Edelstahl oder Aluminium.
Mindestabstände zwischen Teilen müssen eingehalten werden, um thermische Verformungen und Kollisionen des Schneidkopfes zu vermeiden. Typische Abstände liegen je nach Anwendung bei wenigen Millimetern.
Online-Kalkulatoren führen Nesting oft automatisch durch und zeigen die Materialausnutzung in der Vorschau. Das ermöglicht eine transparente Kostenkalkulation.
Wirtschaftlichkeit: Kosten, Durchlaufzeit und Losgrößen
Die Kosten für Laserschneiden hängen von Maschinenzeit, Material, Rüstzeit und Komplexität ab – pauschale Stundenpreise ohne Kontext sind wenig aussagekräftig.
Welche Faktoren beeinflussen die Kosten?
Maschinenzeit ist der größte Kostenfaktor. Sie hängt ab von Schnittlänge, Blechdicke, Material und Laserleistung. Dünne Bleche schneiden schneller als dicke, Stahl schneller als Aluminium.
Materialkosten variieren stark nach Sorte, Dicke und Marktpreis. Edelstahl ist teurer als Baustahl, Aluminium liegt dazwischen. Der Materialpreis wird oft pro Kilogramm oder Quadratmeter berechnet.
Rüstzeit umfasst Blechauflage, Programmierung und Maschineneinrichtung. Bei Einzelteilen oder Kleinserien fällt die Rüstzeit stärker ins Gewicht als bei Großserien.
Komplexität der Geometrie beeinflusst die Schnittgeschwindigkeit. Viele Ecken, enge Radien und Innenkonturen verlangsamen den Prozess. Einfache Rechtecke sind schneller geschnitten als filigrane Muster.
Zusatzleistungen wie Entgraten, Biegen, Gewindeschneiden oder Oberflächenbehandlung erhöhen die Gesamtkosten, sparen aber Logistik- und Koordinationsaufwand.
Wie viel kostet Laserschneiden pro Stunde?
Die Kosten für Laserschneiden pro Stunde variieren stark nach Anbieter, Maschinentyp, Region und Auslastung. Pauschale Angaben sind für Entscheidungen ungeeignet.
Maschinenstundensätze hängen von Laserleistung, Automatisierungsgrad und Standort ab. Hochleistungs-Faserlaser mit automatischem Blechlager haben höhere Stundensätze als einfache CO₂-Laser.
Online-Kalkulatoren bieten transparente Preise auf Basis von Geometrie, Material und Menge. Sie berücksichtigen Maschinenzeit, Material und Rüstkosten und liefern innerhalb von Minuten ein verbindliches Angebot.
Für eine fundierte Kostenbetrachtung sollten Sie konkrete Angebote für Ihr Bauteil einholen, statt mit pauschalen Stundensätzen zu rechnen.
Wirtschaftlichkeit bei Kleinserien vs. Großserien
Laserschneiden ist besonders wirtschaftlich bei Kleinserien und Prototypen, da keine Werkzeugkosten anfallen. Designänderungen erfordern nur eine neue CAD-Datei, kein neues Werkzeug.
Bei sehr großen Serien kann Stanzen wirtschaftlicher sein, wenn die Geometrie einfach ist und sich selten ändert. Die Werkzeugkosten amortisieren sich über die Stückzahl.
Für mittlere Serien (100 bis 5.000 Stück) ist Laserschneiden oft die beste Wahl: flexibel, schnell verfügbar, keine Werkzeugbindung. Die Stückkosten sinken mit steigender Menge durch bessere Materialausnutzung und geringere anteilige Rüstkosten.
Online-Kalkulation: Vorteile und Grenzen
Online-Kalkulatoren ermöglichen die sofortige Preisberechnung durch Upload einer CAD-Datei, Auswahl von Material und Menge. Das spart Zeit und liefert transparente, vergleichbare Angebote.
Vorteile sind Geschwindigkeit, Verfügbarkeit rund um die Uhr und automatisches Nesting. Viele Plattformen zeigen auch Liefertermine und bieten Zusatzleistungen wie Biegen oder Beschichten an.
Grenzen liegen bei komplexen Anforderungen: Sondertoleranzen, spezielle Oberflächengüten oder ungewöhnliche Materialien erfordern oft manuelle Nachkalkulation. Auch technische Beratung ist online eingeschränkt.
Für Standardteile und Kleinserien sind Online-Kalkulatoren eine effiziente Lösung. Bei anspruchsvollen Projekten ist der direkte Kontakt zum Fertiger sinnvoll.
Lieferzeiten: bei Online-Anbietern oft 1–3 Werktage
Online-Anbieter nennen für Laserschneiden häufig Lieferzeiten von 1 bis 3 Werktagen, abhängig von Auslastung, Komplexität und Zusatzleistungen. Diese Angabe gilt für Standardmaterialien ohne Sonderbehandlung.
Express-Lieferungen innerhalb von 24 Stunden sind bei vielen Anbietern gegen Aufpreis möglich. Das setzt voraus, dass Material vorrätig ist und keine Zusatzleistungen erforderlich sind.
Bei Großserien, Sondermaterialien oder umfangreichen Zusatzleistungen (z. B. Pulverbeschichten) verlängern sich die Lieferzeiten entsprechend.
Zusatzleistungen: Biegen, Entgraten, Oberflächenbehandlung
Viele Laserschneid-Anbieter bieten Komplettbearbeitung aus einer Hand – das spart Logistik, verkürzt Durchlaufzeiten und vereinfacht die Koordination.
Kanten und Biegen nach dem Laserschneiden ermöglicht die Fertigung dreidimensionaler Bauteile aus einem Zuschnitt. Moderne Abkantpressen erreichen hohe Wiederholgenauigkeit und können komplexe Biegefolgen automatisch abarbeiten.
Entgraten erfolgt manuell, maschinell oder thermisch. Manuelles Entgraten ist bei Einzelteilen üblich, maschinelles Bürsten oder Gleitschleifen bei Serien. Thermisches Entgraten nutzt eine kurze Verbrennung in einer Wasserstoff-Sauerstoff-Atmosphäre und entfernt Grat rückstandsfrei.
Gewindeschneiden, Senken und Bohren erweitern die Funktionalität der Laserteile. CNC-Bearbeitungszentren übernehmen diese Aufgaben nach dem Schneiden. Das erfordert eine zweite Aufspannung, erhöht aber die Fertigungstiefe.
Oberflächenbehandlung umfasst Pulverbeschichten, Eloxieren (nur Aluminium), Verzinken oder Lackieren. Sie schützt vor Korrosion, verbessert die Optik und kann die Verschleißfestigkeit erhöhen.
Komplettbearbeitung aus einer Hand reduziert Schnittstellen, Transportwege und Koordinationsaufwand. Sie ist besonders bei Kleinserien und engen Terminen vorteilhaft. Nachteil: Sie sind an einen Anbieter gebunden und können nicht für jeden Prozessschritt den günstigsten Spezialisten wählen.
Entscheidungshilfe: Wann ist Laserschneiden die richtige Wahl?
Laserschneiden lohnt sich bei komplexen Konturen, Kleinserien, häufigen Designänderungen und wenn hohe Präzision ohne Werkzeugkosten gefordert ist.
Vorteile sind hohe Maßgenauigkeit, Flexibilität durch werkzeuglose Fertigung, kurze Rüstzeiten und gute Automatisierbarkeit. Laserschneiden ermöglicht filigrane Geometrien, enge Radien und schnelle Anpassungen.
Nachteile sind hohe Investitionskosten für die Maschine, Energieverbrauch und Grenzen bei der Materialdicke. Bei sehr dicken Blechen (über 30 mm) oder großen Stückzahlen einfacher Teile sind andere Verfahren oft wirtschaftlicher.
Vergleich mit anderen Verfahren:
Verfahren | Genauigkeit | Max. Dicke (Stahl) | Kosten (relativ) | Flexibilität | Typische Anwendung |
|---|---|---|---|---|---|
Laserschneiden | hoch | bis 25–30 mm | mittel | sehr hoch | Prototypen, Kleinserien, komplexe Konturen |
Plasmaschneiden | mittel | bis 150 mm | niedrig | hoch | Dicke Bleche, Baustahl, Großserien |
Wasserstrahlschneiden | hoch | bis 200 mm | hoch | sehr hoch | Empfindliche Materialien, keine WEZ |
Stanzen | hoch | bis 6 mm | niedrig (ab Großserie) | niedrig | Großserien, einfache Geometrien |
Typische Anwendungen für Laserschneiden sind Gehäuseteile, Halterungen, Maschinenbauteile, Prototypen, Kleinserien und Ersatzteile. Überall dort, wo Präzision, Flexibilität und kurze Lieferzeiten wichtiger sind als niedrigste Stückkosten, ist Laserschneiden die erste Wahl.
Für die Verfahrenswahl sollten Sie Material, Dicke, Stückzahl, Geometrie und Toleranzen gemeinsam betrachten. Bei Unsicherheit empfiehlt sich die Rücksprache mit einem Fertigungsdienstleister, der mehrere Verfahren anbietet und neutral beraten kann.
Häufige Fragen
Kann man Aluminium mit Laserschneiden bearbeiten?
Ja, Aluminium lässt sich mit Faserlasern bis etwa 15 mm Dicke laserschneiden. Die hohe Wärmeleitfähigkeit und Reflexion erfordern höhere Laserleistung als bei Stahl. Gratbildung tritt häufiger auf, besonders bei Dicken über 10 mm.
Welche Materialien darf man nicht lasern?
PVC und chlorhaltige Kunststoffe dürfen nicht gelasert werden, da giftige Gase (Chlorwasserstoff, Dioxine) entstehen. Stark reflektierende Materialien ohne Beschichtung (poliertes Kupfer, Silber) können die Laseroptik beschädigen. Verbundwerkstoffe mit unbekannter Zusammensetzung sollten geprüft werden.
Welches Dateiformat wird für Laserschneiden benötigt?
DXF ist das Standardformat für 2D-Laserschneiden. STEP wird für 3D-Geometrien mit Biegekanten verwendet. Die Datei muss geschlossene Konturen, korrekte Einheiten und keine doppelten Linien enthalten. PDF und Bildformate sind ungeeignet.
Wie genau ist Laserschneiden?
Die Maßgenauigkeit erreicht laut Herstellern bis zu 0,05 mm bei optimalen Bedingungen. Sie hängt ab von Maschinentyp, Kalibrierung, Materialdicke und Blechauflage. Bei dicken Blechen oder langen Schnitten können thermische Verformungen die Toleranzen erhöhen.
Wann lohnt sich Laserschneiden gegenüber Stanzen?
Laserschneiden lohnt sich bei Kleinserien, Prototypen, komplexen Konturen und häufigen Designänderungen, da keine Werkzeugkosten anfallen. Stanzen kann bei sehr großen Serien wirtschaftlicher werden, wenn die Geometrie einfach und stabil ist.
Quellen
- [1]Laserschneiden und Laserzuschnitt · Albrecht DBB · abgerufen 23. Oktober 2026
- [2]Laserschneiden von Blechen: Grundlagen für das Verfahren · RapidDirect · abgerufen 23. Oktober 2026
- [3]Laserschneiden Halbkreis · Alufritze · abgerufen 23. Oktober 2026
- [4]Laserzuschnitte Online: Stahl, Edelstahl, Alu · LST247 · abgerufen 23. Oktober 2026
- [5]Blech lasern – Funktion & Bestellung · CNC24 · abgerufen 23. Oktober 2026
KIKI-Redakteur für Fertigungsverfahren und Werkstoffe. Erklärt, wie Verfahren funktionieren und wo ihre Grenzen liegen.
Weiterlesen
CNC-Drehen: Verfahren, Werkzeuge und Einsatzgebiete
CNC-Drehen ist ein spanendes Fertigungsverfahren, bei dem ein rotierendes Werkstück durch computergesteuerte Werkzeugbewegungen zu rotationssymmetrischen Bauteilen bearbeitet wird. Das Verfahren eignet sich für Wellen, Achsen, Buchsen und Flansche aus Metallen und Kunststoffen. Sie erreichen ISO-Toleranzen von IT6 bis IT10 und Oberflächenrauheiten zwischen 0,8 und 6,3 µm.
Laserschneiden von Metall: Verfahren, Blechdicken und Qualität
Laserschneiden ist ein thermisches Trennverfahren, bei dem ein fokussierter Laserstrahl Metall durch Schmelzen, Verdampfen oder Verbrennen durchtrennt. Drei Verfahren stehen zur Wahl: Laserstrahlschmelzschneiden für Edelstahl und Aluminium, Laserstrahlbrennschneiden für Baustahl bis 25 mm und Laserstrahlsublimierschneiden für dünne Bleche. Die Schnittqualität wird nach DIN EN ISO 9013 bewertet.
Zerstörungsfreie Werkstoffprüfung: Verfahren, Normen, Einsatz
Zerstörungsfreie Werkstoffprüfung (ZfP) umfasst alle Verfahren, mit denen Sie Werkstoffe und Bauteile auf Fehler untersuchen, ohne sie zu beschädigen. Zu den Hauptverfahren gehören Sichtprüfung, Eindringprüfung, Magnetpulverprüfung, Wirbelstromprüfung, Ultraschallprüfung, Durchstrahlungsprüfung und Computertomographie. Die Verfahrenswahl richtet sich nach Werkstoff, Fehlertyp, Prüftiefe und Bauteilgeometrie.