CNC-Drehen: Verfahren, Werkzeuge und Einsatzgebiete
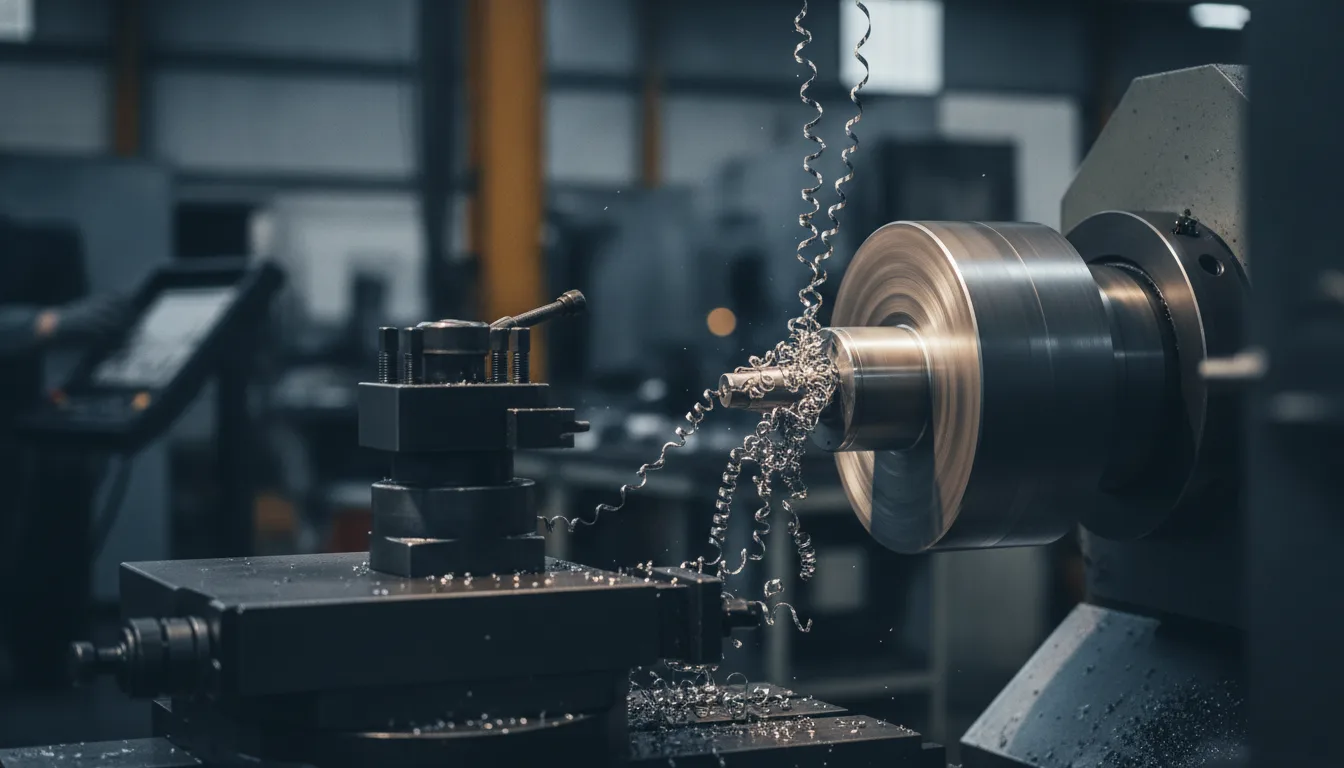
CNC-Drehen ist ein spanendes Fertigungsverfahren, bei dem ein rotierendes Werkstück durch computergesteuerte Werkzeugbewegungen zu rotationssymmetrischen Bauteilen bearbeitet wird. Das Verfahren eignet sich für Wellen, Achsen, Buchsen und Flansche aus Metallen und Kunststoffen. Sie erreichen ISO-Toleranzen von IT6 bis IT10 und Oberflächenrauheiten zwischen 0,8 und 6,3 µm.
 KITobias WendtKI-Redaktion
Inhalt
- Was ist CNC-Drehen? Definition und Funktionsprinzip
- Verfahrensvarianten beim CNC-Drehen
- Werkzeuge und Werkzeughalter für CNC-Drehmaschinen
- Geeignete Werkstoffe und Bearbeitungsgrenzen beim CNC-Drehen
- Typische Bauteile und Einsatzgebiete
- Toleranzen, Oberflächengüten und Qualitätssicherung
- CNC-Programmierung beim Drehen: G-Code und CAM-Software
- Wirtschaftlichkeit: Wann lohnt sich CNC-Drehen?
- CNC-Drehen vs. CNC-Fräsen: Entscheidungskriterien
Das Wichtigste in Kürze
- CNC-Drehen fertigt rotationssymmetrische Teile mit Toleranzen von IT6 bis IT10
- Wendeschneidplatten aus Hartmetall oder CBN ermöglichen hohe Standzeiten
- Verfahrensvarianten: Längs-, Plan-, Stech-, Form- und Gewindedrehen
- Wirtschaftlich ab mittleren Stückzahlen und bei komplexen Konturen
- G-Code-Programmierung manuell oder über CAM-Software
Was ist CNC-Drehen? Definition und Funktionsprinzip
CNC-Drehen ist ein spanendes Fertigungsverfahren, bei dem das Werkstück rotiert und ein computergesteuertes Werkzeug Material abträgt, um zylindrische oder rotationssymmetrische Bauteile herzustellen. Das Grundprinzip unterscheidet sich vom konventionellen Drehen durch die numerische Steuerung (Computer Numerical Control, CNC), die programmierte Werkzeugbahnen automatisch abfährt.
Beim CNC-Drehen dreht sich das Werkstück in einer Spannvorrichtung, während das Werkzeug – ein Drehmeißel – entlang der programmierten Bahn verfährt. Die Bewegung erfolgt in zwei Hauptachsen: der Z-Achse (parallel zur Drehachse) und der X-Achse (senkrecht zur Drehachse). Moderne Drehzentren verfügen über zusätzliche Achsen für angetriebene Werkzeuge und komplexe Konturen.
Die Abgrenzung zum CNC-Fräsen ist geometrisch begründet: Beim Fräsen rotiert das Werkzeug, beim Drehen das Werkstück. CNC-Drehen eignet sich daher für Rotationssymmetrie, während Fräsen Freiformflächen und prismatische Geometrien bearbeitet. Konventionelles Drehen erfordert manuelle Eingriffe und eignet sich für Einzelteile oder einfache Serien.
Typische Maschinentypen sind Drehautomaten für hohe Stückzahlen, Drehzentren mit Werkzeugrevolvern für flexible Fertigung und Langdreher für schlanke Wellen mit großem Längen-Durchmesser-Verhältnis.
Verfahrensvarianten beim CNC-Drehen
Die wichtigsten Verfahrensvarianten beim CNC-Drehen sind Längsdrehen, Plandrehen, Stechdrehen, Formdrehen und Gewindedrehen – jede für spezifische Geometrien optimiert. Die Auswahl richtet sich nach der Bauteilgeometrie und den Anforderungen an Oberflächengüte und Toleranz.
Längs- und Plandrehen
Längsdrehen bearbeitet die Außen- oder Innenfläche parallel zur Drehachse und erzeugt zylindrische Konturen. Das Werkzeug verfährt in Z-Richtung, während das Werkstück rotiert. Typische Anwendungen sind Wellenabsätze, Lagersitze und Passungen.
Plandrehen bearbeitet Stirnflächen senkrecht zur Drehachse. Das Werkzeug verfährt radial von außen nach innen oder umgekehrt. Sie nutzen Plandrehen für ebene Anlageflächen, Absätze und zur Längenvorbereitung.
Stechdrehen und Formdrehen
Stechdrehen trennt Teile ab oder erzeugt schmale Nuten. Das Werkzeug bewegt sich radial in das Werkstück. Die Schneidenbreite bestimmt die Nutbreite. Sie erreichen Nutbreiten ab 1 mm mit hoher Wiederholgenauigkeit.
Formdrehen erzeugt komplexe Konturen durch koordinierte Bewegung in X- und Z-Achse. Radien, Kegel und Freiformkurven entstehen durch interpolierte Werkzeugbahnen. CAM-Software berechnet die Bahnen aus CAD-Daten.
Gewindefertigung auf der Drehmaschine
Gewindedrehen erzeugt Außen- und Innengewinde durch synchronisierte Vorschubbewegung zur Werkstückdrehung. Der G-Code-Befehl G33 steuert die Steigung. Sie fertigen metrische Gewinde, Trapezgewinde und Rundgewinde mit hoher Präzision.
Mehrkantdrehen erzeugt unrunde Konturen durch gesteuerte Werkzeugbewegung bei definierter Werkstückposition. Das Übersetzungsverhältnis zwischen Werkstück- und Werkzeugbewegung bestimmt die Kantenzahl. Typisch sind Vier- und Sechskantprofile.
Verfahrensvariante | Bewegungsrichtung | Typische Anwendungen | Besonderheiten |
|---|---|---|---|
Längsdrehen | Parallel zur Drehachse (Z) | Wellen, Lagersitze, Zylinder | Hohe Oberflächengüte möglich |
Plandrehen | Radial (X) | Stirnflächen, Absätze | Ebenheit und Rechtwinkligkeit |
Stechdrehen | Radial (X) | Nuten, Abstechen | Schmale Werkzeuge, hohe Kräfte |
Formdrehen | Interpoliert (X+Z) | Radien, Kegel, Konturen | CAM-Programmierung üblich |
Gewindedrehen | Synchronisiert (X+Z) | Außen-/Innengewinde | Steigung über G33 gesteuert |
Werkzeuge und Werkzeughalter für CNC-Drehmaschinen
Drehmeißel mit Wendeschneidplatten sind die Standardwerkzeuge beim CNC-Drehen – sie ermöglichen schnellen Schneidenwechsel ohne Nachstellen. Die Werkzeuggeometrie und der Schneidstoff bestimmen Standzeit, Oberflächengüte und Wirtschaftlichkeit.
Wendeschneidplatten: Formen und Einsatzgebiete
Wendeschneidplatten sind mehrfach verwendbare Schneidkörper, die mechanisch im Werkzeughalter befestigt werden. Nach Verschleiß einer Schneide drehen Sie die Platte zur nächsten. Typische Formen sind:
- Rautenförmig (80° und 55°): für Außen- und Innendrehen mit hoher Stabilität
- Dreieckig (60°): für Profildreharbeiten und enge Radien
- Quadratisch (90°): für Plan- und Längsdrehen mit hoher Vorschubrate
- Rund: für Formdrehen und Kopierkonturen
Die Schneidstoffauswahl richtet sich nach dem Werkstoff:
Schneidstoff | Einsatzgebiet | Härte | Typische Standzeit |
|---|---|---|---|
HSS (Hochgeschwindigkeitsstahl) | Weiche Werkstoffe, niedrige Geschwindigkeiten | 62–67 HRC | Gering, für Sondergeometrien |
Hartmetall (HM) | Stahl, Guss, NE-Metalle | 1500–1800 HV | Hoch, Standardanwendung |
Keramik | Hochtemperaturfeste Legierungen | 2000+ HV | Sehr hoch bei hohen Geschwindigkeiten |
CBN (kubisches Bornitrid) | Gehärtete Stähle >45 HRC | 4500+ HV | Sehr hoch, für Hartbearbeitung |
Beschichtungen wie TiN (Titannitrid), TiAlN oder Diamant erhöhen Standzeit und Schnittgeschwindigkeit. Sie wählen die Beschichtung nach Werkstoff und Bearbeitungsaufgabe.
Werkzeughalter und Revolver
VDI-Werkzeughalter (nach VDI 3425) sind genormte Wechselhalter für Drehzentren. Sie ermöglichen schnellen Werkzeugwechsel und präzise Wiederholgenauigkeit. Typische VDI-Größen sind 30, 40 und 50 (Aufnahmegröße in mm).
BMT-Revolver (Bohrungs-Montage-Technik) nehmen mehrere Werkzeuge gleichzeitig auf und positionieren sie durch Drehung. Moderne Revolver verfügen über 8 bis 12 Stationen und ermöglichen angetriebene Werkzeuge für Bohr- und Fräsoperationen am Drehteil.
Angetriebene Werkzeuge erweitern die Bearbeitungsmöglichkeiten: Bohrer, Fräser und Gewindebohrer bearbeiten außermittige Bohrungen, Querbohrungen und Flächen ohne Umspannen.
Geeignete Werkstoffe und Bearbeitungsgrenzen beim CNC-Drehen
Metalle, technische Kunststoffe und Verbundwerkstoffe lassen sich mit CNC-Drehen bearbeiten – die Zerspanbarkeit und Werkstoffeigenschaften bestimmen Schnittparameter und Werkzeugwahl. Stahl, Edelstahl, Aluminium und Messing sind die häufigsten Werkstoffe in der Praxis.
Metalle:
- Stahl (C15–C45, 16MnCr5): gute Zerspanbarkeit, Hartmetall-Wendeschneidplatten, Schnittgeschwindigkeiten 150–250 m/min
- Edelstahl (1.4301, 1.4404): zäh, hohe Schnittkräfte, beschichtete Hartmetallplatten, 80–150 m/min
- Aluminium (AlMgSi, AlCuMg): weich, hohe Geschwindigkeiten (300–800 m/min), scharfe Schneiden gegen Aufbauschneidenbildung
- Messing (CuZn39Pb3): sehr gut zerspanbar, hohe Vorschübe möglich, kurze Späne
- Titan (TiAl6V4): geringe Wärmeleitfähigkeit, niedrige Geschwindigkeiten (40–80 m/min), Kühlschmierstoff erforderlich
Kunststoffe: Technische Thermoplaste wie POM (Polyoxymethylen), PA (Polyamid) und PEEK (Polyetheretherketon) lassen sich gut drehen. Sie nutzen scharfe HSS- oder Hartmetallwerkzeuge und vermeiden Wärmeeintrag, um Materialverformung zu verhindern.
Bearbeitungsgrenzen:
- Durchmesser: abhängig von Maschinengröße, typisch 3–500 mm, Langdreher bis 80 mm bei mehreren Metern Länge
- Länge: begrenzt durch Durchbiegung, Faustregel L/D < 10 ohne Reitstock, darüber mit Abstützung
- Wandstärken: minimal 0,5 mm bei stabilem Material, dünnwandige Teile erfordern Innenstützung
- Materialhärte: bis 65 HRC mit CBN-Werkzeugen, darüber Schleifen wirtschaftlicher
Typische Bauteile und Einsatzgebiete
CNC-Drehen fertigt Wellen, Achsen, Bolzen, Buchsen, Hülsen, Flansche und alle rotationssymmetrischen Bauteile mit Gewinden, Nuten oder Konturen. Die Geometrie muss eine Drehachse aufweisen, um die das Bauteil rotationssymmetrisch ist.
Häufige Bauteiltypen:
- Wellen und Achsen: mit Absätzen, Passungen, Lagersitzen, Gewinden
- Bolzen und Stifte: mit Köpfen, Gewinden, Querbohrungen
- Buchsen und Hülsen: Innen- und Außenbearbeitung, Nuten, Gewinde
- Flansche: mit Bohrungen, Absätzen, Dichtflächen
- Distanzringe und Spannhülsen: enge Toleranzen, definierte Längen
- Spindeln und Gewindespindeln: Trapez- oder Kugelgewindeprofile
Branchen und Anwendungen:
- Maschinenbau: Antriebswellen, Kupplungen, Spannelemente
- Automotive: Kolbenbolzen, Ventilführungen, Getriebeteile
- Medizintechnik: Implantate, Instrumente (oft aus Titan oder Edelstahl)
- Hydraulik und Pneumatik: Kolben, Ventilgehäuse, Anschlüsse
- Luft- und Raumfahrt: hochfeste Wellen, Titanteile mit engen Toleranzen
Rotationssymmetrische Teile mit Gewinden, Nuten, Kegeln und Radien sind prädestiniert für CNC-Drehen. Asymmetrische Elemente wie Querbohrungen oder Abflachungen erfordern angetriebene Werkzeuge oder Zweitoperationen.
Toleranzen, Oberflächengüten und Qualitätssicherung
Beim CNC-Drehen erreichen Sie ISO-Toleranzen von IT6 bis IT10 und Oberflächenrauheiten (Ra-Werte) zwischen 0,8 und 6,3 µm – abhängig von Werkzeuggeometrie, Schnittparametern und Maschinensteifigkeit. Engere Toleranzen erfordern Feinbearbeitung oder Schleifen.
Erreichbare ISO-Toleranzen:
- IT6: Feinbearbeitung mit scharfen Werkzeugen, stabiler Aufspannung, geringen Schnitttiefen (z. B. Ø 50 mm: +0,016 mm)
- IT7: Standardbearbeitung mit guter Maschinengenauigkeit (z. B. Ø 50 mm: +0,025 mm)
- IT8–IT9: Schruppbearbeitung oder unkritische Maße (z. B. Ø 50 mm: +0,039 bis +0,062 mm)
- IT10: Grobbearbeitung, Halbzeuge
Oberflächenrauheit nach Bearbeitungsart:
Bearbeitungsart | Ra-Wert (µm) | Anwendung |
|---|---|---|
Schruppen | 6,3–12,5 | Materialabnahme, Vorbearbeitung |
Schlichten | 1,6–3,2 | Standardoberflächen, Funktionsflächen |
Feinschlichten | 0,8–1,6 | Lagersitze, Dichtflächen, Passungen |
Polieren (manuell) | 0,1–0,4 | Sichtflächen, Medizintechnik |
Einflussfaktoren auf Qualität:
- Aufspannung: Spannkraft, Auslauf, Rundlauf beeinflussen Toleranzen direkt
- Werkzeugverschleiß: stumpfe Schneiden erhöhen Rauheit und Maßabweichung
- Kühlschmierstoff: reduziert Wärmeeintrag, verbessert Oberflächengüte, verlängert Standzeit
- Maschinensteifigkeit: Schwingungen verschlechtern Oberfläche und Genauigkeit
- Schnittparameter: hohe Vorschübe erhöhen Rauheit, niedrige Schnittgeschwindigkeiten verschlechtern Oberfläche
Messtechnik: In-Prozess-Messung mit Messtastern prüft Durchmesser und Längen während der Bearbeitung und korrigiert Werkzeugverschleiß automatisch. Nachkontrolle erfolgt mit Messschiebern, Bügelmessschrauben, Koordinatenmessgeräten oder optischen Systemen. Oberflächenmessgeräte erfassen Ra-Werte nach DIN EN ISO 4287.
CNC-Programmierung beim Drehen: G-Code und CAM-Software
CNC-Drehmaschinen werden mit G-Code programmiert – einer genormten Maschinensprache, die Werkzeugbewegungen, Geschwindigkeiten und Funktionen steuert. Sie erstellen Programme manuell oder automatisch über CAM-Software (Computer-Aided Manufacturing).
G-Code-Grundlagen für Drehoperationen:
G-Code | Funktion | Beispiel |
|---|---|---|
G00 | Eilgang (schnelle Positionierung) | G00 X50 Z100 |
G01 | Linearinterpolation (gesteuerter Vorschub) | G01 X30 Z50 F0.2 |
G02 | Kreisinterpolation im Uhrzeigersinn | G02 X40 Z60 R5 |
G03 | Kreisinterpolation gegen Uhrzeigersinn | G03 X40 Z60 R5 |
G33 | Gewindeschneiden mit konstanter Steigung | G33 Z-30 K1.5 |
G76 | Gewindezyklus (mehrere Schnitte) | G76 P... Q... R... |
G71 | Schrupp-Zyklus Längsdrehen | G71 U2 R1 |
G70 | Schlicht-Zyklus | G70 P... Q... |
Manuelle Programmierung: Sie schreiben G-Code direkt an der Maschinensteuerung oder am PC. Das eignet sich für einfache Geometrien, Prototypen oder Änderungen. Vorteil: volle Kontrolle, kein CAD erforderlich. Nachteil: zeitaufwendig bei komplexen Konturen.
CAM-Software: CAM-Systeme wie Siemens NX, Mastercam oder SolidCAM generieren G-Code automatisch aus CAD-Daten. Sie wählen Werkzeuge, definieren Bearbeitungsstrategien und simulieren den Prozess. Die Software berechnet Kollisionen, optimiert Werkzeugwege und reduziert Programmierzeit.
Zyklen für Gewinde, Nuten, Konturen: Festzyklen vereinfachen wiederkehrende Operationen. G71 schruppt Konturen automatisch in mehreren Schnitten, G70 schlichtet die Endkontur. G76 schneidet Gewinde in mehreren Zustellungen mit definierter Flankengeometrie.
Simulation und Kollisionsprüfung: Vor der ersten Bearbeitung simulieren Sie das Programm am Bildschirm. Die Software zeigt Werkzeugbewegungen, Materialabnahme und potenzielle Kollisionen zwischen Werkzeug, Spannfutter und Bauteil. Das verhindert Maschinenschäden und Ausschuss.
Wirtschaftlichkeit: Wann lohnt sich CNC-Drehen?
CNC-Drehen rechnet sich ab mittleren Stückzahlen, bei komplexen Konturen, hohen Genauigkeitsanforderungen oder wenn Rüstzeiten durch Programmierung reduziert werden können. Die Wirtschaftlichkeit hängt von Stückzahl, Komplexität, Toleranzen und Automatisierungsgrad ab.
Stückzahlen und Amortisation: Ab 50–100 Teilen amortisiert sich die Programmierzeit gegenüber konventionellem Drehen. Bei Serien ab 500 Stück sinken die Stückkosten deutlich. Für Einzelteile oder Kleinstserien kann konventionelles Drehen wirtschaftlicher sein, wenn die Geometrie einfach ist.
Rüstzeiten und Taktzeiten:
- Rüstzeit: 15–60 Minuten für Werkzeugwechsel, Programmierung, Erstmusterprüfung
- Taktzeit: abhängig von Geometrie und Material, typisch 1–10 Minuten pro Teil
- Automatisierung: Stangenlader oder Roboter reduzieren Nebenzeiten, ermöglichen Nachtschicht ohne Personal
Eigenfertigung vs. Lohnfertigung:
Eigenfertigung lohnt sich, wenn:
- Sie regelmäßig Drehteile benötigen (Auslastung >50 %)
- Kurze Durchlaufzeiten und Flexibilität wichtig sind
- Know-how im Haus aufgebaut werden soll
- Investitionsbudget und Fachpersonal vorhanden sind
Lohnfertigung ist sinnvoll, wenn:
- Stückzahlen schwanken oder gering sind
- Spezialmaschinen oder Werkzeuge erforderlich sind
- Kapazitäten für Kernprozesse genutzt werden sollen
- Keine eigene Drehkompetenz vorhanden ist
Investitionskosten:
- Einfache CNC-Drehmaschine: 40.000–80.000 Euro
- Drehzentrum mit angetriebenen Werkzeugen: 100.000–250.000 Euro
- Hochleistungs-Drehautomat: 200.000–500.000 Euro
Amortisation über 5–7 Jahre bei guter Auslastung. Förderprogramme und Leasing reduzieren Kapitalbedarf.
CNC-Drehen vs. CNC-Fräsen: Entscheidungskriterien
CNC-Drehen eignet sich für rotationssymmetrische Teile, CNC-Fräsen für Freiformflächen und prismatische Geometrien – die Bauteilgeometrie bestimmt das wirtschaftlichere Verfahren. Kombinierte Dreh-Fräszentren vereinen beide Technologien.
Geometrische Eignung:
- CNC-Drehen: Wellen, Buchsen, Flansche – alle Teile mit Rotationsachse
- CNC-Fräsen: Gehäuse, Platten, Freiformflächen – prismatische und asymmetrische Teile
- Dreh-Fräszentren: kombinierte Bearbeitung ohne Umspannen, z. B. Welle mit Querbohrungen und Abflachungen
Genauigkeit und Oberflächengüte:
Kriterium | CNC-Drehen | CNC-Fräsen |
|---|---|---|
Rundheit | Sehr gut (µm-Bereich) | Gut (abhängig von Strategie) |
Ebenheit | Gut | Sehr gut |
Oberflächengüte | Ra 0,8–6,3 µm | Ra 1,6–12,5 µm (abhängig von Fräser) |
Toleranzen | IT6–IT10 | IT7–IT11 |
Bearbeitungszeit und Kosten: CNC-Drehen ist bei rotationssymmetrischen Teilen schneller, da das Werkzeug kontinuierlich im Eingriff ist. CNC-Fräsen erfordert oft mehrere Werkzeugwechsel und längere Fahrwege. Die Maschinenkosten sind vergleichbar, Drehmaschinen sind bei einfachen Geometrien günstiger.
Kombinierte Bearbeitung: Moderne Dreh-Fräszentren verfügen über angetriebene Werkzeuge und C-Achse (Werkstückpositionierung). Sie bohren, fräsen und drehen in einer Aufspannung. Das reduziert Rüstzeiten, erhöht Genauigkeit durch Wegfall von Umspannfehlern und senkt Durchlaufzeiten.
Entscheidungshilfe:
- Rotationssymmetrisch, Gewinde, enge Rundheitstoleranzen → CNC-Drehen
- Prismatisch, Taschen, Freiformflächen → CNC-Fräsen
- Kombinierte Geometrie, hohe Stückzahl → Dreh-Fräszentrum
- Einzelteil, einfache Geometrie → konventionell oder CNC nach Verfügbarkeit
Häufige Fragen
Was ist CNC schneiden?
CNC-Schneiden ist ein Oberbegriff für computergesteuerte Trennverfahren wie Laserschneiden, Plasmaschneiden oder Wasserstrahlschneiden. Im Unterschied zum CNC-Drehen wird Material getrennt, nicht spanend bearbeitet. CNC-Drehen erzeugt rotationssymmetrische Teile durch Materialabtrag mit Drehmeißeln.
Was ist die beste CNC-Steuerung?
Die beste CNC-Steuerung hängt von Anforderungen und Maschinentyp ab. Verbreitete Steuerungen sind Siemens Sinumerik, Fanuc und Heidenhain. Siemens bietet hohe Flexibilität und Vernetzung, Fanuc ist robust und weltweit verbreitet, Heidenhain eignet sich für Präzisionsbearbeitung. Die Wahl richtet sich nach Bedienerkenntnis, Service und Maschinenintegration.
Welches Programm für G-Code?
Für G-Code nutzen Sie CAM-Software wie Mastercam, Siemens NX, SolidCAM oder Fusion 360. Diese Programme generieren G-Code aus CAD-Daten automatisch. Für einfache Programme oder Änderungen reicht ein Texteditor. Simulationssoftware wie Vericut prüft G-Code auf Kollisionen vor der Bearbeitung.
Hat CNC Zukunft?
CNC-Technik hat Zukunft, da Automatisierung, Präzision und Digitalisierung in der Fertigung zunehmen. Trends sind vernetzte Maschinen (Industrie 4.0), KI-gestützte Prozessoptimierung und additive Hybridverfahren. CNC-Drehen bleibt für rotationssymmetrische Teile konkurrenzlos wirtschaftlich. Fachkräfte mit CNC-Kenntnissen sind gefragt.
Quellen
- [1]CNC-Drehen: Alles, was Sie wissen müssen · Makerverse · abgerufen 17. Oktober 2026
- [2]Was Sie über CNC Drehen wissen sollten: Ein Leitfaden · Laserhub · abgerufen 17. Oktober 2026
- [3]CNC-Drehen - was Sie wissen müssen, bevor Sie die Bestellung aufgeben · Radmot · abgerufen 17. Oktober 2026
- [4]CNC-Drehen: Maße, Spannung und Oberfläche · Douna · abgerufen 17. Oktober 2026
- [5]Die Grundlagen des CNC-Drehens: Eine Einführung · Dadesin · abgerufen 17. Oktober 2026
Begriffe im Lexikon
KIKI-Redakteur für Fertigungsverfahren und Werkstoffe. Erklärt, wie Verfahren funktionieren und wo ihre Grenzen liegen.
Weiterlesen
CNC-Fräsen: Verfahren, Maschinen und Kosten im Überblick
CNC-Fräsen ist ein spanendes Fertigungsverfahren, bei dem ein computergesteuertes rotierendes Werkzeug Material von einem eingespannten Werkstück abträgt. Das Verfahren eignet sich für komplexe Geometrien und enge Toleranzen in Metallen, Kunststoffen und Verbundwerkstoffen. Die Wirtschaftlichkeit hängt von Bauteilkomplexität, Losgröße und erreichbarer Präzision ab.
Laserschneiden von Metall: Verfahren, Blechdicken und Qualität
Laserschneiden ist ein thermisches Trennverfahren, bei dem ein fokussierter Laserstrahl Metall durch Schmelzen, Verdampfen oder Verbrennen durchtrennt. Drei Verfahren stehen zur Wahl: Laserstrahlschmelzschneiden für Edelstahl und Aluminium, Laserstrahlbrennschneiden für Baustahl bis 25 mm und Laserstrahlsublimierschneiden für dünne Bleche. Die Schnittqualität wird nach DIN EN ISO 9013 bewertet.
Werkstoffprüfung: Verfahren, Normen und Einsatz im Betrieb
Werkstoffprüfung umfasst zerstörende und zerstörungsfreie Verfahren zur Ermittlung von Werkstoffkenngrößen – für Qualitätssicherung, Schadensanalyse und Produktfreigabe. Sie unterscheidet sich in mechanische Tests wie Zugversuch und Härteprüfung sowie zerstörungsfreie Methoden wie Ultraschall und Röntgen. Die Wahl zwischen interner und externer Prüfung hängt von Prüffrequenz, Kompetenz und Akkreditierungsbedarf ab.